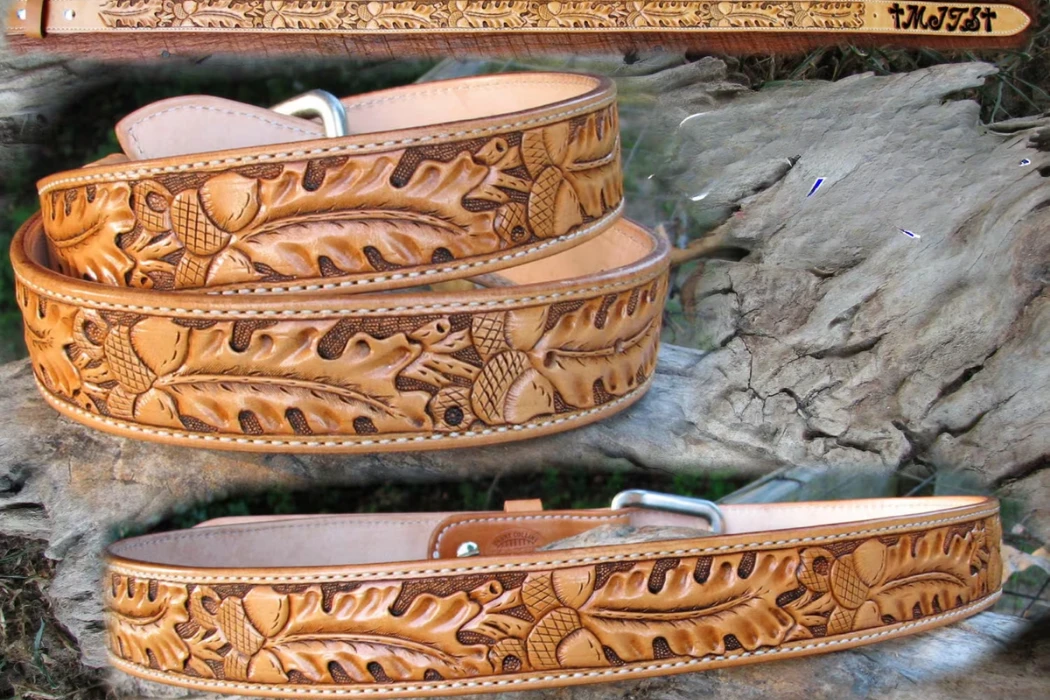
Una cintura finemente lavorata cattura immediatamente lo sguardo. Vortici profondi, linee nette e motivi floreali trasformano un semplice cinturino di cuoio in una piccola opera d'arte. Ma dietro questa bellezza si cela una vera e propria scelta produttiva: intagliare il motivo a mano, un tratto alla volta, oppure imprimerlo sul cuoio con una macchina in pochi secondi. Questa scelta influisce sui costi, sui tempi di realizzazione e sull'aspetto e sulla sensazione al tatto della cintura finita. Per una panoramica più ampia su come la lavorazione si inserisce tra le altre opzioni decorative, questa guida alle tecniche di decorazione delle cinture illustra l'intera gamma di trattamenti superficiali utilizzati nel settore.
L'incisione a mano utilizza un coltello girevole e punzoni d'acciaio per imprimere i disegni sulla pelle umida, creando una texture profonda e irregolare a ogni taglio. La stampigliatura meccanica, invece, utilizza una pressa idraulica e una piastra metallica per imprimere lo stesso disegno su molte cinture contemporaneamente, ottenendo una profondità uniforme e piatta. Entrambi i metodi partono da pelle conciata al vegetale, ma gli strumenti, i tempi e l'abilità necessari sono completamente diversi.
Le sezioni seguenti spiegano come funziona ciascun metodo, quale tipo di pelle si presta meglio alla lavorazione e come gli acquirenti possono valutare la qualità artigianale rispetto alla velocità di produzione in serie.
Che cos'è la lavorazione della pelle e come funziona?
La lavorazione della pelle è il processo di intaglio o stampaggio di motivi decorativi sulla pelle utilizzando strumenti manuali o una pressa. L'artigiano utilizza innanzitutto un coltello girevole per incidere il contorno di un disegno sulla pelle umida, quindi preme degli stampi metallici su queste incisioni per aggiungere profondità, ombreggiatura e texture. Questo funziona perché la pelle conciata al vegetale mantiene la forma impressa una volta asciutta. Il risultato finale è un motivo tridimensionale in rilievo che rimane permanentemente impresso sulla pelle.
Il coltello girevole e il movimento base per intagliare
La lama girevole è l'utensile da taglio principale utilizzato per modellare un disegno di lavorazione.
- La lama si trova ad un angolo tra 45 e 90 gradi, a seconda di quanto nette o morbide debbano apparire le linee del motivo
- Il taglio arriva circa a metà dello spessore della pelle, abbastanza profondo da mantenere una piega ma non abbastanza profondo da tagliarla
- L'intagliatore ruota il fusto del coltello con le dita mentre spinge costantemente in avanti con il palmo, seguendo le curve del disegno.
- Le dimensioni delle lame di solito variano da una N. 1 per lavori di precisione fino a un N. 3 per contorni audaci e spessi
- La maggior parte delle lame dei coltelli girevoli sono realizzate in acciaio temprato, affilato fino a ottenere un bordo sottile in modo che scivolino attraverso la pelle umida senza trascinarsi
Questo primo taglio diventa la linea guida che ogni timbro successivo seguirà esattamente, quindi la precisione in questa fase è più importante della velocità.
Pelle per rivestimenti: perché il contenuto di umidità è importante
Prima di iniziare qualsiasi lavorazione, il cuoio deve essere trattato con un rivestimento, ovvero inumidito con acqua.
- La guaina porta il contenuto di umidità della pelle a circa 20 per cento 30, abbastanza morbido da poter essere rimodellato ma abbastanza sodo da mantenere un segno impresso
- La pelle viene immersa o tamponata con acqua, quindi lasciata riposare finché non risulta fredda al tatto ma non bagnata in superficie.
- La pelle incisa con troppa acqua produce linee sfocate e morbide, mentre la pelle incisa con troppa poca acqua tende a screpolarsi lungo la fibra.
- Nei laboratori umidi è necessaria meno acqua aggiuntiva, mentre nei climi secchi spesso è necessario rivestire nuovamente il rivestimento a metà di un grande disegno
- Gli artigiani esperti spesso verificano il livello di umidità premendo un'unghia sulla pelle: se il segno scompare lentamente, la pelle è pronta per essere intagliata.
Raggiungere il giusto livello di umidità è il fattore più importante per ottenere un'incisione pulita e precisa, persino più importante degli stampi utilizzati in seguito.
Timbri comunemente usati per i motivi floreali (smussatore, venatore, sfumatore a pera)
Una volta tracciato il contorno, una serie di punzoni in acciaio crea le ombreggiature e la texture all'interno di ciascuna linea.
- A svasatore spinge verso il basso un lato di una linea di taglio, creando un bordo rialzato e tridimensionale lungo il modello
- A venatore aggiunge venature curve all'interno di foglie e petali, conferendo loro un aspetto più naturale e organico.
- A ombreggiatura a pera leviga e ombreggia le aree arrotondate, come il centro dei petali o delle volute
- Uno sfondo o una stampa mimetica appiattiscono e texturizzano lo spazio intorno al disegno, facendo risaltare maggiormente il motivo in rilievo.
- I timbri sono in genere forgiati in ottone massiccio o acciaio temprato, poiché questi metalli mantengono un'incisione fine anche dopo migliaia di impressioni.
La combinazione di questi quattro timbri in sequenza, nell'ordine corretto, è ciò che produce il classico motivo floreale western che si vede oggi sulle cinture decorate.
In che cosa si differenzia l'intaglio a mano dalla stampatura a macchina?
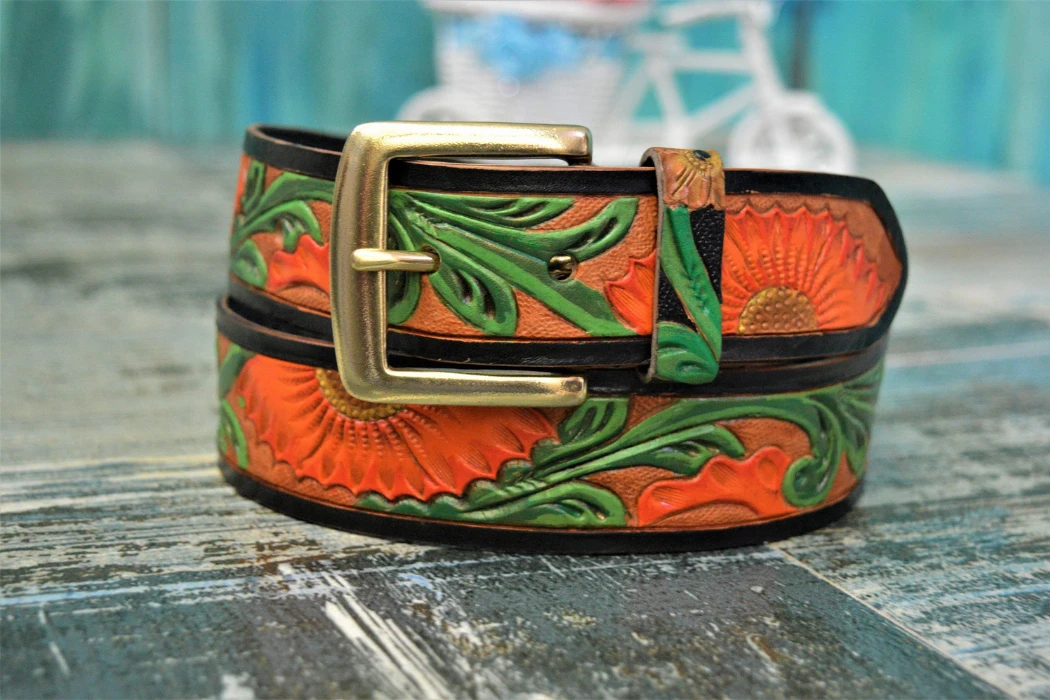
Sia l'incisione a mano che la stampigliatura a macchina creano cinture in cuoio decorate, ma il processo alla base di ciascuna tecnica è completamente diverso. L'incisione a mano utilizza un coltello girevole e stampi in acciaio battuti con un martello, producendo linee profonde e irregolari che variano leggermente da cintura a cintura. La stampigliatura a macchina, invece, utilizza una pressa idraulica e un'unica piastra incisa per imprimere l'intero disegno sul cuoio in una sola volta, garantendo una profondità uniforme e costante su ogni pezzo. Il compromesso principale risiede nella profondità e nell'unicità del disegno da un lato, e nella velocità e nell'uniformità dall'altro.
Profondità e dimensione: incisione 3D contro goffratura piatta.
La profondità è la differenza visiva più evidente tra i due metodi.
- Le linee intagliate a mano raggiungono comunemente 1.5mm a 3mm in profondità, poiché ogni tratto viene pressato e smussato singolarmente.
- I disegni stampati a macchina di solito si trovano a una profondità più bassa e uniforme, spesso sotto 1mm, poiché l'intero modello si preme in un unico movimento
- L'incisione a mano crea ombre e luci naturali lungo la cintura, poiché non esistono due passate eseguite esattamente con la stessa angolazione o pressione.
- la stampa a macchina mantiene ogni cintura in una produzione visivamente identiche, poiché la forma della piastra e la forza di pressione rimangono costanti.
Questa differenza di profondità è il motivo per cui le cinture lavorate a mano spesso appaiono più scultoree, mentre quelle stampate risultano più pulite e uniformi.
Piastre per stampi: ottone, magnesio e pressatura idraulica
La stampatura meccanica si basa su una piastra incisa e una pressa idraulica anziché su utensili manuali.
- Le piastre sono comunemente incise da ottone or magnesioentrambi i metalli che mantengono i dettagli più fini e resistono all'usura durante lunghe produzioni
- Le presse idrauliche utilizzate per la goffratura dei nastri in genere applicano una pressione compresa tra 20 e 100 tonnellate di pressione, a seconda dello spessore della pelle e della profondità del disegno
- Alcuni processi riscaldano leggermente la piastra incisa, il che contribuisce a fissare più rapidamente il disegno nella grana della pelle.
- Una singola piastra può imprimere migliaia di cinture prima che l'incisione si consumi a tal punto da richiedere una nuova incisione.
Poiché è la piastra a svolgere il lavoro, la stampatura meccanica sostituisce l'abilità manuale con l'investimento in attrezzature e tempi di allestimento della pressa.
Requisiti di competenza e tempo di formazione artigianale
I due metodi differiscono notevolmente anche per quanto riguarda il tempo necessario per addestrare qualcuno ad applicarli correttamente.
- Un abile intagliatore di cuoio in genere ha bisogno 1 a 3 anni con la pratica regolare per scolpire a mano libera motivi floreali puliti e uniformi
- Gli operatori di macchine per lo stampaggio possono solitamente essere formati in da giorni a poche settimane, poiché la pressa e la piastra gestiscono la maggior parte del lavoro di modellazione
- La qualità dell'intaglio a mano dipende in larga misura dall'esperienza del singolo intagliatore, quindi il risultato può variare notevolmente tra i diversi artigiani.
- La produttività della macchina per stampaggio dipende principalmente dalla qualità della lastra e dalla calibrazione della pressa, quindi varia molto meno tra i diversi operatori.
Questa lacuna nei tempi di formazione è uno dei motivi principali per cui la stampatura meccanica si adatta meglio alle grandi produzioni rispetto all'incisione a mano.
| Fattore | Intaglio a mano | Stampaggio a macchina |
|---|---|---|
| Livello di abilità richiesto | 1-3 anni di formazione | Giorni o poche settimane |
| Tempo per unità | Circa 20-40 minuti per cintura | Pochi secondi per ciclo di pressione |
| Profondità di incisione | 1.5 mm–3 mm, irregolare | Sotto 1 mm, uniforme |
| Coerenza nel corso di una corsa | Varia a seconda dell'intagliatore e della pressione | Unità pressoché identiche |
| Investimenti in attrezzature | Basso (set di coltello e timbro) | Superiore (lastra incisa e pressa) |
Quale tipo di pelle è più adatto per la lavorazione floreale?
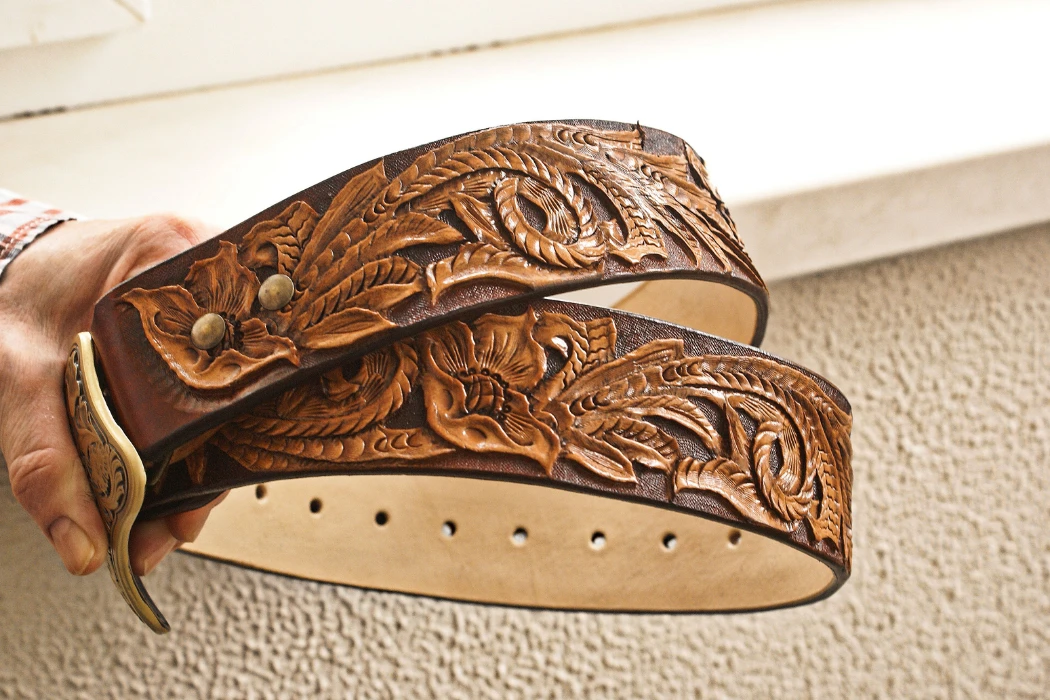
La pelle pieno fiore conciata al vegetale è la più adatta per le decorazioni floreali. Questa pelle trattiene l'umidità durante la concia e mantiene l'impronta impressa in modo permanente una volta asciutta, cosa che la pelle conciata al cromo non può fare. Le pelli pieno fiore si intagliano anche in modo più pulito rispetto alla pelle a grana superiore o corretta, poiché la superficie non è stata levigata o lucidata. Per le cinture, il peso ideale è generalmente compreso tra 8 e 10 once, sufficientemente spesso per sostenere incisioni profonde ma comunque abbastanza flessibile da risultare comodo da indossare.
Perché è necessaria la pelle conciata al vegetale (e non al cromo)
Il metodo di concia determina se una pelle è in grado di mantenere un disegno inciso.
- La concia vegetale utilizza tannini naturali derivati da corteccia e piante, che rendono le fibre sufficientemente rigide da mantenere la forma impressa una volta asciutte.
- La concia al cromo utilizza sali minerali che mantengono la pelle morbida ed elastica, una proprietà utile per gli indumenti ma inadatta per gli utensili.
- Una linea incisa su cuoio conciato al vegetale rimane nitida per tutta la durata della cintura, mentre lo stesso taglio su cuoio conciato al cromo si ammorbidisce e sbiadisce nel giro di pochi giorni.
- Quasi tutta la pelle destinata alla lavorazione commerciale, compresa la maggior parte delle pelli grezze per cinture vendute per l'intaglio, proviene da pelli conciate al vegetale per questo motivo
- Poiché la concia vegetale richiede più tempo e costa di più rispetto alla concia al cromo, il cuoio da lavorazione generalmente costa di più al metro quadro rispetto al cuoio conciato al cromo di uso comune.
Ecco perché la lavorazione con utensili e la concia al cromo sono considerate due categorie separate nel settore della lavorazione del cuoio, non due opzioni per lo stesso lavoro.
Legno pieno fiore contro legno superficiale per la profondità di intaglio
La qualità delle venature del legno influisce sulla nitidezza e sulla profondità che una linea intagliata può raggiungere.
- La pelle pieno fiore mantiene intatto lo strato esterno della pelle, compresa la venatura naturale e la struttura compatta delle fibre.
- Questa struttura compatta mantiene bene i dettagli più fini, quindi i bordi smussati e le texture stampate rimangono nitidi anche dopo l'asciugatura della pelle.
- La pelle pieno fiore ha la superficie esterna levigata e lucidata per rimuovere le imperfezioni, il che ammorbidisce anche la struttura delle fibre sottostanti.
- Le linee incise sulla pelle pieno fiore tendono ad apparire leggermente più piatte e meno definite rispetto allo stesso motivo sulla pelle pieno fiore.
Per questo motivo, la pelle pieno fiore conciata al vegetale è il materiale di partenza standard per le lavorazioni floreali dettagliate.
Peso ideale della pelle in once e millimetri
Lo spessore della pelle, misurato in once per piede quadrato, determina la profondità di lavoro a disposizione dell'intagliatore.
- Un'oncia di spessore della pelle equivale a circa 0.4mm, una conversione utilizzata in tutto il settore dell'abbronzatura
- La lavorazione delle cinture richiede in genere la pelle nella da 8 a 10 oncia gamma, o circa 3.2mm a 4mm
- Pelle più sottile, sotto once 6non trattiene bene le incisioni profonde e può strapparsi sotto la lama girevole
- Pelle più spessa, sopra once 12, scolpisce bene ma produce una cintura più rigida e pesante che alcuni indossatori trovano meno comoda
- In genere, nelle sale campioni si testano diverse grammature in once rispetto al modello scelto dal cliente, prima di definire lo spessore finale per la produzione in serie.
Abbinare il giusto peso alla profondità del disegno è importante tanto quanto scegliere il metodo di concia più adatto.
| Peso in once | Spessore metrico | Uso tipico |
|---|---|---|
| 4-5 once | 1.6-2mm | Portafogli, piccola pelletteria |
| 6-7 once | 2.4-2.8mm | Cinture leggere, tracolle sottili |
| 8-9 once | 3.2-3.6mm | Cinghie portautensili standard |
| 10 oz | 4mm | Cinghie portautensili per impieghi gravosi |
| 12+ once | 4.8mm + | Fondine, cuoio da sella |
Le cinghie prodotte mediante stampaggio a macchina possono eguagliare la qualità di quelle realizzate a mano?
Le cinture stampate a macchina possono avvicinarsi alla qualità di quelle lavorate a mano, ma raramente la eguagliano esattamente. Una lastra di incisione ben tagliata e una pressa correttamente calibrata producono motivi nitidi e precisi che risultano di grande effetto da una normale distanza di osservazione. Ciò che la stampatura non può replicare completamente è la naturale variazione di profondità e l'ombra che si creano quando una mano umana imprime ogni tratto in modo leggermente diverso. Per grandi lotti con esigenze di branding uniformi, questa piccola differenza di realismo è spesso un compromesso accettabile.
Dove la stampatura non riesce (profondità uniforme, nessuna variazione naturale)
Il limite principale della stampa a caldo risiede nella profondità e nella consistenza, non nella precisione del disegno.
- Ogni cinghia prodotta dalla stessa pressa ha la stessa profondità, poiché la piastra e la pressione non cambiano mai da una passata all'altra.
- Le cinture intagliate a mano presentano naturalmente variazioni di pressione e angolazione, creando piccole differenze di ombreggiatura che rendono ogni pezzo unico.
- Un occhio esperto può solitamente individuare la stampa a macchina dalla superficie piana, persino dalla lucentezza su tutto il disegno.
- I dettagli più fini, come le venature stratificate all'interno di un petalo, sono più difficili da riprodurre con una lastra piana rispetto ai timbri applicati a mano uno alla volta.
- Gli acquirenti che desiderano un marchio con una storia legata alla tradizione o all'artigianato spesso privilegiano questa variazione naturale rispetto a linee uniformi e perfette, prodotte in fabbrica.
Queste piccole differenze raramente interessano un acquirente occasionale, ma sono la prima cosa che uno specialista della pelletteria controlla.
Dove la stampa a caldo fa la differenza (coerenza del lotto per i marchi privati)
Per i marchi privati e i programmi della grande distribuzione, la coerenza spesso conta più del carattere individuale.
- Una singola targhetta incisa riproduce esattamente lo stesso motivo su ogni cintura di un ordine, garantendo così una personalizzazione del marchio prevedibile.
- La stampatura a macchina elimina le variazioni tra un intagliatore e l'altro, quindi un riordine effettuato mesi dopo corrisponde ancora fedelmente al disegno originale.
- La velocità di produzione è proporzionale ai cicli di stampa anziché al numero di artigiani, rendendo gli ordini di grandi volumi molto più pratici.
- Il costo per unità diminuisce drasticamente con l'aumento della produzione, poiché la piastra è uno stampo monouso. costo ripartito su migliaia di cinghie
- Anche i rivenditori che ripropongono un programma stagione dopo stagione ne traggono vantaggio, poiché una matrice memorizzata mantiene il design esattamente riproducibile nel tempo.
Ecco perché la maggior parte dei programmi di vendita al dettaglio all'ingrosso e di marchi privati utilizza la stampigliatura meccanica anziché l'incisione a mano.
Approcci ibridi: finitura manuale dopo la pressatura a macchina.
Alcune linee di produzione combinano entrambi i metodi per bilanciare i costi con un aspetto più artigianale.
- Una piastra imprime prima il disegno di base sulla pelle, risparmiando gran parte del tempo di intaglio.
- Un rifinitore poi rifinisce a mano linee selezionate o aggiunge ulteriori sfumature con un coltello girevole e timbri per intensificare i dettagli principali.
- L'applicazione manuale di tinture o l'effetto anticato dopo la pressatura possono aggiungere profondità e ombre che un timbro piatto da solo non riesce a creare.
- Questo metodo ibrido di solito costa meno dell'incisione interamente a mano, ma offre comunque una maggiore profondità visiva rispetto a una cintura realizzata solo con stampi.
- Gli acquirenti dovrebbero chiedere ai fornitori quali linee di prodotti sono rifinite a mano, poiché il rapporto tra lavorazione manuale e lavorazione a macchina influisce direttamente sia sul prezzo che sui tempi di consegna.
La finitura ibrida rappresenta spesso un compromesso pratico tra la lavorazione completamente artigianale e la produzione interamente meccanizzata.
Come cambiano i tempi di produzione e il quantitativo minimo d'ordine (MOQ) tra i due metodi?
I tempi di produzione e la quantità minima d'ordine variano notevolmente a seconda del metodo di lavorazione utilizzato dalla fabbrica. L'incisione a mano richiede molto più tempo per ogni cinghia, poiché un singolo incisore esperto può solitamente completare solo un numero limitato di pezzi al giorno, il che naturalmente riduce la quantità minima d'ordine ma allunga i tempi di consegna. La stampatura meccanica, invece, permette di lavorare molte cinghie con una sola pressa in un singolo turno, supportando ordini molto più consistenti con tempi di consegna più brevi. Gli acquirenti dovrebbero valutare attentamente le dimensioni dell'ordine in relazione alla rapidità con cui sono necessarie le cinghie.
Ore per unità: intaglio a mano rispetto al tempo del ciclo di pressatura
Il tempo impiegato per ogni cinghia è l'aspetto in cui i due metodi differiscono maggiormente.
- Un motivo floreale dettagliato può richiedere a un intagliatore esperto circa da 2 a 5 ore tagliare, timbrare e finire su una singola cinghia
- I motivi geometrici o i bordi più semplici possono essere intagliati a mano più velocemente, a volte in meno di un'ora per pezzo.
- Una pressa idraulica completa un ciclo di stampaggio in secondo, sebbene il caricamento, l'allineamento e lo scarico del nastro grezzo aggiungano tempo di manipolazione tra i cicli
- Un singolo operatore di pressa può spesso stampare diverse centinaia di cinture in un turno, rispetto alla manciata di cinture prodotte da un singolo incisore nello stesso periodo.
- È difficile accelerare gli ordini urgenti di cinture intagliate a mano, poiché l'aggiunta di altri intagliatori non riduce i tempi di realizzazione necessari per ogni singolo pezzo.
Questa differenza in termini di ore per unità è la ragione principale per cui la stampatura meccanica è molto più scalabile rispetto all'incisione a mano.
Implicazioni del quantitativo minimo d'ordine (MOQ) per ordini al dettaglio di piccole e grandi dimensioni.
La quantità minima d'ordine spesso corrisponde direttamente al metodo di produzione raccomandato dal produttore.
- I programmi di cinture intagliate a mano spesso supportano quantitativi minimi d'ordine (MOQ) più bassi, poiché non è necessario ripartire i costi degli stampi sull'ordine.
- I programmi stampati a macchina solitamente prevedono un quantitativo minimo d'ordine (MOQ) più elevato, poiché la lastra incisa deve essere pagata e ammortizzata nel corso della produzione.
- I marchi piccoli o emergenti che testano un design a volte iniziano con campioni intagliati a mano prima di optare per una targa stampata per gli ordini successivi.
- I grandi rivenditori e i programmi di private label generalmente preferiscono la stampa a macchina fin dall'inizio, poiché i volumi degli ordini giustificano già il costo della lastra.
Abbinare fin da subito il volume dell'ordine al metodo di produzione più adatto evita di pagare per attrezzature che un piccolo ordine non può sfruttare appieno.
Fattori di costo che gli acquirenti dovrebbero valutare
Una serie di fattori di costo determinano la differenza di prezzo finale tra i due metodi.
- Il costo dell'incisione della lastra è una tariffa una tantum per la stampa a macchina, quindi è un fattore rilevante soprattutto per ordini di piccole dimensioni o pezzi unici.
- Il costo della manodopera è l'elemento dominante nell'intaglio a mano, poiché il prezzo è direttamente proporzionale alle ore che un intagliatore dedica a ciascuna cintura.
- Lo spessore e la qualità della pelle influenzano entrambi i metodi, ma le pelli più spesse e di qualità superiore aumentano il costo del materiale a prescindere dal metodo di lavorazione.
- Anche la frequenza di riordino cambia i calcoli, poiché una piastra immagazzinata rende i futuri riordini stampati a macchina più economici rispetto all'avvio di un nuovo lotto intagliato a mano da zero.
Chiedere informazioni su questi specifici fattori che incidono sui costi aiuta l'acquirente a capire perché due preventivi per lo stesso progetto possono risultare così diversi.
| Fattore | Lavorazione manuale | Stampato a macchina |
|---|---|---|
| Tempo tipico per cinghia | 2–5 ore (schema dettagliato) | Secondi per ciclo di stampa |
| MOQ tipico | Più basso, spesso adatto a piccoli lotti | Più alto, legato al costo della piastra |
| Costo di allestimento degli utensili | Basso (set di coltello e timbro) | Superiore (targa incisa) |
| Il più adatto | Piccoli marchi, produzioni limitate, linee artigianali | Grande distribuzione, marchi privati, riordini |
| Tempi di riordino | Simile al primo ordine (basato sul lavoro) | Più veloce (piastra già pronta) |
Domande frequenti
Qual è la differenza tra pelle lavorata e pelle goffrata?
Spesso si confondono la lavorazione a stampo e la goffratura, ma le due tecniche funzionano in modi molto diversi. La lavorazione a stampo consiste nell'incidere un disegno sulla pelle a mano, utilizzando un coltello girevole e degli stampi per creare un motivo in rilievo e irregolare con una vera profondità. La goffratura, invece, utilizza solitamente una matrice riscaldata o una pressa piana per imprimere un motivo più superficiale e uniforme sulla superficie. La stampa a macchina per cinture si colloca a metà strada tra le due, poiché utilizza una pressa ma può comunque creare una profondità significativa a seconda del tonnellaggio e della qualità della piastra.
È possibile lavorare la pelle pieno fiore?
Gli artigiani possono lavorare la pelle a fiore superiore, ma i risultati sono generalmente meno definiti rispetto alla pelle pieno fiore. La levigatura e la lucidatura rimuovono le imperfezioni dalla superficie, allentando al contempo la fitta struttura delle fibre naturali che sostiene i dettagli nitidi. La pelle a fiore superiore è comunque adatta per motivi più semplici o programmi a basso costo, ma le incisioni floreali dettagliate risultano migliori sulla pelle pieno fiore conciata al vegetale.
Quale tipo di pelle è più adatto per le cinture da lavoro?
Per le cinture decorate , la pelle pieno fiore conciata al vegetale, con uno spessore compreso tra 8 e 10 once, è generalmente la più adatta. Questa combinazione trattiene l'umidità durante la fase di concia, mantiene inalterato il disegno impresso una volta asciutta e offre uno spessore sufficiente per consentire incisioni profonde senza risultare troppo rigida da rendere scomodo l'utilizzo.
Quanto tempo ci vuole per decorare a mano una cintura di cuoio?
In genere, un intagliatore esperto impiega dalle 2 alle 5 ore per tagliare, imprimere e rifinire un singolo motivo floreale su una cintura. Motivi più semplici, come bordi di base o forme geometriche, possono richiedere meno di un'ora. Il tempo effettivo dipende dalla complessità del disegno, dall'esperienza dell'intagliatore e dalla quantità di ombreggiature o lavoro di sfondo richiesto dal disegno.
La pelle lavorata è vera pelle?
Sì, la pelle lavorata è vera pelle, quasi sempre conciata al vegetale e pieno fiore. La lavorazione è una tecnica decorativa che gli artigiani applicano alla vera pelle, non un tipo di materiale a sé stante. I materiali sintetici come il PU non possono mantenere un disegno inciso o stampato allo stesso modo, poiché mancano della struttura fibrosa naturale che la pelle conciata al vegetale utilizza per mantenere la forma.
Quali strumenti sono necessari per la lavorazione della pelle?
Per la lavorazione manuale di base sono necessari un coltello girevole per delineare i contorni, un martello e un set di punzoni come uno smussatore, uno per venature e uno per sfumature a forma di pera per creare ombreggiature e texture. Una lastra liscia di granito o marmo sostiene la pelle durante la punzonatura, e una spugna o un tampone applica acqua sulla pelle per prepararla all'intaglio.
La pelle stampata a macchina può sembrare intagliata a mano?
La stampatura meccanica può avvicinarsi molto all'aspetto di un'incisione a mano, soprattutto con una lastra ben incisa e una pressa idraulica correttamente calibrata. In genere, manca la naturale variazione di profondità che una mano umana crea premendo ogni tratto in modo leggermente diverso. Alcune fabbriche combinano entrambi i metodi, utilizzando una lastra per il motivo di base e la rifinitura a mano per aggiungere sfumature, per ridurre questa differenza visiva.
Che tipo di cuoio viene utilizzato per le cinture?
Il cuoio per cinture ha generalmente uno spessore compreso tra 8 e 10 once , ovvero tra circa 3.2 mm e 4 mm . Il cuoio con uno spessore inferiore a 6 once tende a non essere sufficientemente resistente e adatto alla lavorazione, mentre quello con uno spessore superiore a 12 once diventa più rigido e meno comodo da indossare.
Abbinamento del metodo di lavorazione al programma di cinghie
Sia l'incisione a mano che la stampa a macchina partono dalla stessa base: cuoio pieno fiore conciato al vegetale, trattato con il giusto grado di umidità e tagliato al peso desiderato. Da lì, la scelta si riduce a fattori quali profondità, budget e volume di produzione: l'incisione a mano offre variazioni naturali e quantitativi minimi d'ordine inferiori, mentre la stampa a macchina garantisce velocità, uniformità e una maggiore redditività su larga scala. I marchi che valutano entrambe le opzioni possono rivolgersi a Hoplok Leather, dove la campionatura interna e la disponibilità di entrambi i metodi di stampaggio consentono agli acquirenti di trovare la soluzione più adatta al design, al budget e alle tempistiche di produzione.