Uno strass cattura la luce in pochi secondi, ma può staccarsi altrettanto velocemente se l'incastonatura non viene eseguita correttamente. Le cinture con borchie e strass sembrano semplici, eppure combinano la morbida pelle con il metallo o il vetro, materiali che per natura non restano uniti. I produttori che conoscono le vere tecniche di decorazione delle cinture risolvono questo problema utilizzando la pelle, la ferramenta e il metodo di incastonatura giusti, non solo una colla forte.
In breve, la ferramenta rimane al suo posto quando tre condizioni sono soddisfatte. La pelle deve avere uno spessore sufficiente per trattenere un rivetto o un perno. La ferramenta deve essere di spessore adeguato e il metodo di fissaggio deve essere adatto al modo in cui la cintura viene indossata. Se manca anche solo una di queste condizioni, i rivetti si allentano, gli strass si opacizzano o la pelle si lacera intorno ai fori nel giro di pochi mesi.
Questa guida spiega nel dettaglio come funziona questo equilibrio. Illustra i tipi di borchie e rivetti più adatti e come vengono incastonati gli strass per resistere all'usura quotidiana. Esamina inoltre lo spessore della pelle necessario per le fibbie più robuste e i test di resistenza. Infine, descrive le fasi di produzione che distinguono una cintura durevole da una che non lo è.
Quali tipi di borchie e rivetti sono più adatti per le cinture in pelle?
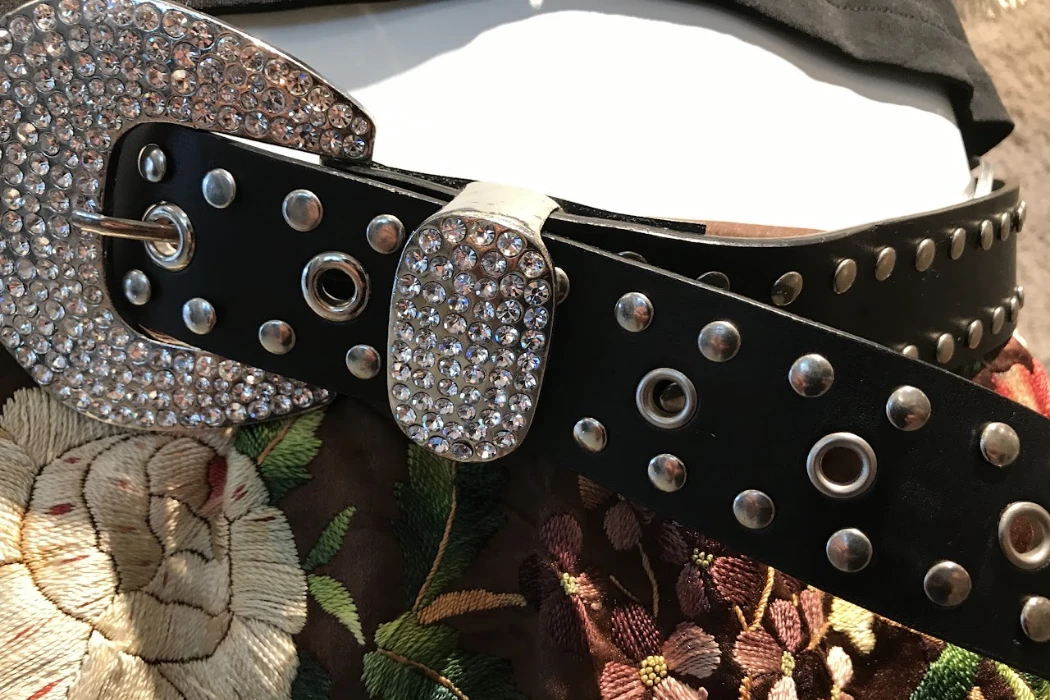
I rivetti a quattro punte e i rivetti a doppia calotta in ottone sono generalmente i più adatti per le cinture in pelle perché distribuiscono la forza di trazione su un maggior numero di punti di contatto e resistono alla corrosione. I rivetti a vite sono ideali per elementi decorativi più pesanti, poiché due parti filettate si incastrano tra loro anziché affidarsi a gambe metalliche piegate. La scelta giusta dipende dal peso del rivetto, dallo spessore della pelle e dall'usura quotidiana a cui la cintura sarà sottoposta.
Borchie con punta posteriore vs. borchie con vite posteriore
La maggior parte delle borchie in pelle utilizza uno dei due tipi di fissaggio, e la scelta di quello sbagliato si nota subito non appena qualcuno indossa la cintura.
- Orecchini a perno con punta: Le gambe metalliche, solitamente due o quattro, passano attraverso fori preforati e vengono poi piegate e fissate sul retro della pelle con un martello o una pressa per rivetti. Questo metodo elimina completamente l'uso di filo e colla.
- Borchie a vite: Un elemento decorativo frontale si avvita su una piastra posteriore corrispondente, in modo simile a un bottone per camicia. Questa configurazione permette di fissare pietre o elementi metallici più pesanti senza che si pieghino o si allentino nel tempo.
- Borchie a scatto: Un perno arrotondato si incastra in una presa. Nelle officine, questo stile è generalmente riservato a elementi decorativi leggeri piuttosto che a componenti strutturali.
- Velocità di installazione: I rivetti con punta posteriore solitamente vengono prodotti più velocemente su una linea di produzione, poiché un solo colpo della rivettatrice è sufficiente a completare il lavoro.
Le borchie con punta posteriore sono adatte a file decorative numerose, mentre le viti di fissaggio sono ideali per pezzi più pesanti o di grandi dimensioni che necessitano di un bloccaggio meccanico anziché di una semplice piegatura del metallo.
Materiali per rivetti: ottone, lega di zinco, ferro
Il metallo all'interno di un rivetto è importante tanto quanto la sua forma.
- Ottone: Resiste alla corrosione in modo naturale e mantiene una calda tonalità dorata, per questo motivo è spesso presente nelle cinture di fascia medio-alta.
- Lega di zinco: Viene fuso anziché lavorato meccanicamente, il che riduce i costi, ma risulta anche più morbido e si usura o si smussa più rapidamente.
- Ferro e acciaio: Resistono bene alla forza di trazione, ma arrugginiscono rapidamente a meno che non vengano prima placcati in nichel o cromo da un'officina.
- Acciaio inossidabile: offre la massima resistenza alla ruggine e resiste in climi umidi o lavaggi frequenti, anche se costa più dell'ottone o dello zinco.
L'ottone e l'acciaio inossidabile dominano le cinghie di fascia medio-alta perché resistono bene alla ruggine, mentre la lega di zinco rimane comune nelle linee a basso costo e ad alto volume, dove il prezzo è più importante della durata.
Forza di tenuta a due punte contro forza di tenuta a quattro punte
Il numero di punte influisce sulla forza di trazione che un perno può sopportare prima di cedere.
- Orecchini a due punte: Utilizzano meno punti di contatto, il che li rende più facili da nascondere su cinturini curvi o stretti, ma ciò concentra anche lo stress su sole due piccole aree di pelle.
- Borchie a quattro punte: Distribuisci il carico su quattro punti, in modo che le fibre di cuoio intorno a ciascuna gamba sopportino una minore sollecitazione individuale.
- Lunghezza della gamba: la maggior parte dei denti di grado cintura funzionano 6mm a 10mmuna gamma selezionata per abbinarsi alla pelle e a qualsiasi strato di supporto senza sporgere a contatto con la pelle di chi la indossa.
- Angolo di piegatura: I rebbi piegati in modo piatto contro il supporto tengono molto meglio dei rebbi lasciati inclinati, perché una piega piatta aumenta la superficie di contatto.
In genere, le chiusure a quattro punte durano più a lungo di quelle a due punte sulle cinture che subiscono flessioni, piegamenti e lavaggi in lavatrice quotidiani, semplicemente perché la forza di trazione si distribuisce in modo più uniforme.
Abbinamento del peso della ferramenta al peso della pelle
Un rivetto pesante su una pelle sottile è una delle cause più comuni di rottura delle cinture nel settore.
- Pelle di qualità per cinture in genere funziona 2.0mm a 3.2mm spesso, quindi le officine dovrebbero scegliere la ferramenta all'interno di tale intervallo piuttosto che selezionare i pezzi solo in base all'aspetto.
- Borchie leggere e piccoli strass sono perfetti per pelli croste sottili o foderate.
- Borchie metalliche più pesanti, rivetti vistosi o grandi gruppi di strass richiedono pelle pieno fiore o rinforzata, in modo che il materiale possa resistere agli strappi.
- I pannelli di supporto o gli strati extra di pelle aiutano a distribuire il peso quando un design richiede componenti metallici di grandi dimensioni su un cinturino più sottile.
Abbinare il peso della ferramenta allo spessore della pelle previene i due difetti più comuni delle cinture borchiate: le punte che lacerano la pelle e le borchie che si afflosciano o si inclinano dopo poche settimane di utilizzo.
| Tipo di hardware | Materiale comune | Tenendo la forza | Miglior caso d'uso |
|---|---|---|---|
| A punta (2 punte) | Ottone, lega di zinco | Moderato | File decorative leggere, cinture alla moda |
| A punta (4 punte) | Ottone, ferro, acciaio inossidabile | Alto | Cinture con borchie vistose, in stile western e di grande impatto. |
| Fondello a vite | Ottone, lega di zinco | Alto | Pietre di grandi dimensioni, pezzi di metallo sovradimensionati |
| Snap-in | Lega di zinco, composito plastico | Basso a moderato | Piccoli strass, leggeri dettagli di moda |
Come fanno i produttori ad applicare gli strass senza che si stacchino?
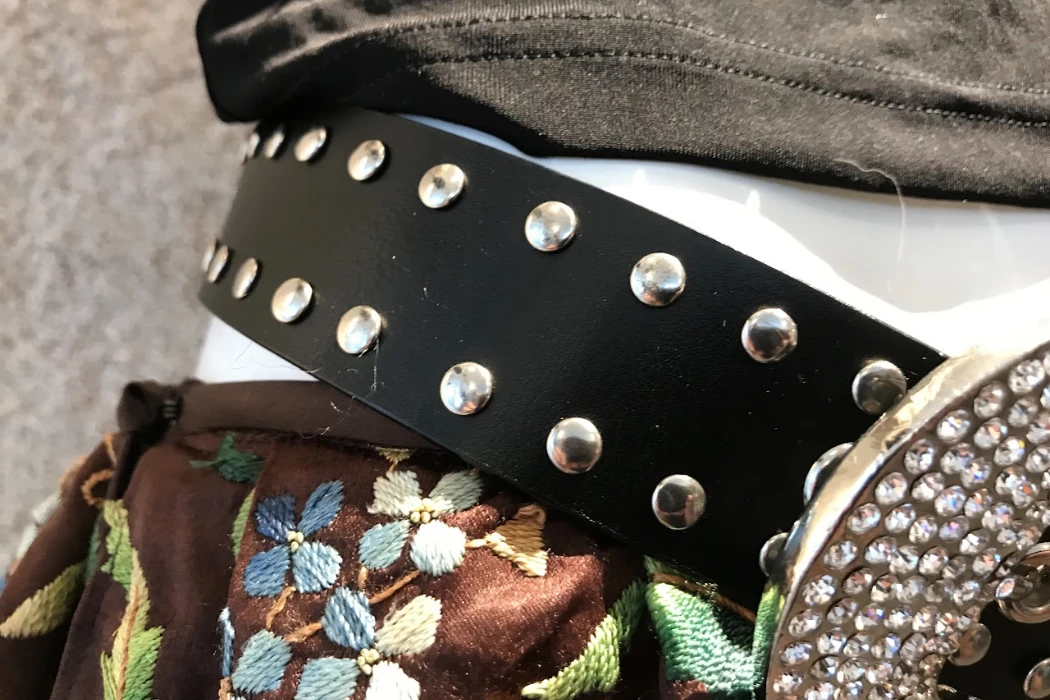
Gli strass rimangono attaccati più a lungo quando i produttori combinano il giusto tipo di colla con un supporto meccanico, piuttosto che affidarsi solo all'adesivo. Gli strass termoadesivi utilizzano un supporto adesivo termoattivabile che si lega direttamente alla pelle sotto calore e pressione controllati. Gli strass incastonati a griffe aggiungono piccole unghie metalliche che bloccano fisicamente la pietra in posizione, garantendo una maggiore resistenza all'usura ripetuta. Gli strass da cucire sono adatti per pezzi più grandi dove il rinforzo del filo è più importante di una finitura pulita e piatta.
Applicazione della colla a caldo
Gli strass termoadesivi presentano uno strato di colla applicato in fabbrica che si attiva solo a contatto con il calore.
- Fonte di calore: Una pressa a caldo o una bacchetta termoadesiva fonde il supporto adesivo in modo che aderisca alla superficie della pelle.
- Controllo della temperatura: La pelle si brucia o si scolorisce ad alte temperature, quindi i laboratori mantengono la temperatura di applicazione e il tempo di posa rigorosamente controllati, anziché utilizzare le impostazioni standard per i tessuti.
- Dimensioni della pietra: le pietre termosaldate seguono la scala SS (dimensione della pietra) standard del settore, che va all'incirca da Dalla SS6 alla SS30Le pietre più piccole si trovano più vicine 2mm attraverso, mentre pietre più grandi si avvicinano 6.5mm.
- Tempo di raffreddamento: Le pietre necessitano di qualche secondo di pressione e raffreddamento prima che la cintura venga maneggiata nuovamente, altrimenti il legame potrebbe spostarsi prima di essersi completamente solidificato.
L'applicazione a caldo è rapida e garantisce una finitura piatta e discreta, il che la rende una scelta comune per le applicazioni dense di strass su una cintura.
Strass incastonati a griffe (a griffe)
La tecnica dell'incastonatura a griffe prende spunto direttamente dall'alta gioielleria.
- Una piccola coppa di metallo trattiene la pietra dal basso, con quattro o sei rebbi piegati sul bordo della pietra per bloccarla meccanicamente in posizione.
- Questo metodo di fissaggio non dipende affatto dalla forza adesiva, quindi resiste al calore, all'umidità e alle flessioni ripetute molto meglio della sola colla.
- Le incastonature a griffe solitamente costano di più per pietra e richiedono più tempo per l'installazione, poiché ogni griffe deve essere piegata individualmente.
- Le pietre più grandi o di maggior valore vengono quasi sempre incastonate con griffe, poiché perderne una rappresenta una perdita maggiore rispetto alla perdita di un piccolo cristallo fissato a caldo.
Gli strass incastonati a griffe richiedono più tempo e denaro inizialmente. Tuttavia, raramente si staccano, il che li rende la scelta standard per i gioielli di grande impatto destinati a durare anni.
Metodo di cucitura vs. metodo di incollaggio
Alcuni strass presentano piccoli fori anziché una base adesiva piatta, appositamente progettati per essere cuciti.
- Le pietre da cucire presentano solitamente due o quattro fori sui bordi, in modo che ago e filo possano fissarle alla pelle o al supporto.
- L'ancoraggio con filo distribuisce la forza di tenuta su più punti di cucitura, in modo che un singolo punto debole non provochi il distacco dell'intera pietra.
- I metodi di incollaggio tradizionali utilizzano colla a contatto o resina epossidica al posto del supporto adesivo termoadesivo di fabbrica. Questi metodi tendono a garantire una tenuta meno costante, poiché la forza di adesione dipende in larga misura dalla preparazione della superficie e dal tipo di colla.
- La combinazione di cucitura e colla offre la tenuta più forte, poiché la colla mantiene la pietra piatta mentre il filo esercita la forza di trazione effettiva.
I metodi di cucitura richiedono più tempo sulla linea di produzione, ma sono adatti a pietre di grandi dimensioni o cinture soggette a un uso intensivo, dove un'adesione puramente tramite colla non è sufficientemente affidabile.
Perché i test di lavaggio e usura sono importanti
Uno strass che appare perfetto il primo giorno deve comunque resistere a mesi di utilizzo reale.
- lavaggio i test mettono in evidenza i nastri finiti sottoponendo le pietre a ripetuti cicli di pulizia, verificando se i legami della colla si allentano o se si opacizzano e perdono la loro brillantezza.
- Il test di resistenza allo sfregamento, sia a secco che a umido, verifica se il colore o il rivestimento si trasferiscono dalla pietra o dalla pelle circostante durante il normale contatto.
- Il test di flessione piega ripetutamente la cintura per simulare l'usura quotidiana, rivelando se i perni si allentano o se si formano crepe nella colla intorno all'incastonatura.
- I test di esposizione all'umidità e alla temperatura dimostrano se i legami adesivi resistono in climi diversi. Una cinghia venduta in una regione umida è soggetta a sollecitazioni diverse rispetto a una venduta in un luogo secco.
Saltare i test di lavaggio e usura è proprio il motivo per cui gli ordini all'ingrosso finiscono con gli strass che si staccano dopo i primi utilizzi. Questo accade spesso molto tempo dopo che i campioni hanno già superato l'ispezione iniziale.
| Metodo di applicazione | La durata | Costo relativo | Finitura visiva |
|---|---|---|---|
| Riparazione rapida | Moderato | Basso | Superficie piana e senza giunture |
| Incastonatura a griffe | Alto | Alto | Leggero effetto tridimensionale, scintillio sfaccettato |
| Cucire | Alto | Moderato | Possibile presenza di cuciture leggermente in rilievo e visibili. |
| Adesivo (Generale) | Basso a moderato | Basso | Piatto, ma la forza di adesione varia a seconda della preparazione |
Quale spessore di cuoio è sufficientemente resistente per sostenere componenti metallici pesanti?
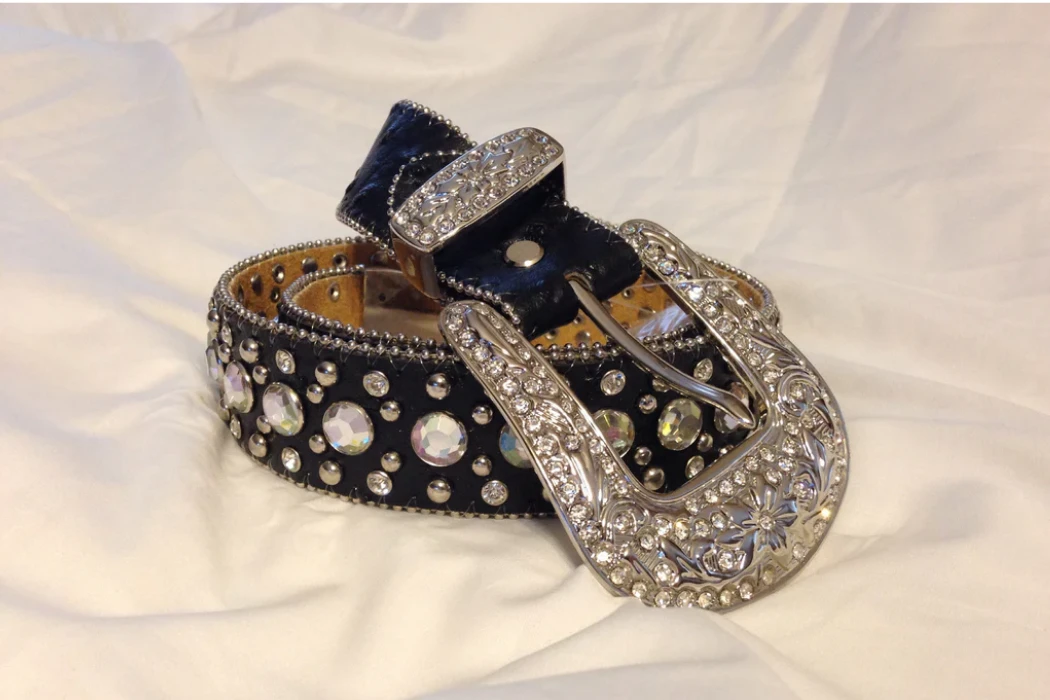
In genere, la pelle deve avere uno spessore di almeno 2.0 mm per fissare saldamente piccoli rivetti e borchie. Per componenti più pesanti, è necessario uno spessore compreso tra 2.8 mm e 3.2 mm, oppure un rinforzo di supporto. La pelle pieno fiore resiste meglio agli strappi intorno ai fori rispetto alla crosta o al PU. La sua struttura naturale delle fibre rimane intatta dalla superficie della pelle fino in fondo. Anche la pelle più sottile può sostenere componenti pesanti se l'officina aggiunge un pannello di supporto per distribuire il carico.
Spessore minimo per prigionieri e rivetti
Ogni borchia o rivetto necessita di una quantità minima di cuoio su cui fare presa, altrimenti le gambe metalliche lo trapassano semplicemente.
- Piccoli strass e leggeri accenti termoadesivi funzionano su pelle sottile come 1.5mm a 2.0mm, poiché non si basano affatto sulle punte.
- I perni di illuminazione a due poli generalmente necessitano di almeno 2.0mm a 2.4mm di cuoio per evitare che i rebbi piegati sporgano o si stacchino.
- Perni pesanti a quattro punte e rivetti standard richiedono 2.4mm a 3.0mm, poiché è necessario che una maggiore quantità di metallo aderisca senza rompere le fibre circostanti.
- Rivetti di grandi dimensioni, perni di fibbia pesanti o componenti di grandi dimensioni spesso necessitano 3.0 mm o più, oppure uno strato di supporto aggiunto al di sotto.
In linea di massima, una pelle più spessa offre a ogni borchia e rivetto una maggiore superficie di presa. Tuttavia, lo spessore da solo non basta a correggere un design che prevede l'utilizzo di componenti metallici pesanti su un tipo di pelle non adatto.
Strati di supporto e di rinforzo
Quando un progetto richiede componenti più pesanti di quanto la pelle possa sopportare da sola, i laboratori aggiungono dei rinforzi anziché cambiare completamente il tipo di pelle.
- Un pannello di rinforzo, solitamente un secondo strato di cuoio incollato o cucito dietro la cinghia principale, distribuisce la forza di trazione su un'area più ampia.
- Le cinture grezze sono spesso realizzate con due strati di cuoio più sottili laminati insieme, con una striscia centrale più rigida interposta. Questo conferisce rigidità senza aumentare eccessivamente l'ingombro.
- La scarnitura dei bordi, che assottiglia la pelle proprio nel punto in cui passano i rebbi, aiuta il metallo a piegarsi in modo piatto senza creare una sporgenza visibile sulla superficie anteriore.
- Le toppe di rinforzo dietro i perni o i rivetti più robusti impediscono che le flessioni ripetute allarghino gradualmente il foro nel corso dei mesi di usura.
Gli strati di supporto consentono a una pelle più leggera e flessibile di sostenere comunque componenti metallici pesanti. Questo rende la cintura comoda senza compromettere la sicurezza dei rivetti.
Pelle pieno fiore contro pelle spaccata per il fissaggio della ferramenta
Non tutta la pelle proveniente dallo stesso pellame trattiene gli accessori metallici allo stesso modo.
- La pelle pieno fiore mantiene lo strato di fibre naturali e compatte della parte superiore della pelle. Questo strato resiste molto meglio agli strappi intorno a un foro rispetto agli strati inferiori.
- La crosta di cuoio proviene dagli strati sottostanti la superficie piena, dove le fibre sono più lasse e meno fittamente impacchettate.
- La crosta di cuoio di solito necessita di un rivestimento, una laminazione o un rinforzo prima di poter sostenere borchie o rivetti più pesanti senza allungarsi o strapparsi.
- La pelle pieno fiore costa di più, ma nella maggior parte dei casi permette di fissare componenti metallici più pesanti direttamente sulla superficie senza bisogno di rinforzi aggiuntivi.
La pelle pieno fiore in genere resiste bene all'applicazione di componenti metallici pesanti con un minor numero di fasi di produzione. Anche la pelle spaccata può funzionare bene, a patto che venga prima rinforzata adeguatamente da un laboratorio.
Perché la pelle PU si comporta in modo diverso
La pelle sintetica PU non è pelle nel senso tradizionale del termine, quindi reagisce agli accessori metallici in modo diverso rispetto a una pelle naturale.
- La maggior parte della pelle sintetica (PU) è costituita da una base di tessuto intrecciato o a maglia, rivestita con uno strato di poliuretano per imitare l'aspetto e la consistenza della vera pelle.
- Forare il poliuretano può causare crepe nello strato di rivestimento o sfilacciare il tessuto sottostante, soprattutto in corrispondenza di punti di stress ripetuti come i fori per le punte.
- In genere, il PU necessita di un supporto in tessuto più spesso o di uno strato di supporto laminato per reggere la stessa componentistica metallica. La vera pelle, più sottile, può reggere la stessa componentistica da sola.
- Il risparmio sui costi della pelle sintetica (PU) spesso svanisce se si aggiungono rinforzi e strati di supporto per eguagliare il sistema di fissaggio della ferramenta della pelle naturale.
La pelle sintetica PU può certamente supportare borchie e rivetti, ma di solito necessita di un rinforzo aggiuntivo per replicare l'effetto naturale della pelle pieno fiore.
| Tipo di hardware | Spessore del cuoio consigliato | Rinforzo necessario |
|---|---|---|
| Strass / Solo fissaggio a caldo | 1.5mm - 2.0mm | Di solito nessuno |
| Lampioni a due punte | 2.0mm - 2.4mm | Opzionale |
| Prigionieri robusti a quattro punte / Rivetti standard | 2.4mm - 3.0mm | Consigliato |
| Rivetti di grandi dimensioni / Componenti di bulloneria sovradimensionati | 3.0 mm o più | Obbligatorio |
Come viene effettivamente testata la durabilità dell'hardware?
I test di durabilità verificano se la ferramenta e la pelle possono resistere all'usura reale prima della spedizione di un ordine all'ingrosso. I test di trazione e di resistenza alla trazione misurano quanta forza un rivetto o un perno possono sopportare prima di rompersi. I test in nebbia salina mostrano la velocità con cui la ferramenta metallica si corrode in condizioni di umidità o in ambienti costieri. I test di resistenza allo sfregamento e al lavaggio verificano se il colore, il rivestimento o l'adesivo resistono al normale contatto e alla pulizia quotidiana.
Prove di trazione e di carico per rivetti
Il test di trazione risponde a una semplice domanda: quanta forza è necessaria per strappare un rivetto o un bottone dalla pelle?
- Un dispositivo di prova di trazione blocca separatamente la ferramenta e la pelle, quindi le tira in direzioni opposte a velocità costante. Un misuratore registra la forza necessaria per separarle.
- Anche la pelle stessa viene testata, utilizzando metodi riconosciuti come ISO 3376che misura la resistenza alla trazione e l'allungamento prima che il materiale si laceri.
- I risultati vengono solitamente registrati in newton o chilogrammi-forza, fornendo alle officine un valore ripetibile da confrontare tra diversi lotti di pelle o fornitori di ferramenta.
- Un rivetto che cede con una forza minima di solito indica che la pelle è troppo sottile, che la curvatura dei rebbi è errata o che la ferramenta non è di dimensioni adatte al materiale.
I dati relativi alla resistenza alla trazione e alla trazione forniscono agli acquirenti un valore numerico preciso anziché una stima, aspetto fondamentale quando si confrontano componenti di diverse fabbriche o lotti di materiale.
Test di corrosione dei metalli mediante nebbia salina
Gli elementi metallici non arrugginiscono da un giorno all'altro, quindi i laboratori accelerano artificialmente il processo per vedere cosa succederebbe dopo mesi di esposizione reale.
- Test di nebbia salina, comunemente eseguiti su ASTM B117 standard, posiziona l'hardware all'interno di una camera che spruzza una fine nebbia salina a temperatura controllata.
- I collaudatori verificano l'hardware a intervalli prestabiliti, cercando i primi segni di ruggine, scolorimento o deterioramento del rivestimento.
- Le finiture placcate, come nichel o cromo su ferro o acciaio, generalmente durano più a lungo nella camera rispetto al metallo nudo. Il metallo nudo, infatti, arrugginisce rapidamente se esposto alla salsedine.
- I risultati vengono generalmente riportati entro poche ore dall'esposizione, prima che compaia la corrosione visibile, consentendo un confronto approssimativo tra diverse placcature o metalli di base.
I risultati dei test in nebbia salina aiutano a prevedere come si comporterà l'hardware in climi umidi o regioni costiere, molto prima che un cliente indossi la cintura all'aperto.
Resistenza allo sfregamento e al lavaggio degli strass
Il colore e la brillantezza non contano nulla se si sbiadiscono o si rovinano dopo il primo lavaggio.
- Il test di resistenza allo sfregamento, sia a secco che a umido, consiste nello strofinare un panno bianco di prova contro la superficie per un numero prestabilito di cicli. Successivamente, si verifica la quantità di colore che si trasferisce sul panno.
- Il test di resistenza al lavaggio prevede che il pezzo finito venga sottoposto a ripetuti cicli di lavaggio, verificando se i legami della colla si allentano o se la placcatura si opacizza.
- I rivestimenti in strass, soprattutto quelli colorati o con finiture metalliche, vengono controllati separatamente dalla pelle stessa, poiché una pietra può risultare difettosa anche se la pelle supera il controllo.
- Risultati coerenti su più campioni sono più importanti di un singolo test superato, poiché un campione fortunato può mascherare un lotto difettoso.
I test di resistenza allo sfregamento e al lavaggio individuano con precisione i difetti che si manifestano solo dopo che un cliente ha effettivamente indossato e lavato la cintura.
Standard di test del settore della lettura
A prima vista, i referti dei test possono sembrare scoraggianti, ma alcuni dettagli chiave raccontano gran parte della storia.
- I codici standard, come i numeri ISO o ASTM, indicano all'acquirente esattamente quale metodo è stato utilizzato da un laboratorio, un aspetto importante poiché metodi diversi non sono sempre comparabili.
- Le valutazioni di superamento o non superamento sono solitamente accompagnate da un voto numerico, come ad esempio una scala da 1 a 5 per il trasferimento del colore nei test di resistenza allo sfregamento.
- La dimensione del campione è importante, poiché un rapporto basato su pochi pezzi ha meno peso di uno che copre un intero lotto di produzione.
- I referti di laboratori esterni hanno generalmente un peso maggiore rispetto ai risultati interni, poiché un laboratorio esterno non ha alcun motivo per privilegiare un risultato rispetto a un altro.
Andando oltre il gergo tecnico, si tratta di verificare quale standard è stato utilizzato, cosa significa effettivamente il punteggio e quanti campioni hanno supportato il risultato.
Quali sono le fasi di produzione per la fabbricazione di cinghie chiodate?
La produzione di cinghie chiodate segue generalmente alcune fasi ben definite. Gli operai segnano e forano innanzitutto la disposizione dei fori, quindi fissano i chiodi o i rivetti a macchina o a mano. Seguono i controlli di qualità prima che la cinghia venga rifinita e imballata. Ogni fase dipende da quella precedente. Una foratura segnata in modo errato o una fase di fissaggio affrettata si manifestano solitamente come un difetto in una fase successiva del processo.
Marcatura e foratura di modelli
Ogni cintura borchiata inizia con un disegno preciso, poiché un solo foro fuori posto compromette l'intero schema.
- Gli operai o le macchine contrassegnano la posizione dei fori utilizzando una dima o uno schema pre-programmato, distanziando ciascun foro in modo che corrisponda alle dimensioni del montante e al disegno di progetto.
- Le punzonatrici rotative o le presse idrauliche tagliano fori netti e rotondi senza schiacciare o strappare le fibre di cuoio circostanti.
- Il diametro del foro deve corrispondere il più possibile alla larghezza del perno o della perna. Un foro troppo grande può far oscillare la ferramenta, mentre un foro troppo piccolo può crepare la pelle durante l'inserimento.
- Una spaziatura uniforme tra i fori è importante per la simmetria, soprattutto nelle cinture con motivi di borchie ripetuti per tutta la lunghezza del cinturino.
Realizzare la corretta disposizione dei fori fin da subito evita che un intero lotto di pezzi presenti perni disallineati, spaziature irregolari o componenti che non si posizionano mai perfettamente dritti.
Impostazione automatica vs. impostazione manuale
Una volta preparati i fori, gli operai installano la ferramenta utilizzando una pressa o attrezzi manuali di precisione.
- La regolazione della macchina utilizza una pressa idraulica o pneumatica per piegare i rebbi in modo uniforme con un unico movimento costante, il che velocizza le grandi produzioni.
- L'incastonatura manuale si basa sull'uso di un martello e di un apposito strumento, offrendo un maggiore controllo su superfici curve o elementi di fissaggio posizionati in modo irregolare. Funziona inoltre meglio con pietre delicate che una macchina potrebbe rompere.
- La regolazione automatica generalmente produce risultati più uniformi su centinaia di cinghie, mentre la regolazione manuale è più adatta a piccole produzioni o a motivi personalizzati complessi.
- Le linee di produzione miste spesso utilizzano macchine per le file standard di borchie, per poi passare all'installazione manuale per i pezzi decorativi o i punti difficili da raggiungere.
Nessuno dei due metodi prevale nettamente sull'altro. L'applicazione a macchina è vincente in termini di velocità e uniformità, mentre l'applicazione manuale offre un maggiore controllo per disegni complessi o delicati.
Punti di controllo del controllo qualità
I controlli di qualità vengono effettuati in diverse fasi, non solo una volta alla fine.
- L'ispezione delle materie prime verifica la pelle e la ferramenta prima di qualsiasi taglio o montaggio, individuando tempestivamente i difetti quando sono più economici da riparare.
- I controlli in linea durante l'incastonatura individuano eventuali perni allentati, cuoio screpolato o fori disallineati mentre un lotto è ancora in fase di lavorazione.
- L'ispezione finale esamina la cinghia finita nel suo complesso, verificando l'allineamento dei componenti, la qualità della finitura e la simmetria generale rispetto al campione approvato.
- Le prove di trazione casuali su un campione di cinghie finite confermano che il fissaggio della ferramenta mantiene la resistenza concordata prima della spedizione dell'ordine.
Individuare un problema durante i controlli in linea costa molto meno che individuarlo dopo che l'intero lotto ha raggiunto l'ispezione finale.
Difetti comuni e come prevenirli
La maggior parte dei difetti riscontrati nelle cinture decorate con borchie e strass è riconducibile a poche cause principali.
- I rivetti allentati o inclinati sono solitamente causati da punte piegate con l'angolazione sbagliata o da un cuoio troppo sottile per mantenere la piega piatta.
- La pelle screpolata intorno a un foro spesso indica che il foro è stato tagliato troppo piccolo. Può anche significare che la pelle stessa era troppo secca o troppo sottile per il peso dell'hardware.
- Lo scollamento degli strass è in genere indice di un'applicazione a caldo affrettata, di impostazioni di temperatura errate o della mancata fase di raffreddamento e pressurizzazione.
- Spaziature irregolari o righe storte sono solitamente riconducibili a un errore di marcatura all'inizio del processo. Ecco perché la precisione del layout è così importante.
La maggior parte dei difetti è riconducibile a una scorciatoia adottata nelle fasi precedenti del processo. Ecco perché la precisione del layout e la tecnica di impostazione sono importanti quanto l'hardware stesso.
Domande frequenti
Gli strass si staccano dalle cinture di cuoio con il tempo?
Sì, gli strass possono staccarsi col tempo, soprattutto se sono solo incollati anziché fissati meccanicamente. Gli strass termoadesivi si basano esclusivamente sulla forza adesiva, quindi calore, umidità e lavaggi ripetuti indeboliscono gradualmente il legame. Gli strass incastonati a griffe o cuciti durano molto più a lungo perché il peso è sostenuto da ganci metallici o fili anziché dalla colla.
Come vengono fissati i rivetti a una cintura?
Generalmente, le borchie si fissano in uno di questi tre modi. Le punte vengono spinte attraverso la pelle e piegate sul retro, le parti a vite si avvitano tra loro oppure i perni a scatto si inseriscono in un alloggiamento. La scelta dipende dal peso della borchia e dalla forza di tenuta necessaria per il design.
Qual è lo spessore di cuoio ideale per una cintura borchiata?
La maggior parte delle cinture con borchie richiede cuoio di spessore compreso tra 2.0 mm e 3.0 mm, a seconda delle dimensioni e del peso della ferramenta. Le borchie più leggere funzionano con lo spessore inferiore di questo intervallo, mentre la ferramenta pesante a quattro punte o i rivetti di grandi dimensioni necessitano di cuoio più spesso o di uno strato di rinforzo sul retro.
Le cinture in cuoio con rivetti sono resistenti?
Le cinture in cuoio rivettate sono generalmente molto resistenti quando la dimensione del rivetto è adeguata allo spessore del cuoio e la ferramenta è fissata correttamente. I problemi di solito derivano da ferramenta non adatta o da cuoio troppo sottile, piuttosto che dai rivetti stessi. Un rivetto della giusta dimensione su un cuoio adatto può durare più a lungo del resto della cintura.
Si può lavare una cintura con strass?
Le cinture con strass di solito possono essere lavate, ma il metodo è importante. Il lavaggio a mano o la pulizia con un panno umido proteggono la colla termoadesiva e le griffe molto meglio di un ciclo di lavaggio in lavatrice. I produttori che effettuano test di resistenza al lavaggio possono indicare agli acquirenti esattamente quanti cicli di lavaggio può sopportare un determinato modello prima che le pietre si allentino.
Quale strumento si usa per fissare i perni della cintura?
L'installazione dei rivetti per cinture di sicurezza richiede in genere una pressa per rivetti, un utensile manuale o un semplice martello, a seconda del volume di produzione. Le linee ad alto volume si affidano solitamente a presse idrauliche o pneumatiche per garantire velocità e uniformità. Per le piccole produzioni o i modelli più delicati, si utilizzano spesso utensili manuali per un maggiore controllo.
Qual è la differenza tra un rivetto e un prigioniero?
Un rivetto serve principalmente a tenere insieme due strati di materiale, mentre una borchia ha soprattutto una funzione decorativa. I rivetti spesso rimangono nascosti o a filo con la pelle, mentre le borchie sporgono e fungono sia da elemento di fissaggio che da dettaglio estetico. Alcuni elementi di fissaggio svolgono entrambe le funzioni contemporaneamente, rinforzando una cucitura e aggiungendo al contempo una texture visiva.
Perché alcune cinture borchiate si strappano vicino ai fori?
Le cinture si lacerano più spesso in prossimità dei fori per i rivetti perché la pelle è troppo sottile per la fibbia. A volte il foro è stato praticato troppo piccolo, causando la rottura delle fibre circostanti. La flessione ripetuta nel corso dei mesi può allargare un punto debole che inizialmente si presentava come una piccola crepa invisibile durante la fase di fissaggio. Scegliere lo spessore della pelle e la dimensione del foro adatti a ogni tipo di fibbia previene la maggior parte di questi danni prima ancora che si manifestino.
Trasformare ferramenta e cuoio in una cintura resistente
Per garantire la durata nel tempo di borchie e strass su una cintura, è fondamentale seguire alcuni principi di base. Lo spessore della pelle deve essere proporzionato al peso degli elementi, il metodo di applicazione deve adattarsi al design e ogni componente deve essere testato prima dell'inizio della produzione di massa. Borchie, rivetti e strass si comportano in modo diverso in seguito a prove di trazione, lavaggio e flessione. Saltare anche solo uno di questi controlli si traduce spesso in resi e reclami successivi. I marchi che necessitano di questo livello di controllo sulla tenuta degli elementi, sulla classificazione della pelle e sui test di qualità possono rivolgersi a Hoplok Leather Goods. Hoplok è un'azienda specializzata proprio in questo tipo di produzione di articoli in pelle personalizzati con un'elevata presenza di elementi metallici.