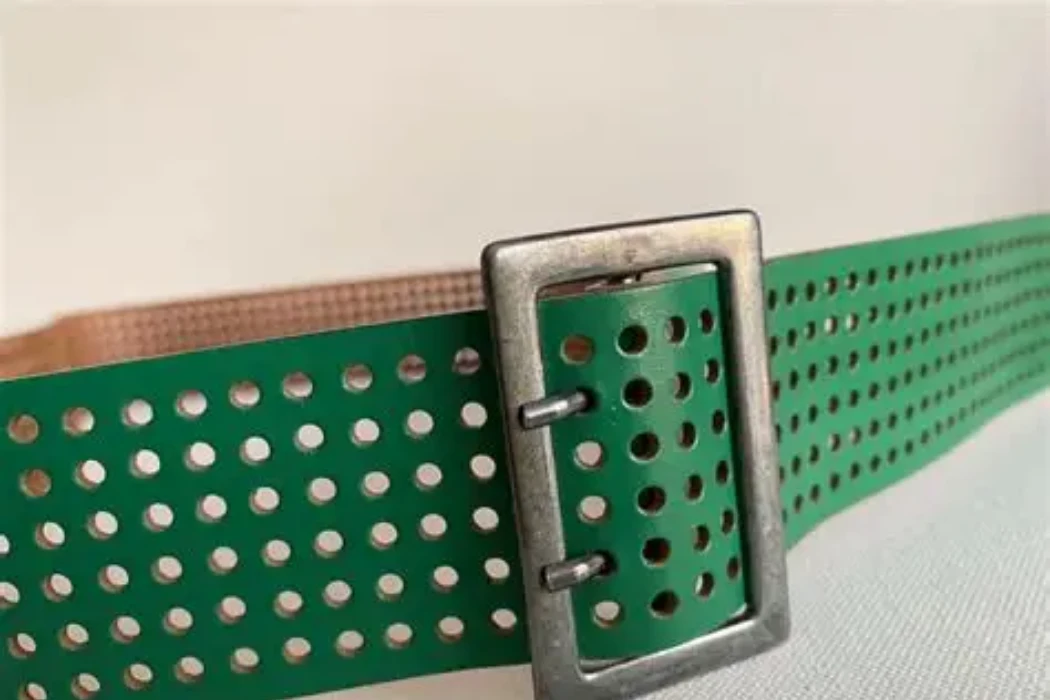
Praticare una singola fila di fori in una cintura di cuoio può sembrare semplice, ma è una delle fasi più precise nell'artigianato della personalizzazione delle cinture . Un foro storto, un bordo strappato o un passo irregolare possono trasformare un design brogue di alta qualità in un lotto da scartare. Per gli acquirenti B2B che si riforniscono di cinture personalizzate, comprendere il funzionamento della punzonatura CNC fa la differenza tra ordinare alla cieca e ordinare con sicurezza.
La punzonatura CNC utilizza una pressa a controllo numerico per praticare fori nella pelle con tolleranze ristrette, generalmente comprese tra ±0.05 mm e ±0.1 mm . Questa uniformità è ciò che distingue i veri motivi brogue – file di piccole perforazioni equidistanti – dalle imitazioni realizzate a mano. Il metodo consente di controllare le dimensioni, la spaziatura e la profondità dei fori su migliaia di pezzi senza variazioni.
Ma la qualità della punzonatura dipende da più fattori rispetto alla sola macchina. Il tipo di pelle, lo spessore, la complessità del disegno e i controlli di qualità influiscono tutti sul risultato finale. Le sezioni seguenti analizzano ciascuno di questi fattori, a partire dal confronto tra la punzonatura CNC e i metodi manuali e laser.
Cos'è la punzonatura CNC e in cosa si differenzia dalla punzonatura manuale?
La punzonatura CNC è un metodo computerizzato per tagliare fori nella pelle utilizzando un file di modello digitale e una pressa meccanica o idraulica. Una macchina legge il disegno, posiziona la pelle e punzona ogni foro esattamente nello stesso punto ogni volta. Questo si differenzia dalla punzonatura manuale, in cui un operatore utilizza un utensile manuale e valuta a occhio la spaziatura. La punzonatura CNC offre tolleranze più strette e ripete un modello in modo perfetto anche su grandi lotti.
Il processo base di punzonatura CNC
Un sistema di punzonatura CNC (Computer Numerical Control) segue alcuni passaggi chiari e ripetibili prima che un singolo foro tocchi la pelle. Ogni fase è importante, perché un piccolo errore all'inizio tende a manifestarsi in seguito come un difetto visibile.
- Caricamento del modello digitale: Il sistema carica il disegno brogue o perforato come file vettoriale, solitamente in DXF or DWG formato, in modo che la macchina conosca in anticipo la posizione di ogni foro.
- Posizionamento della pelle: Gli operai fissano la pelle o il pannello in modo che rimanga ben piatto sul piano di punzonatura, impedendo che si sposti, si allunghi o si pieghi durante il taglio.
- Selezione degli utensili: L'operatore monta sulla pressa una matrice di punzonatura dimensionata per il modello, poiché i disegni brogue spesso combinano fori rotondi, ovali e a fessura.
- Perforazione automatizzata: Una pressa servoassistita taglia ogni foro in sequenza, spesso completando decine di buchi al minuto senza interruzioni per regolazioni manuali.
- Calibrazione in tempo reale: I sensori controllano la pressione e la profondità tra i tagli, aiutando la macchina a rilevare e correggere le deviazioni durante lunghi cicli di produzione.
Poiché ogni movimento è controllato da un computer, lo stesso schema può ripetersi migliaia di volte con variazioni pressoché nulle dalla prima all'ultima cinghia.
Punzonatura manuale con punteruolo, laser o pressa CNC
Oggi, nella produzione di cinghie, predominano tre metodi di punzonatura, ognuno dei quali offre un diverso compromesso tra velocità, precisione e costi. Pertanto, la scelta più appropriata dipende solitamente dal volume degli ordini e dalla complessità del progetto.
- Punteruolo manuale: Un operaio contrassegna e fora manualmente ogni foro utilizzando un utensile manuale, un metodo che va bene per campioni singoli ma che fatica a garantire la coerenza su un ordine completo.
- Punzonatura laser: Un raggio laser brucia la pelle, tagliandola in modo netto ma lasciando un bordo leggermente più scuro, a volte più rigido, attorno a ciascun foro.
- Pressa CNC: Una pressa meccanica esegue fori utilizzando matrici in acciaio temprato guidate da coordinate digitali, in modo da mantenere lo stesso bordo pulito sia sul foro numero uno che sul foro numero diecimila.
| Metodo | Velocità | Precisione tipica | Costo relativo | Miglior caso d'uso |
|---|---|---|---|---|
| Punteruolo manuale | Lento, approssimativamente 10–20 fori/min | ±0.3 mm–0.5 mm | Bassi costi di attrezzatura, alti costi di manodopera | Piccole produzioni, pezzi unici realizzati artigianalmente. |
| Punzonatura Laser | Configurazione rapida e minima per ogni modello. | ±0.1 mm–0.2 mm | Costo delle attrezzature da moderato ad elevato | Lavori di precisione su pelli sottili o delicate |
| Pressa CNC | Veloce, progettato per produzioni di massa | ±0.05 mm–0.1 mm | Costo iniziale di attrezzaggio più elevato, basso costo unitario per grandi volumi | Produzione su larga scala di cinture brogue e traforate |
Per la produzione di cinture brogue in grandi volumi, la punzonatura con presse CNC offre solitamente il miglior equilibrio tra velocità, precisione e costi.
Perché la precisione è importante per i modelli brogue
La precisione non riguarda solo l'aspetto estetico. Influisce anche sulle prestazioni di un nastro trasportatore e sulla coerenza visiva di un ordine, anche quando questo raggiunge migliaia di unità.
- Integrità strutturale: Praticare i fori troppo vicino al bordo o tra di loro può indebolire la pelle e causare strappi, soprattutto lungo la piega vicino alla fibbia.
- Simmetria visiva: Le decorazioni brogue si basano su fori equidistanti e allineati per apparire intenzionali e non trasandate, quindi anche un piccolo spostamento può compromettere l'intero disegno.
- Coerenza del lotto: Gli acquirenti al dettaglio si aspettano che ogni cintura di un ordine sia identica all'altra, non solo il primo campione approvato.
- Compatibilità dell'hardware: I perni della fibbia e i fori di regolazione devono essere perfettamente allineati, altrimenti la cintura non si allaccerà correttamente.
Una tolleranza di appena un millimetro può fare la differenza tra una cinghia che si fissa senza problemi e una che viene scartata al controllo finale.
Quali modelli brogue sono comunemente utilizzati nella progettazione delle cinture?
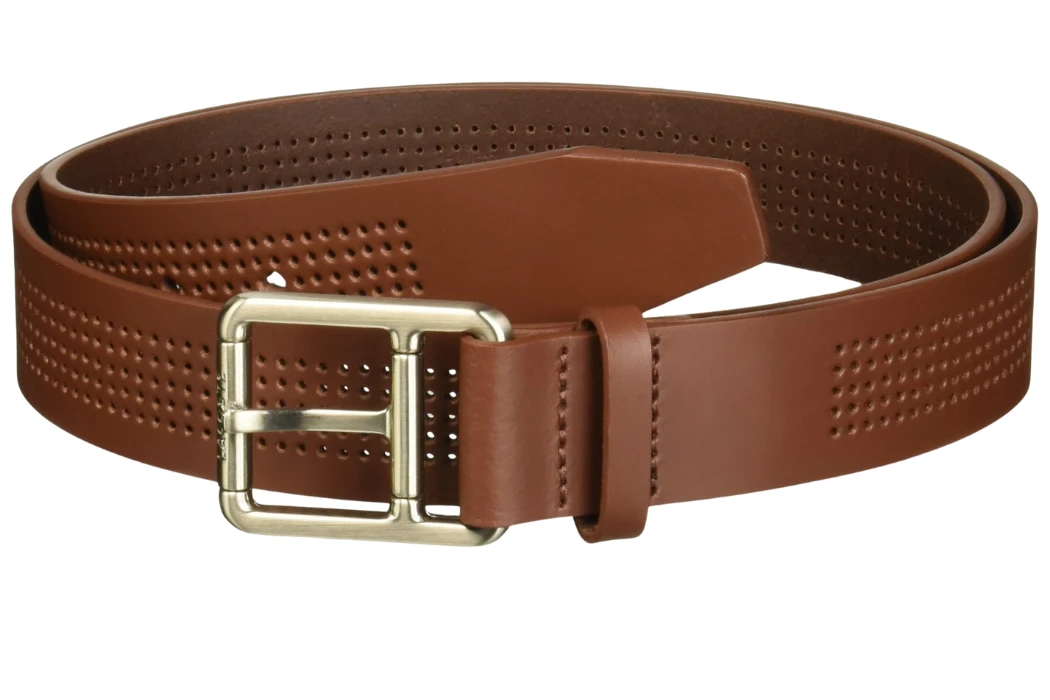
Le cinture brogue prendono spunto dalle classiche scarpe eleganti per quanto riguarda la perforazione. I tre modelli principali sono la brogue completa, la semi-brogue e la quarter brogue, ognuna con una diversa copertura di fori sulla superficie della cintura. La brogue completa copre l'area più ampia con la maggior parte della decorazione, mentre la quarter brogue mantiene un design minimalista con solo una piccola sezione perforata. I produttori spesso adattano questi modelli storici in disegni vettoriali personalizzati per le cinture.
Layout Full Brogue vs. Semi-Brogue vs. Quarter Brogue
Questi tre modelli derivano dalla tradizione calzaturiera classica, ma i produttori di cinture usano gli stessi nomi per descrivere la quantità di superficie perforata.
- Lingua inglese completa: Questo schema copre l'area più ampia, presentando motivi perforati su gran parte della cinghia visibile e spesso abbinandoli a un bordo smerlato (a zigzag).
- Semibrogue: Questo modello utilizza una quantità moderata di perforazioni, solitamente concentrate vicino all'estremità della fibbia o lungo una fascia decorativa centrale.
- Brogue a quarto: Questo schema riduce al minimo le decorazioni, spesso limitandole a una singola fila di fori o a un piccolo motivo vicino a un'estremità.
- Stile Longwing: Un modello rivisitato in cui la perforazione si estende ulteriormente lungo il bordo del cinturino per un effetto più scenografico.
In genere, gli acquirenti scelgono il modello in base a quanto desiderano che la cintura finita appaia vistosa o discreta.
Motivi di perforazione classici (diamante, linea retta, stile punta d'ala)
Oltre alla configurazione generale, è la forma stessa del disegno di perforazione a modificare il carattere della cintura.
- Motivo a diamante: Il motivo è costituito da piccoli fori disposti secondo una griglia a rombi ripetuta, che conferisce un aspetto classico e formale.
- Motivo a linea retta: Una o due file di fori equidistanti corrono parallele al bordo della cinghia.
- Motivo in stile aletta di coda: Questo elemento curvo o appuntito riprende la forma delle punte delle scarpe wingtip e viene spesso utilizzato dalle fabbriche come dettaglio decorativo vicino alla fibbia.
- Motivo del medaglione: Un motivo a punzone circolare o floreale che si ripete a intervalli, comune nelle cinture in stile western.
Ogni motivo richiede una fustella e uno schema di spaziatura leggermente diversi, motivo per cui il team di progettazione deve finalizzare il modello prima di iniziare la lavorazione.
Digitalizzazione di modelli personalizzati (file vettoriali, formati DXF/DWG)
Prima che una macchina CNC possa punzonare qualsiasi cosa, il modello deve esistere come file digitale che la pressa possa leggere.
- Progettazione vettoriale: I progettisti disegnano il modello utilizzando software come Adobe Illustrator o AutoCAD, mappando ogni foro come un punto preciso.
- Formato del file: Le fabbriche in genere richiedono DXF or DWG file, poiché questi formati si traducono senza problemi in coordinate macchina.
- Verifiche di scala: Il team di progettazione verifica che il modello si adatti correttamente alle diverse larghezze e dimensioni delle cinture.
- Esempi di approvazione: Il team di progettazione in genere conferma una bozza digitale prima di realizzare un campione fisico, il che consente di risparmiare tempo e materiale.
Un file digitale pulito in questa fase previene costosi errori di punzonatura una volta avviata la produzione in serie.
Quali sono le specifiche relative a dimensioni, spaziatura e tolleranza dei fori che definiscono la qualità?
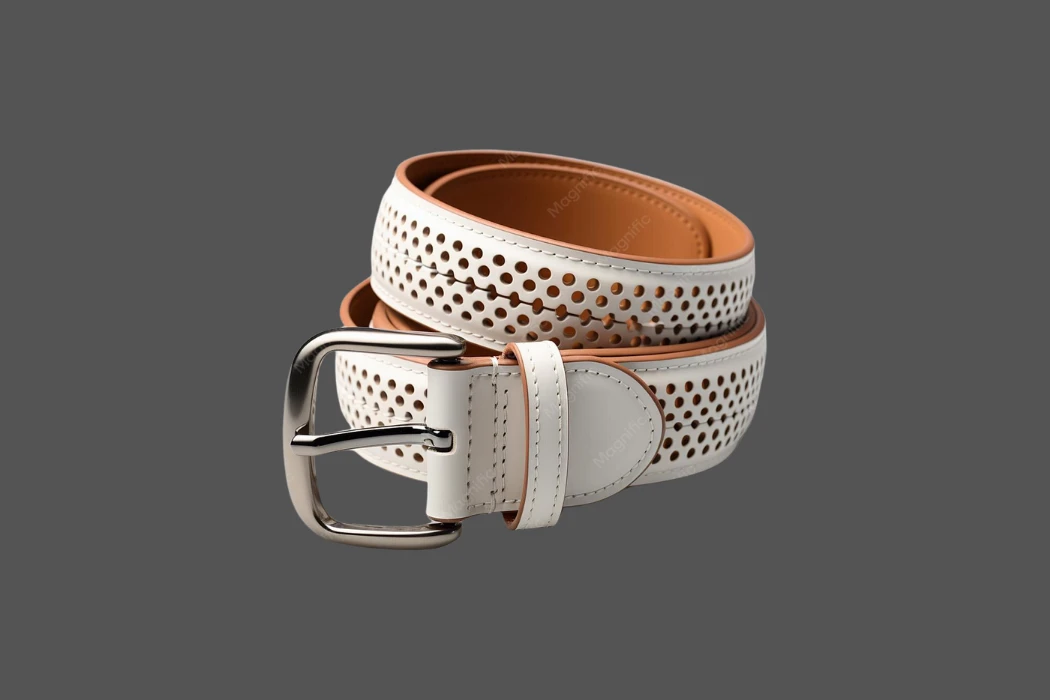
Le dimensioni, la spaziatura e la tolleranza dei fori contribuiscono a definire se una cintura traforata ha un aspetto pregiato o economico. La maggior parte dei fori in stile brogue ha un diametro compreso tra 1.5 mm e 3 mm , con una spaziatura approssimativa tra 3 mm e 8 mm a seconda della densità del motivo. Tolleranze più strette, in genere comprese tra ±0.1 mm e ±0.2 mm , mantengono ogni foro allineato lungo l'asse centrale della cintura. Queste tre specifiche interagiscono direttamente, poiché un piccolo foro con un'ampia spaziatura ha un aspetto completamente diverso da un grande foro ravvicinato.
Intervalli standard di diametro dei fori
Il diametro del foro è solitamente la prima specifica che una fabbrica verifica, poiché determina l'aspetto generale e la sensazione della perforazione.
- Perforazione fine: Diametri intorno 1.5mm a 2mm, comuni per motivi a rombi o linee rette discrete sulle cinture eleganti.
- Fori standard per brogue: Diametri intorno 2mm a 3mm, la gamma più comune per i modelli classici full e semi-brogue.
- Fori decorativi o di grande effetto: Diametri da 3mm a 5mm, utilizzato per cinture dal design più audace, in stile western o alla moda.
- Fori per la fibbia e la regolazione: Questi fori funzionali misurano tipicamente 4mm a 6mm, dimensionato per adattarsi allo specifico perno della fibbia.
I fori più piccoli generalmente trasmettono un'immagine raffinata e formale, mentre i fori più grandi creano un look più audace e informale.
Linee guida su passo e spaziatura
Il passo si riferisce alla distanza tra i centri dei fori e gioca un ruolo altrettanto importante nell'aspetto finale quanto la dimensione dei fori stessi.
- Campo stretto: approssimativamente 3mm a 4mm tra i centri, il che crea un motivo denso e strutturato.
- Intonazione media: approssimativamente 5mm a 6mm tra i centri, la spaziatura più comune per le file brogue classiche.
- Passo largo: approssimativamente 7mm a 8mm o più tra i centri, dando un motivo più leggero e aperto.
- Distanza dal bordo: I fori generalmente si trovano almeno 4mm a 5mm dal bordo della cintura per evitare strappi.
Una corretta spaziatura dei fori contribuisce anche a preservare la resistenza della pelle, poiché fori troppo ravvicinati possono indebolire il cinturino lungo quella fila.
| Stile Brogue | Diametro tipico del foro | Passo tipico (da centro a centro) | Uso comune |
|---|---|---|---|
| Quarter Brogue | 1.5 mm – 2 mm | 3 mm – 4 mm | Un tocco di stile discreto vicino alla fibbia o all'estremità del cinturino. |
| Semibrogue | 2 mm – 2.5 mm | 5 mm – 6 mm | Fascia decorativa moderata |
| Brogue completo | 2.5 mm – 3 mm | 6 mm – 8 mm | Ampia copertura perforata lungo tutta la cinghia |
Standard di tolleranza e coerenza dell'allineamento
La tolleranza misura di quanto la posizione effettiva di un foro può discostarsi dalla sua posizione prevista sul file del modello.
- Tolleranza della pressa CNC: Tipicamente Da ± 0.05 mm a ± 0.1 mmsufficientemente stretto da mantenere costanti grandi lotti.
- Tolleranza di punzonatura laser: Tipicamente Da ± 0.1 mm a ± 0.2 mm, leggermente più largo a causa della zona termicamente alterata attorno a ciascun foro.
- Tolleranza di punzonatura manuale: Spesso Da ± 0.3 mm a ± 0.5 mm, il che spiega perché il lavoro manuale si adatti meglio ai campioni che agli ordini all'ingrosso.
- Verifiche di allineamento: Gli ispettori di qualità misurano un campione di fori confrontandolo con il file del modello originale per confermare che la fila rimanga dritta lungo tutta la lunghezza del nastro.
Una tolleranza più ristretta comporta un costo iniziale maggiore, ma si ripaga nel tempo grazie a un minor numero di pezzi scartati e a un ordine di prodotto finito più uniforme.
In che modo il tipo e lo spessore della pelle influenzano la precisione della foratura?
Il tipo e lo spessore della pelle influenzano la nitidezza del taglio effettuato dalla punzonatrice. La pelle pieno fiore si fora in modo netto perché la sua struttura fibrosa densa resiste agli strappi, mentre la pelle spaccata tende a sfilacciarsi maggiormente sul bordo del foro. Anche lo spessore è importante: la pelle per cinture ha generalmente uno spessore compreso tra 1.8 mm e 4 mm , e le pelli più spesse richiedono una maggiore forza di punzonatura e punzoni più grandi. Un errore in uno qualsiasi di questi fattori può portare a bordi strappati, superfici screpolate o fori di forma irregolare.
Comportamento della pelle pieno fiore, della pelle fiore superiore e della pelle spaccata sotto la perforazione
Non tutti i tipi di pelle reagiscono allo stesso modo alla pressatura, principalmente perché la densità delle fibre varia da strato a strato all'interno della pelle.
- Pelle pieno fiore: Mantiene la struttura delle fibre più compatta e densa, garantendo una foratura netta con sfilacciamento minimo attorno al bordo del foro.
- Pelle pieno fiore: Dopo la levigatura e la finitura, la densità risulta leggermente inferiore, ma la perforazione rimane comunque efficace e i risultati costanti.
- Pelle crosta: Proviene dagli strati inferiori e più lassi della pelle, quindi si sfilaccia più facilmente e spesso richiede una matrice più affilata o una velocità di punzonatura inferiore.
- Pelle rigenerata o rivestita: Reagisce in modo imprevedibile alla punzonatura, poiché il rivestimento può creparsi o staccarsi dal materiale di base.
In genere, le pelli pieno fiore e di prima qualità offrono i risultati di foratura più netti e prevedibili per ordini di grandi dimensioni.
Spessore ideale per una perforazione pulita
Lo spessore influisce sia sulla forza necessaria per l'inserimento del punzone, sia sulla pulizia del foro finale.
- Pelle sottile (1 mm–1.5 mm): Si fora facilmente, ma può strapparsi se la matrice è smussata o se il punto di foratura è troppo stretto.
- Pelle standard per cinture (1.8 mm–3 mm): La gamma più comune per cinture brogue e perforate, che offre un buon equilibrio tra resistenza e facilità di foratura.
- Pelle spessa (3.5 mm–4 mm+): Necessita di una pressa più potente e di uno spazio maggiore tra punzone e matrice per evitare crepe intorno al foro.
- Pelle stratificata o laminata: Richiede particolare attenzione, poiché ogni strato incollato può comportarsi in modo diverso sotto pressione.
| Spessore della pelle | Metodo di punzonatura consigliato | Tolleranza tipica |
|---|---|---|
| 1 mm–1.5 mm (sottile) | Laser o pressa CNC di precisione | ±0.1 mm–0.15 mm |
| 1.8 mm–3 mm (cinghia standard) | pressa CNC | ±0.05 mm–0.1 mm |
| 3.5 mm–4 mm+ (pesante) | Pressa CNC per impieghi gravosi, maggiore spazio per lo stampo | ±0.1 mm–0.2 mm |
Abbinare il metodo di punzonatura e la matrice allo spessore esatto della pelle è uno dei modi più semplici per ridurre i difetti.
Difetti comuni: strappi, sfilacciamenti, screpolature dei bordi
Anche con la macchina giusta, gli errori di punzonatura possono comunque verificarsi quando la pelle, gli utensili o le impostazioni non sono perfettamente compatibili.
- Strappo: Questo difetto è solitamente causato da una matrice smussata, da una spaziatura errata dei fori o da un cuoio troppo sottile rispetto alla dimensione dei fori scelta.
- Sfilacciamento: Si verifica comunemente sulla pelle spaccata o di qualità inferiore, dove le fibre allentate si staccano dal bordo tagliato invece di separarsi nettamente.
- Crepe sui bordi: Spesso si manifesta su pelli più spesse o secche, soprattutto quando il punzone le perfora troppo rapidamente.
- Distorsione dei fori: Si verifica quando la pelle si allunga leggermente durante il taglio, assumendo una forma ovale anziché un cerchio netto.
Individuare tempestivamente questi difetti, durante la fase di campionamento anziché nella produzione in serie, consente di risparmiare tempo e costi dei materiali.
Come vengono controllati la qualità delle cinture forate e brogue nelle fabbriche?
I controlli di qualità sulle cinture traforate e brogue si svolgono in tre fasi: ispezione visiva, test di durata e campionamento statistico. Gli ispettori verificano innanzitutto la presenza di file dritte, bordi puliti e motivi simmetrici. Successivamente, testano la resistenza della pelle e dei fori sotto sforzo. Infine, le fabbriche prelevano un campione da una parte dell'ordine utilizzando gli standard AQL, anziché controllare ogni singolo pezzo.
Standard di ispezione visiva (allineamento, bave, simmetria)
L'ispezione visiva permette di individuare la maggior parte dei difetti di punzonatura prima ancora che una cinghia venga sottoposta ai test di durata.
- Allineamento delle righe: Gli ispettori verificano che ogni fila di fori sia dritta e parallela al bordo del nastro, senza alcuna deviazione visibile.
- Rimozione delle bave: Gli ispettori esaminano attentamente la parte inferiore di ogni foro per accertarsi che non vi siano piccole sbavature di cuoio o bordi ruvidi.
- Simmetria del modello: Per motivi come rombi o gruppi di alette, gli ispettori verificano che il disegno sia simmetrico da un lato all'altro della cintura.
- Consistenza del colore e della superficie: Gli ispettori verificano inoltre che la punzonatura non abbia causato scolorimenti o riflessi indesiderati attorno ai bordi del foro.
Gli ispettori esperti solitamente individuano questi problemi in pochi secondi, poiché i fori disallineati tendono a risaltare in condizioni di illuminazione normali.
Test di durabilità (resistenza alla trazione, usura dei bordi)
Oltre all'aspetto estetico, una cintura perforata deve resistere a piegature, allacciature e allungamenti quotidiani senza che i fori si rompano.
- Prove di resistenza alla trazione: I laboratori tirano un campione di cuoio fino a quando non si rompe, verificando se il materiale soddisfa standard quali ISO 3376 per la resistenza alla trazione.
- Resistenza allo strappo in prossimità dei fori: I tecnici verificano se la pelle si strappa più facilmente lungo una fila di fori rispetto alla pelle integra.
- Test di usura dei bordi: Ripetute piegature e flessioni permettono di verificare se i bordi forati iniziano a screpolarsi o sfilacciarsi nel tempo.
- Test di fatica della fibbia: I tecnici allacciano e slacciano la cintura Ripetutamente per confermare che i fori mantengano la loro forma anche con un utilizzo regolare.
Questi test sono particolarmente importanti per i fori funzionali in prossimità della fibbia, poiché tale area è soggetta alle sollecitazioni più ripetute.
Protocolli di campionamento AQL per ordini all'ingrosso
Controllare ogni singola cinghia in un ordine di grandi dimensioni non è pratico, quindi le fabbriche si affidano al campionamento statistico.
- Campionamento AQL: Le fabbriche prelevano un campione casuale in base alla quantità totale dell'ordine, seguendo tabelle riconosciute come ANSI/ASQ Z1.4.
- Livelli AQL comuni: Molti acquirenti chiedono AQL 2.5 per la merce in generale, anche se livelli più ristretti come AQL 1.5 Adatto per ordini di alta qualità o ad alta visibilità.
- Classificazione del difetto: Gli ispettori classificano i difetti in categorie critiche, maggiori e minori, poiché un foro strappato di una fibbia è più importante di un motivo a rombi leggermente irregolare.
- Accettazione e rifiuto: Se il numero di difetti nel campione rimane entro il limite consentito, il lotto viene approvato senza ispezionare ogni singola unità.
Questo metodo di campionamento coniuga velocità e affidabilità, fornendo agli acquirenti garanzie statistiche senza rallentare le spedizioni di grandi quantitativi.
Domande frequenti
Che cos'è un motivo brogue su una cintura di cuoio?
Il motivo brogue è una fila o un gruppo decorativo di piccoli fori che si ispira al design delle classiche scarpe eleganti brogue. I produttori di cinture utilizzano schemi brogue completi, semi-brogue e a un quarto per controllare quanta parte del cinturino viene perforata. Il motivo aggiunge un tocco estetico senza alterare la funzionalità della cintura.
Che cosa significa pelle perforata?
La pelle perforata è semplicemente pelle con piccoli fori praticati secondo uno schema ripetitivo. I produttori utilizzano la perforazione sia a scopo decorativo, come nel caso dei motivi brogue, sia a scopo funzionale, come per i fori di regolazione della fibbia. I fori possono essere disposti in linee rette, a griglia o con forme personalizzate a seconda del design.
Qual è lo spessore ideale del cuoio per una cintura?
La maggior parte delle cinture utilizza cuoio con uno spessore compreso tra 1.8 mm e 3 mm , che offre un buon equilibrio tra resistenza e flessibilità. Il cuoio più sottile è adatto a cinture più leggere e casual, mentre quello più spesso è ideale per modelli più robusti o da lavoro. Lo spessore influisce anche sulla facilità con cui il cuoio si fora senza strapparsi o screpolarsi.
Qual è la dimensione standard del foro utilizzata nella perforazione della pelle?
I fori di perforazione standard per i classici motivi brogue hanno in genere un diametro compreso tra 2 mm e 3 mm . I motivi più raffinati utilizzano fori di soli 1.5 mm, mentre gli stili decorativi più audaci possono arrivare fino a 5 mm. La dimensione giusta dipende dallo spessore della pelle e dall'intento progettuale complessivo.
Le macchine a controllo numerico (CNC) possono forare la pelle pieno fiore in modo netto?
Sì, le macchine CNC forano la pelle pieno fiore in modo pulito perché la sua struttura fibrosa densa resiste a strappi e sfilacciamenti. Le tolleranze ristrette di una pressa CNC, generalmente comprese tra ±0.05 mm e ±0.1 mm , garantiscono la uniformità di ogni foro in un'intera serie di produzione. Questo rende la pelle pieno fiore uno dei materiali più facili da forare su larga scala.
Qual è la differenza tra la pelle brogue e la pelle traforata?
Il termine "pelle perforata" si riferisce genericamente a qualsiasi tipo di pelle con fori praticati con un punzone. Il termine "brogue" indica uno specifico stile di perforazione originario del design delle scarpe eleganti, che solitamente si presenta in file decorative vicino ai bordi o alla punta. Quindi, tutta la pelle brogue è perforata, ma non tutta la pelle perforata può essere definita brogue.
Come fanno i produttori a impedire che la pelle si screpoli durante la foratura?
I produttori prevengono le screpolature adattando la fustella e la pressione di punzonatura allo spessore e al livello di umidità esatti della pelle. L'utilizzo di una fustella affilata e ben mantenuta riduce inoltre lo stress sulla pelle durante ogni taglio. Alcune fabbriche trattano leggermente la pelle prima della punzonatura per mantenerla sufficientemente elastica da resistere alle screpolature.
Quale tolleranza è considerata accettabile nella foratura della pelle?
Per la maggior parte degli ordini all'ingrosso, gli acquirenti generalmente accettano una tolleranza da ±0.1 mm a ±0.2 mm , sebbene la punzonatura con presse CNC possa ottenere risultati più precisi, intorno a ±0.05 mm. Tolleranze più strette sono particolarmente importanti per i fori funzionali, come quelli per le fibbie, dove anche un piccolo spostamento può compromettere l'aderenza. I fori decorativi, in genere, consentono una flessibilità leggermente maggiore.
Realizzare una perforazione perfetta, dalla progettazione alla consegna.
La precisione della perforazione dipende da alcuni fattori costanti: il metodo di punzonatura corretto, la dimensione e il passo dei fori appropriati, lo spessore della pelle adeguato e accurati controlli di qualità. Se questi dettagli sono corretti, una cintura brogue mantiene la sua forma, il suo motivo e la sua resistenza per anni. I marchi che desiderano questo livello di uniformità per ordini di grandi dimensioni necessitano di un partner produttivo specializzato. Hoplok Leather Goods unisce la precisione della punzonatura CNC, l'approvvigionamento interno di pelle e un controllo qualità a più fasi, offrendo ai marchi un metodo affidabile per produrre cinture traforate e brogue su larga scala.