
La spaccatura e la scarnitura del cuoio controllano lo spessore in modi diversi. La spaccatura può ridurre lo spessore su tutta la superficie di una pelle, di un pannello o di una cinghia; la scarnitura rimuove materiale localmente, ad esempio in corrispondenza di una piega della fibbia o di un bordo ripiegato. Se utilizzate correttamente, contribuiscono a realizzare una cintura dall'aspetto pulito e senza ingombro superfluo.
Una cinghia rastremata si restringe in larghezza lungo una parte della sua lunghezza. Può anche variare di spessore, ma queste sono decisioni di progettazione separate. Una cinghia piatta monoblocco può essere rastremata, così come una cinghia rialzata o rigata può avere una larghezza costante.
Per gli acquirenti, la specifica utile è un disegno che mostri le larghezze finali, le zone di spessore, le pieghe e la struttura a strati. La seguente guida spiega come discutere questi dettagli con un produttore e cosa verificare nel campione.
Cos'è la spaccatura della pelle in Produzione di cinghie?
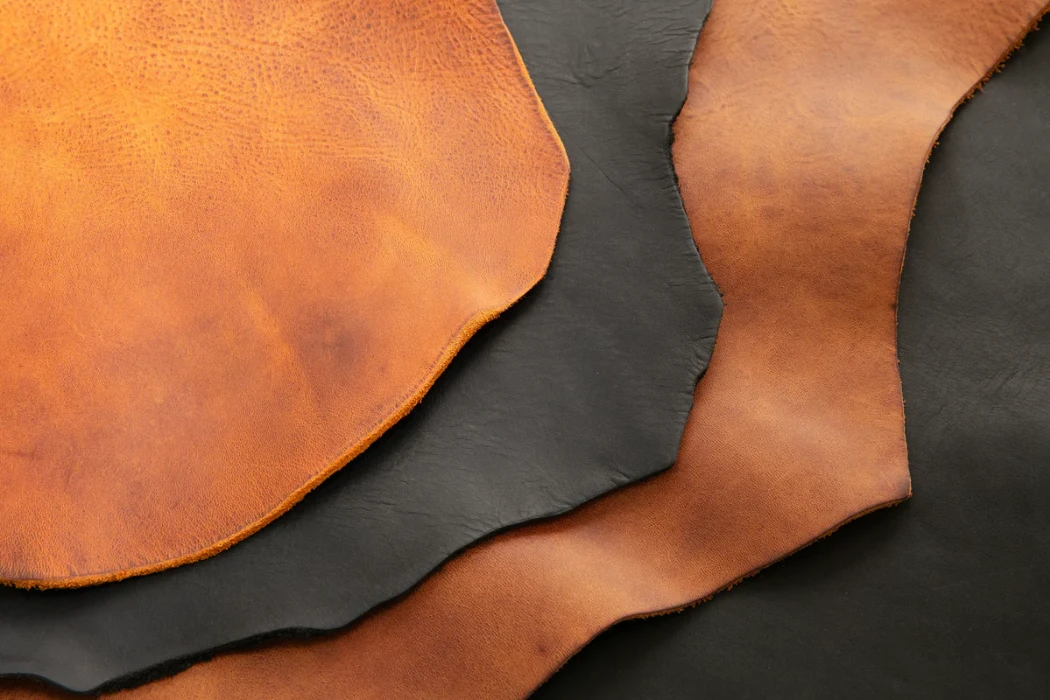
La spaccatura consiste nel dividere o ridurre un materiale nel suo spessore. La spaccatura in conceria e la successiva rifinitura dei componenti per la produzione di articoli in pelle sono processi correlati, ma non necessariamente utilizzano le stesse attrezzature o la stessa fase di lavorazione del materiale. Una fabbrica di cinture, ad esempio, può lavorare con cuoio già conciato anziché con pelli grezze.
Lo scopo principale della spaccatura del cuoio
Una macchina per la spaccatura a nastro può portare un pezzo irregolare a uno spessore specificato o ridurlo per una particolare costruzione. La descrizione della macchina per la spaccatura di Fortuna distingue la riduzione dello spessore dell'intero pezzo dalla scarnitura locale dei bordi e sottolinea che esistono anche opzioni di profilatura.
Definisci lo spessore ideale in base al design della cintura, non a uno spessore universale per cinture da uso quotidiano. Il gioco della fibbia, la tempra, gli strati e l'aspetto desiderato sono tutti fattori importanti. La divisione non garantisce una perfetta uniformità né previene l'allungamento irregolare; la scelta del materiale e i successivi controlli sono comunque fondamentali.
Quando una pelle viene separata in strato pieno fiore e strato sottostante, il loro utilizzo successivo dipende dalla lavorazione e dalla qualità. La sola separazione non trasforma lo strato superiore in pieno fiore se la sua superficie viene successivamente corretta, né trasforma automaticamente ogni strato sottostante in pelle scamosciata finita.
Comprensione della direzione della fibra e del taglio
La pelle presenta variazioni di spessore lungo tutta la sua lunghezza. Pianifica il posizionamento e l'orientamento delle cinghie tenendo conto della struttura del materiale, delle variazioni visibili e delle prestazioni desiderate. Questa decisione relativa al taglio e alla disposizione della pelle non deve essere confusa con una regola universale per alimentare qualsiasi spaccalegna lungo la colonna vertebrale.
La configurazione della macchina deve rispettare i requisiti dell'attrezzatura e del materiale. Una lama a nastro senza fine non può essere descritta in modo utile con una generica indicazione della velocità di rotazione. Le condizioni della lama, l'avanzamento, la pressione e il supporto devono essere definiti seguendo le istruzioni della macchina e mediante prove sul materiale effettivo.
Non date per scontato che ogni macchina spruzzi acqua o olio sulla pelle, né aggiungete lubrificanti senza l'approvazione del processo. Residui incontrollati potrebbero compromettere le successive fasi di finitura o incollaggio. Il risultato da verificare è un pezzo pulito e uniforme, adatto alla successiva lavorazione.
Ispezione della pelle per verificarne l'uniformità di spessore.
Misurare i punti definiti utilizzando un calibro per cuoio adatto e un metodo coerente. I materiali morbidi possono comprimersi sotto la pressione di misurazione, pertanto lo strumento e la procedura devono essere specificati. Registrare la tolleranza concordata anziché adottare un valore arbitrario.
Verificare la presenza di scanalature, riduzioni irregolari, aree di taglio passanti e deformazioni. L'operazione di spaccatura di solito agisce attraverso lo spessore; non espone una nuova superficie di venatura naturale al di sotto di quella originale. Esaminare i difetti senza presumere che ogni segno sia una cicatrice nascosta portata alla luce dalla lama.
Verificare i primi pezzi dopo l'allestimento o un cambio di materiale e definire controlli periodici appropriati per la produzione. Qualora i risultati si discostino dall'intervallo concordato, bloccare il lavoro interessato e correggerne la causa prima di proseguire.
Come funziona la scarnitura di precisione per le cinture in cuoio?
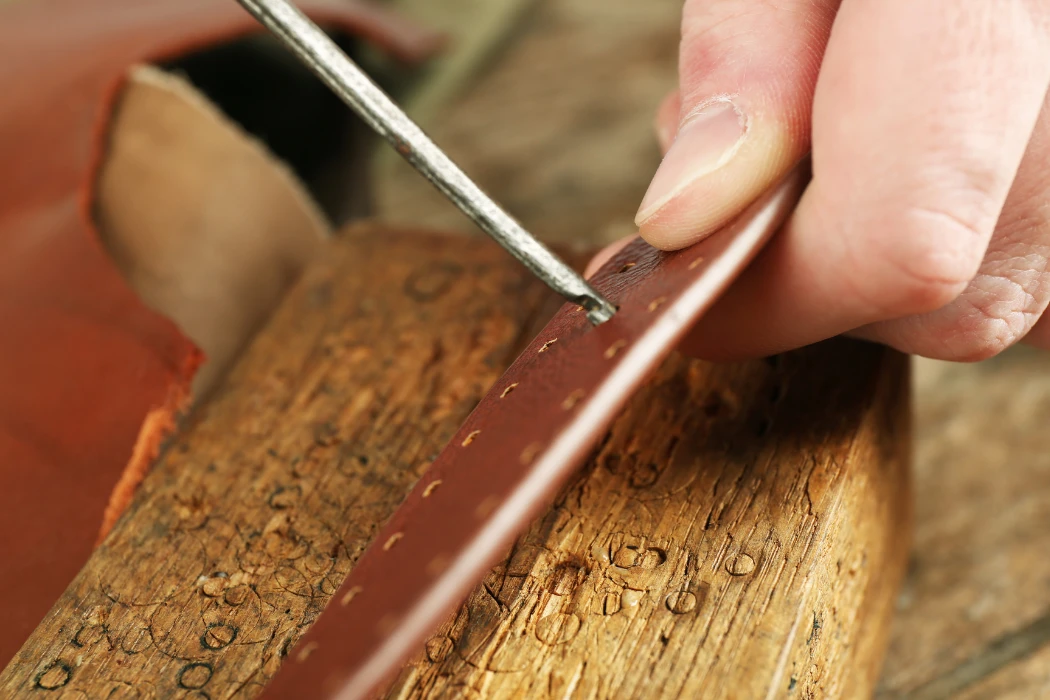
La rasatura assottiglia aree selezionate anziché l'intero componente. Le macchine a lama a campana sono comunemente utilizzate per la preparazione locale dei bordi e per le pieghe, mentre altri utensili e attrezzature possono essere adatti a operazioni specifiche. Il profilo di rasatura deve essere specificato per la giunzione in questione.
La meccanica della macchina per la scarnitura
Una lama a campana, in combinazione con il sistema di alimentazione e supporto, rimuove una quantità controllata di materiale. La scelta del piedino premistoffa e della guida contribuisce a definire la forma della scarnitura. La brochure della macchina Fortuna descrive diverse forme di scarnitura locali e le relative applicazioni sui materiali.
La regolazione della lama, l'avanzamento, la pressione e la pratica di affilatura dipendono dalla macchina e dal materiale. Non esiste un angolo, una velocità della lama o uno spessore residuo universali per tutti i nastri abrasivi. Dopo aver effettuato delle prove, registrate una configurazione adatta e verificate il taglio, anziché considerare la regolazione della macchina come prova di qualità del prodotto finito.
Assottigliare i bordi per un assemblaggio pulito
Una piega della fibbia avvicina gli strati e aumenta l'ingombro locale. La scarnitura può ridurre tale ingombro mantenendo al contempo materiale sufficiente per il tipo di chiusura scelto. Verificare la piega attorno alla barra della fibbia e in corrispondenza delle cuciture, viti, bottoni a pressione o rivetti previsti.
Il lato e la profondità della rimozione del materiale dipendono dalla costruzione. Non rimuovere sistematicamente la venatura visibile in un giunto incollato né presumere che la scarnitura migliori l'adesione di una percentuale fissa. La preparazione del giunto e la scelta dell'adesivo devono essere adatte alle superfici reali.
Un bordo ripiegato, una sovrapposizione e la punta di una cinghia possono richiedere preparazioni diverse. Approva una sezione trasversale o un dettaglio del campione in modo che la fabbrica sappia dove deve iniziare, terminare e passare l'assottigliamento.
Perché le estremità coniche delle cinghie potrebbero necessitare di una rettifica
Ridurre la larghezza non implica automaticamente assottigliare la punta. La decisione dipende dalla fibbia, dal passante, dalla tempra del cuoio e dalle proporzioni estetiche. Un cinturino monopezzo sufficientemente flessibile può funzionare anche senza una complessa gradazione di spessore.
Se è necessario assottigliare il materiale, indicarne la posizione e lo spessore rimanente sul disegno. Verificare che la transizione sia graduale e che fori e punti di fissaggio abbiano ancora materiale sufficiente. Non esiste una lunghezza di rastrematura fissa o una percentuale di asportazione del materiale applicabile a ogni progetto.
| Caratteristica | spaccatura del cuoio | Scalpatura di precisione |
|---|---|---|
| Scopo tipico | Ridurre lo spessore su un pezzo | Ridurre lo spessore localmente |
| Attrezzatura comune | Macchina per spaccare lame a nastro | Macchina scarnitrice a lama a campana o utensile locale adatto |
| Area controllata | La pelle, il pannello o il componente selezionato | Zone di piega, bordi o sovrapposizione specificate |
| Specificazione | Spessore del bersaglio e metodo di misurazione | Profilo, posizione, transizione e spessore residuo |
Quando si utilizzano cinghie coniche con profili in rilievo o tridimensionali?
La parte centrale rialzata è una scelta costruttiva opzionale. Può creare un aspetto arrotondato, mentre una cintura piatta offre un carattere di design diverso. Nessuna delle due forme è automaticamente più lussuosa, resistente o durevole.
Creazione di strutture a nastro bombate e rialzate
Alcuni cinturini con imbottitura presentano un'anima o un riempitivo sotto la pelle esterna. La pelle esterna e la fodera potrebbero necessitare di un assottigliamento localizzato per raccordarsi in modo netto attorno all'anima. Il materiale, la forma e lo spessore dell'anima dovrebbero essere dichiarati, anziché essere nascosti dietro una generica dicitura "pelle di alta qualità".
Esaminate la sezione trasversale assemblata e flettete il campione simulandone l'utilizzo. Verificate la presenza di creste, aree non supportate e bruschi cambiamenti in prossimità della punta o della piega. Un centro rialzato non garantisce resistenza alle pieghe né un aumento fisso della durata utile.
Gestione degli strati di fodere e supporti
Una cintura multistrato può combinare cuoio esterno, fodera, adesivo e rinforzo, ma non tutte le cinture di alta qualità utilizzano la stessa combinazione di materiali. È importante specificare ogni strato e la sua funzione. Anche un design monoblocco può essere una soluzione adeguata.
Controllare lo spessore nei punti di giunzione degli strati, in particolare in corrispondenza di pieghe e punte. La pressione di incollaggio, la temperatura e le condizioni di polimerizzazione dipendono dal sistema scelto; i rulli riscaldati non sono un requisito universale. Approvare la costruzione completa e verificare l'assenza di distacco dopo i test pertinenti.
Garantire cuciture uniformi su profili conici
Una transizione di spessore controllata contribuisce a mantenere la uniformità dell'operazione di cucitura. Abbina il filo, l'ago e le impostazioni della macchina al tipo di materiale. Una scarnitura troppo profonda in prossimità della linea di cucitura può lasciare materiale insufficiente intorno ai fori.
Ispezionare la formazione del punto, la distanza dal bordo e il percorso della cucitura attorno alla rastrematura. Non imporre una velocità di cucitura o una tolleranza di spessore univoca per ogni modello. Stabilire un campione di cucitura approvato e un piano di misurazione che la fabbrica e l'ispettore possano replicare.
Come fa il controllo qualità a monitorare i bordi del nastro tranciato?
Il controllo qualità dovrebbe collegare le verifiche dimensionali alla funzionalità del giunto finito. Un bordo sottile può apparire pulito ma risultare comunque inadatto al suo fissaggio. Esaminate insieme il materiale, il profilo di taglio e il risultato dell'assemblaggio.
Monitoraggio della precisione di taglio e degli sprechi
Misurare lo spessore residuo nei punti specificati e confrontare il profilo con il disegno. Prestare attenzione a eventuali punti di taglio, gradini bruschi e variazioni tra i pezzi. Verificare se il problema deriva da variazioni del materiale, impostazione, condizioni della lama o manipolazione.
Monitorare gli scarti e la produzione utilizzabile utilizzando un metodo di conteggio definito. La rimozione pianificata del materiale è diversa da un componente scartato. Una percentuale di scarto universale è poco utile senza considerare la progettazione, il materiale di partenza e le basi di calcolo.
Verifica della finitura e della texture dei bordi
Ispezionare visivamente la superficie preparata e mediante la manipolazione sicura di campioni. Rugosità o segni di lama possono influire sull'operazione successiva, ma non tutte le superfici fibrose respingono automaticamente l'adesivo o la vernice per bordi. Valutare l'idoneità in base al processo di finitura effettivo.
Eseguire l'ispezione separatamente da macchinari o lame in movimento. Dopo il trattamento scelto, verificare la continuità, l'adesione e la flessibilità del bordo finito. Un aspetto liscio da solo non garantisce la durabilità.
Test di durata e prestazioni di fissaggio delle cinghie
La scarnitura modifica la quantità e la distribuzione del materiale, quindi è necessario validare le pieghe e gli attacchi critici su campioni rappresentativi. Un test su una punta allentata non è necessariamente un test del giunto della fibbia. Definire il campione, la direzione, il condizionamento e i criteri di accettazione prima del test.
Utilizzare test di flessione o di fissaggio appropriati per indagare la modalità di rottura prevista. Un carico fisso espresso in chilogrammi, o un giorno sotto una pressa per pieghe, non rappresenta uno standard universale per le cinture di abbigliamento. Riportare accuratamente la forza e le condizioni di prova, senza convertire i risultati in anni di durata promessi.
La guida per il collaudo delle cinture in cuoio spiega come organizzare i controlli sui materiali e sul prodotto finito.
| Ispezione | Metodo o riferimento | Base di accettazione |
|---|---|---|
| Spessore e profilo | Calibro adeguato e punti di misura specificati | Disegno approvato e tolleranza specifica del materiale |
| Superficie preparata | Confronto visivo e manipolazione sicura dei campioni | Idoneità per la successiva operazione di finitura o incollaggio |
| Prestazioni di attaccamento | Test concordato sull'assemblea rappresentativa | Criteri definiti per forza, configurazione e guasto. |
| Comportamento flessibile | Metodo pertinente sulla costruzione selezionata | Condizioni concordate e modifiche visibili accettabili |
Quali materiali si prestano meglio alle tecniche di scarnitura e spaccatura?
La risposta dipende dallo spessore, dalla tempra, dalla struttura, dalla finitura e dal supporto. La pelle e alcuni materiali sintetici possono essere lavorati con attrezzature idonee, ma è necessario impostare i parametri specifici per il materiale in questione. Nessuna denominazione generica di materiale garantisce il taglio più netto.
Scarnitura di cuoio bovino pieno fiore e fiore superiore
La pelle pieno fiore conserva la superficie della grana, mentre le descrizioni più generali della pelle a grana superiore necessitano di chiarimenti in merito alla correzione e alla finitura. Queste etichette non prescrivono la densità, la velocità di avanzamento o la percentuale di resistenza mantenuta dopo la scarnitura.
Provate la pelle selezionata e ispezionate sia il taglio che la giunzione finita. Pelli più rigide e più morbide potrebbero richiedere supporti e impostazioni differenti. Evitate di rimuovere troppo materiale solo per ottenere un bordo dall'aspetto sottile.
Gestione delle varianti di pelle scamosciata e nabuk
La pelle scamosciata e il nabuk non sono strutture intercambiabili: il nabuk ha una superficie granulare levigata, mentre la pelle scamosciata ha una superficie felpata, comunemente associata alla lavorazione del lato carne o spaccato. La morbidezza e il comportamento al taglio variano all'interno di entrambe le categorie.
Proteggere la superficie di destinazione e verificare la presenza di segni, allungamenti o lacerazioni durante le prove. La pressione di alimentazione, il supporto e la manutenzione della lama devono essere adattati al materiale e all'attrezzatura, non a un intervallo di tempo fisso o a una riduzione percentuale generalizzata.
Lavorazione di cuoio spaccato e alternative al PU
La pelle spaccata rivestita, i tessuti rivestiti in PU e la pelle rigenerata hanno strutture diverse. Prima di scegliere un processo di assottigliamento, è necessario esaminare lo strato superficiale, il substrato e gli eventuali rinforzi. La rimozione localizzata può esporre il supporto o compromettere l'integrità del sistema di rivestimento.
Non esiste una temperatura di fusione del poliuretano o una velocità della lama universale per ogni materiale rivestito. Utilizzare le informazioni del fornitore e i risultati di prove controllate. Gestire gli scarti e la polvere in base alle esigenze dell'attrezzatura e del materiale, senza dichiarare un'efficienza di aspirazione non verificata.
Quanto dovrebbe essere spessa una cintura di pelle?
Lo spessore deve essere adeguato alla larghezza, alla fibbia, agli strati, alla tempra e all'aspetto desiderato. Specificare la costruzione finale e le tolleranze concordate. Una cintura elegante e una cintura casual robusta possono richiedere soluzioni diverse; nessuna delle due ha uno spessore obbligatorio.
Perché i bordi delle cinture di cuoio si screpolano?
Tra le possibili cause si annoverano una finitura inadeguata, un assottigliamento eccessivo, pieghe nette, scarsa adesione o usura ripetuta. La mancanza di scarnitura non è l'unica causa. Prima di modificare il processo, è necessario esaminare il materiale e la struttura effettivi.
Qual è l'esatta differenza tra una spaccatura e una scarnitura?
La spaccatura generalmente riduce lo spessore del pezzo selezionato. La scarnitura lo riduce localmente in corrispondenza di bordi, pieghe o sovrapposizioni. Il disegno del componente deve indicare quali aree richiedono ciascuna operazione.
È possibile scarnire la pelle pieno fiore?
Sì, laddove il tipo di pelle e la lavorazione lo consentano. Utilizzare un'impostazione adeguata e conservare materiale sufficiente per la giunzione. Il solo fatto che si tratti di pelle pieno fiore non garantisce che ogni bordo scarnito rimarrà resistente.
Come si rifinisce un bordo di cuoio scarnito?
Il bordo può essere tornito, incollato, cucito, verniciato o lucidato a seconda del progetto. Non tutti i bordi necessitano di ogni tipo di lavorazione. Approvate il processo direttamente sul materiale e ispezionate il risultato finale.
La rasatura indebolisce la cintura di cuoio?
La rimozione di materiale altera la resistenza e la flessibilità locali. Un assottigliamento appropriato può migliorare l'assemblaggio, mentre un assottigliamento eccessivo può causare cedimenti. È preferibile validare l'intera giunzione piuttosto che affidarsi a una lunghezza di smusso universale o a una percentuale di resistenza residua.
Sviluppo di una cinghia conica con specifiche chiare
Definisci separatamente la rastrematura della larghezza e il profilo di spessore, dichiara la struttura a strati e concorda i controlli di ispezione e fissaggio. Questo rende il progetto previsto ripetibile senza considerare una forma complessa come un requisito per ogni cinghia di buona qualità.
Per un progetto di cintura personalizzata Hoplok , si prega di condividere il disegno, la preferenza per il tipo di pelle e il riferimento della fibbia. Il quantitativo minimo d'ordine (MOQ) è di 300 pezzi in pelle o 1,000 pezzi in PU; i campioni richiedono in genere 2-3 settimane e la produzione in serie 60-90 giorni. Confermare l'approvazione e la disponibilità per l'ordine proposto.






