Alcuni tipi di similpelle possono essere goffrati o incisi, ma il processo deve essere adatto al rivestimento e al supporto specifici. Una pressa a caldo può imprimere un'immagine su un materiale compatibile; uno strumento per goffratura artigianale produce un risultato diverso, solitamente meno profondo. Non esiste una temperatura, una pressione o un tempo di posa universali per tutti i prodotti venduti come similpelle PU o PVC. Richiedete le istruzioni di lavorazione al fornitore del materiale, realizzate un campione di prova e verificate il risultato dopo il raffreddamento e la flessione prima di approvare la produzione.
Un'impressione che appare nitida subito dopo la pressatura potrebbe attenuarsi in seguito. Ciò può dipendere dal recupero elastico, da una finitura che non si presta al processo o da una pressione e un calore non adeguati. Aumentare la temperatura non è automaticamente la soluzione: rivestimenti, adesivi e tessuti di supporto potrebbero danneggiarsi prima che si sviluppi il rilievo desiderato.
Questa guida confronta la stampa a rilievo artigianale, la termopressatura controllata e i processi industriali ad alta frequenza. Spiega cosa può fare ciascuno, come qualificare un campione e cosa un marchio dovrebbe specificare quando commissiona un logo o una texture. Il confronto riguarda la scelta del processo; la disponibilità su una particolare linea di produzione deve essere confermata con il produttore.
La scienza: perché la pelle sintetica si comporta in modo diverso dalla pelle vera?
La pelle ha una struttura in fibre di collagene; le alternative sintetiche possono combinare un rivestimento in PU o PVC, un supporto tessile, schiuma e adesivi. La pelle conciata al vegetale adatta può essere lavorata con utensili umidi, ma questo metodo non è adatto a tutti i tipi di pelle. Allo stesso modo, non tutti i rivestimenti in PU si comportano come un semplice materiale termoplastico. Informatevi sulla composizione completa del materiale e se è destinato alla goffratura a caldo, alla debossing a freddo o alla lavorazione a radiofrequenza.
L'"Effetto Memoria" (Ritorno Elastico)
Il ritorno elastico è il parziale recupero di un'impronta dopo la rimozione della pressione. La sua entità dipende dal materiale, dal rivestimento, dal modello e dal processo. Verificare i dettagli conservati dopo il periodo di condizionamento raccomandato dal fornitore, anziché accettare un'impronta fresca come prova di durabilità.
- Stampa a freddo: Alcuni materiali compatibili per lavori artigianali mantengono un'impronta utile anche senza calore. Altri recuperano la forma in modo sostanziale. Non esiste una percentuale universale affidabile o un tempo di sbiadimento valido per tutta la pelle sintetica.
- Impostazione del calore: Grazie alla compatibilità termica, un riscaldamento controllato può contribuire a modellare la superficie. Le condizioni di raffreddamento e distacco devono seguire le indicazioni relative all'attrezzatura e al materiale; una semplice impronta a caldo non è garanzia di permanenza.
La differenza tra la reazione PU e PVC
Non tutte le pelli sintetiche reagiscono allo stesso modo al calore. Conoscere la differenza previene il rischio di rovinare i progetti.
- Materiale rivestito in PU: La composizione chimica del poliuretano, lo spessore della finitura, il supporto e l'adesivo influiscono tutti sulla risposta. È necessario ottenere i limiti di lavorazione per il tipo specifico di poliuretano; la sola dicitura "PU" non indica una temperatura di sicurezza o un punto di fusione.
- Materiale rivestito in PVC: Le formulazioni di PVC possono essere progettate per la goffratura o la saldatura a radiofrequenza, ma la flessibilità e i limiti di processo variano. Non dare per scontato che ogni lastra di PVC richieda più calore di ogni lastra di PU. Utilizzare i dati di applicazione e di processo raccomandati dal fornitore.
Fisica della goffratura della vera pelle contro della similpelle
Utilizza questa tabella per identificare il problema da risolvere prima di selezionare un processo.
| Materiale | Structure | Processo di valutazione | Dopo la formazione |
|---|---|---|---|
| Pelle conciata al vegetale | Fibre di collagene | Lavorazione a umido su cuoio da lavoro non rivestito adatto | Asciugare e ispezionare secondo le indicazioni del fornitore di pelle. |
| sintetico rivestito in PU | Polimero su tessuto | Solo processi qualificati per la costruzione del rivestimento/supporto | Verificare il rilievo residuo e i danni superficiali dopo il raffreddamento. |
| sintetico rivestito in PVC | Formulazione in PVC con supporto e possibile schiuma | Processo di stampaggio a caldo o RF qualificato | Ispezionare il rilievo, i legami e la distorsione dopo il raffreddamento. |
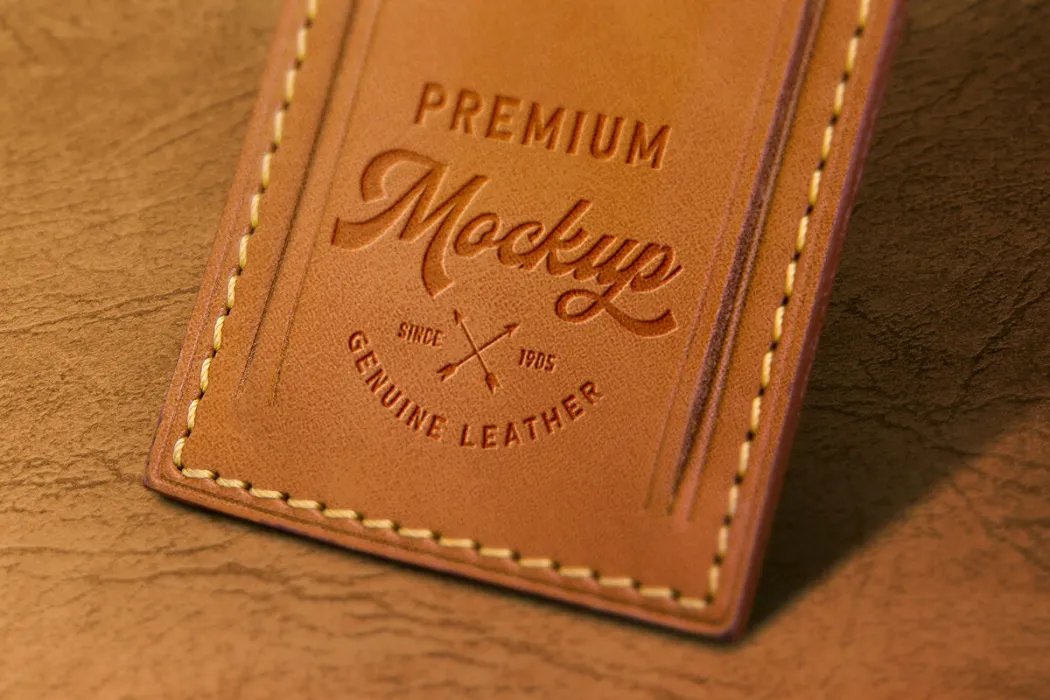
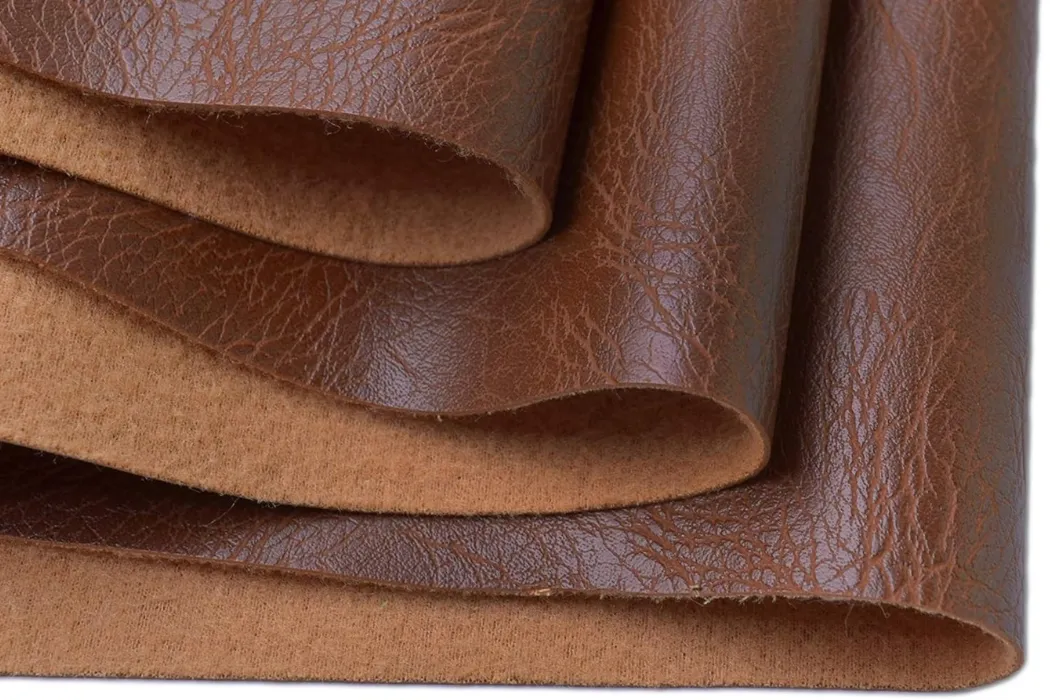
Modello illustrativo di pelle con stampa a rilievo; l'etichetta "vera pelle" raffigurata non è indice di un processo di produzione di similpelle né di un campione di produzione Hoplok.
Metodo 1: Metodo della pressa a caldo (risultati da studio professionale)
Una pressa a caldo controllata è una delle opzioni per ottenere loghi ripetibili e texture localizzate. Selezionate insieme la fustella, il supporto, il foglio di rilascio e la macchina: l'area di contatto e lo spessore del materiale influenzano il modo in cui calore e pressione raggiungono la superficie. Partite dalle impostazioni fornite dal fornitore per il tipo di materiale scelto, quindi variate un parametro alla volta su un campione di scarto del materiale di produzione. Conservate un campione approvato e una registrazione delle impostazioni finali.
Scelta di una matrice adatta
Ottone, magnesio e altri materiali per utensili vengono utilizzati in diverse applicazioni di marcatura. La scelta dipende dal disegno, dal rilievo, dalla pressione di stampa, dalla quantità di produzione e dalle raccomandazioni del fornitore di utensili. L'ottone è un'opzione, non l'unica scelta professionale.
- Controllo del calore: Chiedete come viene riscaldato lo stampo e come viene misurata la sua temperatura di esercizio. Anche il contatto e la temperatura sulla superficie del logo sono più importanti di una classificazione non supportata da prove scientifiche dei metalli per utensili.
- Profondità e bordi: Esaminate il disegno dello strumento per verificare lo spessore della linea, il rilievo e lo spazio libero intorno all'immagine. Provate le scritte sottili e le ampie aree piene sul materiale reale; uno strumento eccessivamente profondo o affilato può segnare o tagliare il rivestimento.
Raffreddamento e rilascio del pezzo
Il raffreddamento può essere parte di un ciclo di formatura qualificato. Il punto di bloccaggio e di rilascio richiesto dipendono dalla costruzione e dall'attrezzatura. Pianifica questa fase prima della pressatura in modo che l'impronta non venga allungata o appiattita durante la manipolazione del pezzo.
Utilizzare un ciclo stabilito con il fornitore della macchina. Per le apparecchiature che richiedono un periodo di raffreddamento, utilizzare il dispositivo o la procedura approvati; non improvvisare un blocco pesante su un supporto delicato. Due aspetti da verificare sono:
A) Se il raffreddamento avviene nella pressa o in un apposito supporto separato.
B) Come è supportato il pezzo e quando può essere maneggiato senza deformazioni. Annotare tale criterio nelle istruzioni di lavoro e valutare il pezzo raffreddato.
Cosa registrare in una prova di pressatura a caldo
Sostituire le impostazioni Internet generiche con una registrazione di prova per il materiale effettivo. Le letture della pressione della macchina non sono intercambiabili con la pressione sulla superficie dello stampo, quindi conservare anche l'identificazione della macchina e dell'utensile.
| Materiale necessario per qualificarsi | Base di temperatura | Base di permanenza/rilascio | Controlli aggiuntivi |
|---|---|---|---|
| PU standard (poliuretano) | Gamma approvata dal fornitore per questa costruzione in PU | Prova sul rivestimento e sul supporto specificati | Appiattimento delle fibre, danni ai legami e dettagli conservati |
| PVC/vinile spesso | Gamma approvata dal fornitore per questo grado di PVC | Ciclo specifico per macchina e materiale | Distorsione, danni superficiali e adesione degli strati |
| Vinile sottile alla moda | Verificare se è consentita la formatura a caldo | Prova con supporto adeguato | Pieghe e restringimento del supporto |
| Composito a base vegetale | Identificare prima il legante, il rivestimento e il supporto | Non dedurre le impostazioni dal contenuto della pianta | Compatibilità termica e adesione della finitura |
Metodo 2: Lavorazione a rilievo e limiti del prototipo
Cricut elenca la similpelle sottilissima tra i materiali compatibili con la sua punta per goffratura e indica che lo strumento è compatibile con le macchine Cricut Maker dotate di alloggiamento QuickSwap. Questo può essere utile per valutare la resa grafica su un foglio compatibile. Non riproduce un logo stampato a caldo in fabbrica né garantisce che la similpelle prodotta in serie si comporti allo stesso modo. Consultare la guida agli strumenti e ai materiali Cricut.
Goffratura a freddo vs. Goffratura a caldo
Il metodo Cricut si basa interamente sulla pressione meccanica concentrata su un punto minuscolo.
- Meccanismo: L'utensile imprime una linea incavata nel materiale senza rimuoverlo. Si tratta di una tecnica di goffratura, diversa dall'incisione laser o dalla termoformatura.
- Idoneità: Seleziona un'impostazione del materiale compatibile ed esegui una piccola prova. Il produttore avverte che anche i materiali spessi e comprimibili potrebbero presentare segni a causa dell'alloggiamento dell'utensile.
- Posizionamento del materiale: Cricut's istruzioni per la pelle Specificare che la similpelle debba essere rivolta verso l'alto per la goffratura. Seguire le istruzioni di configurazione dell'utensile; il preriscaldamento di un foglio o di un tappetino da taglio con una pistola termica non sostituisce l'impostazione del materiale approvata.
Perché un ferro da stiro è un riferimento di produzione scadente
Un ferro da stiro domestico e un timbro manuale offrono un controllo limitato sulla pressione di contatto, sull'allineamento e sul tempo di posa. Anche se un campione singolo sembra accettabile, il processo potrebbe non essere sufficientemente ripetibile da giustificare la produzione di un prodotto di marca.
- Controllo: Quando si confrontano i campioni dei fornitori, è necessario utilizzare una macchina dotata di un dispositivo di fissaggio stabile e un processo documentato. Un prototipo realizzato con attrezzature diverse non può definire il livello di dettaglio raggiungibile dalla fabbrica.
- Danni superficiali: Un riscaldamento eccessivo o non uniforme può lucidare le fibre del legno, alterarne il colore o separare gli strati. Un panno da stiro non garantisce una temperatura di esercizio sicura.
- Decisione: Se il fornitore del materiale non approva la stiratura o la stampa a caldo, utilizzare un metodo di marcatura a freddo compatibile oppure richiedere una prova in fabbrica.
Metodo 3: Produzione industriale di massa (saldatura ad alta frequenza)
La saldatura ad alta frequenza (HF), detta anche a radiofrequenza (RF), utilizza un campo elettromagnetico per riscaldare materiali compatibili mentre un utensile applica pressione. Il produttore di apparecchiature Forsstrom descrive un'apparecchiatura a 27.12 MHz per la giunzione di materiali in PVC e PU . La compatibilità di un particolare tessuto rivestito deve comunque essere testata. La creazione di un logo o di un rilievo richiede utensili e tecniche di costruzione adeguati; la saldatura non è automaticamente il metodo di branding corretto.
Confronto tra cicli di produzione
Sia le presse a caldo che le apparecchiature a radiofrequenza possono essere integrate nella produzione industriale. Selezionare un processo in base al materiale e al campione accettato, quindi confrontarne il ciclo effettivo, i requisiti di gestione e il tasso di scarto.
- Tempo di ciclo: Richiedere un ciclo completo che includa carico, formatura, raffreddamento e scarico. Il solo tempo di permanenza della pressa o il tempo di accensione dell'alimentazione RF non sono sufficienti a stabilire la produzione oraria effettiva.
- Limiti di qualità: Valutare la ritenzione della grana, il cambiamento di colore, l'adesione e la deformazione del pezzo con entrambi i processi. Il riscaldamento a radiofrequenza non garantisce una superficie integra né elimina la necessità di controllo del processo.
Cosa verificare in un campione RF
Un elettrodo e un dispositivo di supporto possono creare una saldatura localizzata o un effetto sagomato quando il materiale reagisce all'energia a radiofrequenza. Il risultato finale dipende dalla struttura degli strati, dalla progettazione dell'utensile e dal controllo del processo. Chiedete al fornitore di mostrarvi l'effetto sul materiale scelto, anziché dedurlo da un campione realizzato con un altro tipo di materiale.
Esamina queste caratteristiche nell'esempio:
- Sollievo: Concordare il risultato visivo e stabilire se è necessaria la misurazione della profondità. Verificare la presenza di assottigliamenti, strappi o appiattimenti intorno al disegno.
- bordi: Controllare che i caratteri piccoli, gli angoli e il contorno dell'impronta dell'elettrodo siano ben definiti.
- Ritenzione: Ispezionare il campione dopo il raffreddamento, il condizionamento e una flessione rappresentativa. Né la radiofrequenza né la stampa a caldo giustificano una garanzia universale di recupero zero.
Confronto delle metodologie di goffratura
Questa tabella aiuta i brand manager a decidere quale metodo si adatta meglio alle loro esigenze di scala di produzione e qualità.
| Metodo | Risultato necessario per qualificarsi | Valutazione della produzione | Requisiti di utensili | Ideale per |
|---|---|---|---|---|
| Fai da te (Cricut) | Linea incassata su foglio compatibile | Dipende dal tipo di grafica e dalla gestione dei fogli. | Macchina, alloggiamento e punta compatibili | Lavori artigianali e prototipi artistici in edizione limitata |
| Termopressa | Stampa localizzata su materiale compatibile | Misurare l'intero ciclo di produzione | Prova di stampo, attrezzatura e processo | Prove e produzione del logo con attrezzatura adeguata. |
| Saldatura HF (industriale) | Effetto saldatura o sagomatura su costruzione compatibile RF | Convalidare l'output con carico e raffreddamento effettivi | Qualifica degli elettrodi, dei supporti e dei materiali | Applicazioni industriali di formatura/giunzione compatibili |
Specificare utensili personalizzati per un marchio
Fornite al fornitore degli stampi un logo vettoriale, le dimensioni finali richieste, il posizionamento di riferimento e un campione del materiale. Specificate se la grafica deve essere in rilievo o incassata. Le linee sottili leggibili a schermo potrebbero non essere riprodotte fedelmente su una superficie testurizzata.
Prima di ordinare gli utensili, concordare chi ne è il proprietario, dove verranno stoccati, cosa comprende l'approvazione del campione e come verranno gestiti gli ordini successivi. Se viene proposto un utensile combinato di formatura e taglio, valutare sia l'impronta del tagliente che quella della superficie. Chiedere a Hoplok di confermare l'attrezzatura proposta e le eventuali fasi subappaltate prima di assegnare questo processo a un ordine.
Errori comuni: perché il tuo design scompare o si scioglie
Sbiadimento, vetrificazione e delaminazione possono dipendere sia dal materiale che dalle impostazioni. Iniziate verificando che la costruzione sia approvata per il processo. Quindi confrontate le condizioni di contatto dell'utensile, temperatura, tempo di permanenza, pressione e rilascio con la prova accettata. Scartate i pezzi con rivestimento o supporto danneggiati, piuttosto che considerare un rilievo più profondo come indice di una qualità migliore.
La superficie “bruciata”
Il surriscaldamento o un tempo di permanenza eccessivo possono alterare la venatura e la lucentezza, scolorire la superficie o danneggiare un legame. Il punto in cui ciò si verifica è specifico per ogni tipo di costruzione; il nome di un materiale non rappresenta un limite del processo.
- vetri: Una zona liscia e lucida intorno al logo può indicare un appiattimento indesiderato della finitura. Verificare calore, pressione, gioco degli utensili e materiali di protezione confrontandoli con il campione approvato.
- gorgogliamento: La presenza di bolle o strati separati richiede un'indagine sulla compatibilità termica, sull'umidità e sull'integrità dell'adesione. Interrompere la prova e consultare il fornitore del materiale, anziché esercitare ulteriore pressione per nascondere il difetto.
L'immagine "fantasma" (ritorno a molla)
Se un disegno perde definizione dopo il rilascio, confrontarlo con il campione di controllo conservato dopo lo stesso periodo di condizionamento. Verificare se sono cambiati il modello, il substrato o il ciclo di stampa. Il recupero non è l'unica spiegazione per un segno debole.
Qualora il vincolo di raffreddamento faccia parte del processo validato, seguire tale procedura e registrare le condizioni di rilascio. Se il rilascio continua a svanire, rivalutare l'idoneità del materiale e degli utensili. Non imporre un tempo di blocco di raffreddamento fisso per gradi non correlati né presumere che un peso maggiore sia più sicuro per il progetto.
Guida alla risoluzione dei problemi
Utilizza questa tabella diagnostica per salvare il tuo materiale dagli errori più comuni.
| Problema | Aspetto visivo | Causa ultima | The Fix |
|---|---|---|---|
| Il design sbiadisce | Inizialmente nitido, poi sfumato/appiattito. | Recupero o combinazione materiale/processo non idonea | Ricontrollare l'approvazione del materiale, gli utensili e la procedura di raffreddamento/rilascio. |
| Bolle di superficie | Vesciche o sacche d'aria sotto la pelle. | Possibili danni da calore o da incollaggio | Interrompere e confrontare la prova con i limiti di elaborazione del fornitore |
| Bordi fusi | I bordi del design sono indefiniti/disordinati. | Calore eccessivo, pressione eccessiva o utensili inadatti | Esamina lo strumento e modifica una variabile di processo per ogni prova. |
| Separazione del supporto | Il tessuto si stacca dalla plastica. | Cedimento dell'adesione o incompatibilità del supporto | Esaminare la costruzione e il processo con il fornitore dei materiali. |
Goffratura vs. Debossing vs. Incisione laser su similpelle
Non utilizzare il laser su PVC o similpelle non identificata. Il produttore di laser Trotec elenca il PVC e altri materiali non idonei perché la lavorazione può generare emissioni pericolose e danneggiare le apparecchiature. La dicitura "senza PVC" da sola non è sufficiente a garantire la conformità: anche i rivestimenti, gli additivi, gli adesivi e il supporto devono essere adatti al laser e al sistema di aspirazione scelti.
Definizione dei termini
Questi tre termini vengono spesso utilizzati in modo intercambiabile nel marketing, ma rappresentano processi fisici distinti con risultati diversi:
- goffratura: Spesso descrive un motivo in rilievo, realizzato con strumenti adatti al materiale e all'effetto desiderato. Nel contesto commerciale della lavorazione della pelle, il termine viene usato anche in senso lato per indicare le texture impresse, quindi è consigliabile visionare un campione fisico.
- Incisione: Una piccola impronta incavata sulla superficie. Molti loghi stampati hanno questo aspetto. Indica il risultato desiderato sul disegno anziché affidarti solo alla terminologia.
- Incisione laser: Rimuove o modifica il materiale superficiale mediante un laser. Il colore e la profondità ottenuti dipendono dall'intero substrato; non rivela necessariamente uno strato di tessuto a contrasto.
Avvertenza di sicurezza: laser e PVC
Richiedete al fornitore l'identificazione del materiale e la documentazione disponibile relativa alla sicurezza e al processo, quindi fate confermare l'idoneità al fornitore dell'apparecchiatura laser. Una scheda di sicurezza (SDS) potrebbe non descrivere ogni strato o tutte le emissioni di processo, pertanto non deve essere considerata un'approvazione generale del laser.
Non utilizzare la prova alla fiamma come metodo di approvazione: l'aspetto, l'odore o un test improvvisato con filo di rame non sono sufficienti a qualificare un materiale composito sconosciuto per la lavorazione laser. Tenere i materiali non identificati lontani dal laser e richiedere la documentazione del fornitore o un'identificazione del materiale da parte di personale qualificato.
Confronto tra sicurezza e tecnica
È meglio confrontare i requisiti di processo piuttosto che etichettare automaticamente come sicuro ogni metodo non laser.
| Tecnica | Processo fisico | Sicurezza in PVC | Effetto visivo |
|---|---|---|---|
| Goffratura/debossing a caldo | Formatura controllata su materiale approvato | Solo entro le condizioni di lavorazione approvate dal fornitore. | Texture 3D, colore tonale |
| Stampa a freddo (Cricut) | Pressione meccanica | Nessun riscaldamento; seguire comunque le istruzioni della macchina/del materiale | Indentazione sottile |
| Incisione laser | Vaporizzazione (combustione) | Non adatto per PVC o materiali di composizione non identificata | Contrasto elevato (livello bruciato/rimosso) |
Domande frequenti
1. Posso usare un asciugacapelli per goffrare la similpelle?
Un asciugacapelli non fornisce la pressione e la temperatura controllate necessarie per un ciclo di goffratura ripetibile. Non è un metodo valido per validare un logo di produzione. Utilizzare il processo approvato dal fornitore di materiali e attrezzature; non sostituirlo con strumenti improvvisati che utilizzano temperature più elevate.
2. La goffratura della pelle sintetica è permanente?
La tenuta del marchio dipende dal materiale e dal processo. La goffratura a freddo può essere utile su fogli compatibili, mentre i processi termici o a radiofrequenza possono produrre effetti diversi. Approvare il risultato dopo il raffreddamento e le opportune prove di condizionamento, flessione e resistenza allo sfregamento. Nessun metodo garantisce che ogni marchio duri per l'intera vita utile del prodotto.
3. Qual è la temperatura migliore per la goffratura della pelle PU?
Non esiste una temperatura ottimale univoca per la pelle PU. La composizione chimica del rivestimento, lo spessore, il supporto e gli adesivi influiscono sul limite. Richiedete al fornitore del materiale l'intervallo di temperatura di lavorazione e annotate temperatura, tempo di permanenza, pressione, utensili e condizioni di distacco da una prova riuscita.
4. La goffratura danneggia la similpelle?
Sì. Possibili difetti includono appiattimento delle venature, scolorimento, danni al rivestimento e distacco dal supporto. Controllare l'area intorno al logo, oltre al logo stesso. Una stampa è un trattamento decorativo; non affermare che rinforzi il materiale senza prove concrete.
5. Come fanno i produttori a riprodurre la texture coccodrillo sulla pelle sintetica?
A seconda della composizione del materiale, è possibile creare texture a reticolo o a effetto rettile utilizzando piastre decorate, rulli o altri processi di lavorazione superficiale. Il motivo è un effetto artificiale e non identifica una specie animale. Richiedete un campione di texture approvato e confermate come verrà riprodotto in serie.
6. Posso usare un ferro da stiro normale?
Considerate la stiratura solo se il fornitore del materiale lo consente espressamente e fornisce le relative istruzioni. Un ferro da stiro domestico non è un sostituto valido per una pressa industriale. Per ottenere l'approvazione del fornitore, richiedete un campione realizzato con il materiale, gli utensili e il processo di produzione proposti.
Conclusione: Qualificare il materiale e il processo
Una marcatura di successo su similpelle inizia con l'identificazione della struttura completa. Seleziona un processo di marcatura compatibile, concorda l'aspetto in rilievo o incassato e conserva un campione raffreddato e testato. Le impostazioni scritte e la documentazione degli utensili aiutano a distinguere un risultato di produzione ripetibile da una prova singola riuscita.
Un campione di lavorazione può essere utile per valutare la qualità dell'opera, ma un marchio deve anche esaminare il posizionamento, la coerenza e la fedeltà dei dettagli sui prodotti finiti. È importante includere i difetti accettabili e le condizioni di ispezione nelle specifiche di acquisto, in modo che la fabbrica e l'acquirente valutino lo stesso risultato.
Per un progetto di borsa, cintura o portafoglio personalizzato Hoplok , invia il riferimento del materiale, la grafica vettoriale, le dimensioni del logo e l'effetto desiderato insieme alla tua richiesta. Richiedi una valutazione di fattibilità e un campione prima di definire le specifiche di produzione. Contatta Hoplok per discutere il metodo di personalizzazione più adatto al tuo prodotto.