
Il taglio influisce sul consumo di cuoio, sulla qualità dei bordi e sull'aderenza della fibbia. Per un programma di produzione di cinture, il confronto più utile è quello tra costo e produzione di pezzi accettabili ottenuti dall'effettivo mix di materiali. La precisione di posizionamento dichiarata da una macchina o un singolo ciclo di taglio rapido non possono stabilire questo risultato.
Una pressa idraulica a scatto taglia con una fustella sagomata. Una macchina da taglio digitale CNC segue un percorso programmato con utensili adeguati, che possono includere una lama. Entrambe possono essere utilizzate nella produzione di articoli in pelle. Il flusso di lavoro per la produzione di cinture include anche la preparazione, la finitura e l'assemblaggio, aspetti da considerare quando si confronta la produttività.
Questa guida esamina la meccanica, l'ottimizzazione del taglio, le dimensioni, gli utensili e i volumi di produzione. Si avvale delle informazioni fornite dai produttori di apparecchiature per illustrare gli approcci disponibili, senza tuttavia assegnare prezzi, tassi di scarto o garanzie di prestazioni universali a un'intera categoria di macchine.
Quali sono le principali differenze tra le presse a clicker e i sistemi CNC?
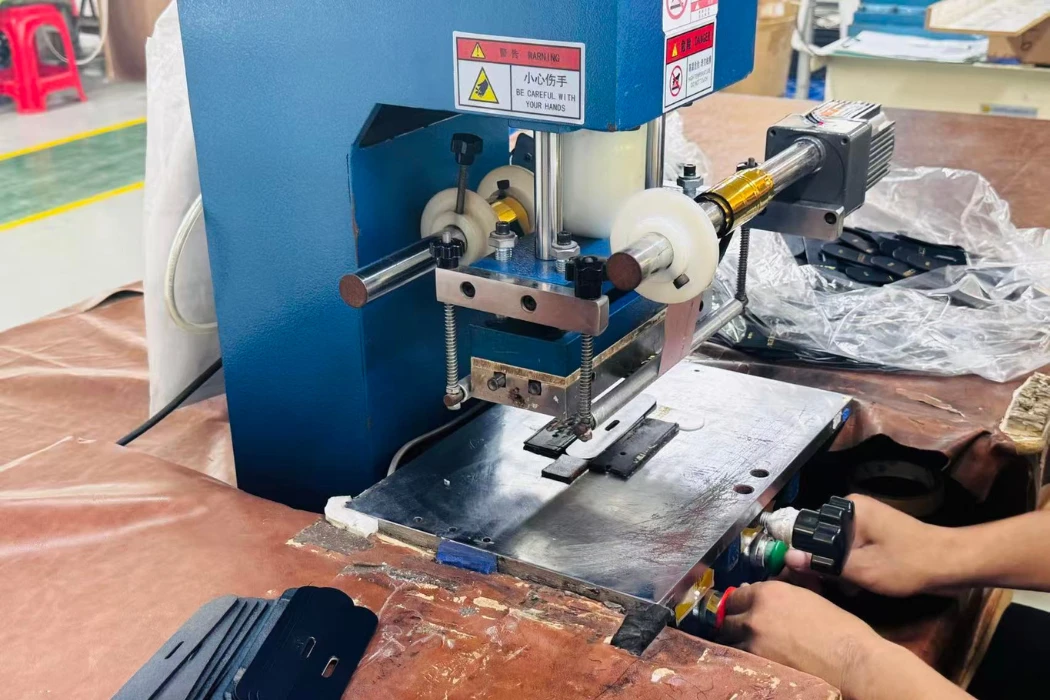
La differenza principale risiede nel modo in cui viene formato il percorso di taglio: nella fustellatura, il contorno è definito da una fustella fisica, mentre in un flusso di lavoro CNC è un file digitale a guidare l'utensile. La configurazione della macchina e l'automazione variano all'interno dei due gruppi.
La meccanica di una pressa idraulica a scatto
Una matrice di taglio affilata viene posizionata sopra il materiale supportato da un'apposita superficie di taglio. La pressa fornisce la forza necessaria per spingere il tagliente attraverso il materiale. Definire questo processo semplicemente "frantumazione smussata" non tiene conto del ruolo della matrice affilata.
La capacità della pressa, la disposizione della testa, le dimensioni della fustella e lo spessore del materiale devono essere compatibili. I comandi e le sequenze operative di sicurezza variano a seconda del modello; attenersi alla procedura operativa del produttore. La gamma di prodotti in pelle di ATOM comprende sia sistemi di fustellatura che digitali.
Come funziona la tecnologia di taglio digitale CNC
Una macchina da taglio digitale legge la geometria programmata e segue il percorso utensile con un utensile da taglio compatibile. Una lama oscillante è un'opzione, ma non è la caratteristica principale di ogni macchina da taglio CNC. La gamma di utensili Zünd illustra diverse opzioni di taglio, punzonatura e marcatura.
Il fissaggio del materiale, la scelta della lama e la profondità di taglio influenzano il risultato. Un piano di lavoro a vuoto può garantire la stabilità, ma non elimina completamente i movimenti o le flessioni dell'utensile. La frequenza di oscillazione e la corsa devono essere ricavate dalle specifiche dell'utensile scelto, e non da un valore universale di giri al minuto della lama.
Confronto tra tempi di configurazione e flussi di lavoro
Un cambio di formato per la fustellatura può includere l'individuazione e il controllo dell'utensile, la configurazione della macchina e l'approvazione del primo taglio. Un cambio di formato digitale può includere la preparazione del file, il nesting, la selezione dell'utensile, la registrazione del materiale e l'approvazione del primo pezzo. Il caricamento di un file è solo una parte di questo flusso di lavoro.
Calcola i tempi di lavorazione di un'operazione rappresentativa, dal caricamento del materiale fino al raggiungimento dei pezzi idonei pronti per la fase successiva. Includi le fasi di prelievo, smistamento e ispezione. Né un peso fisso dello stampo né un confronto universale dei secondi per cambio stampo risultano affidabili in tutte le officine.
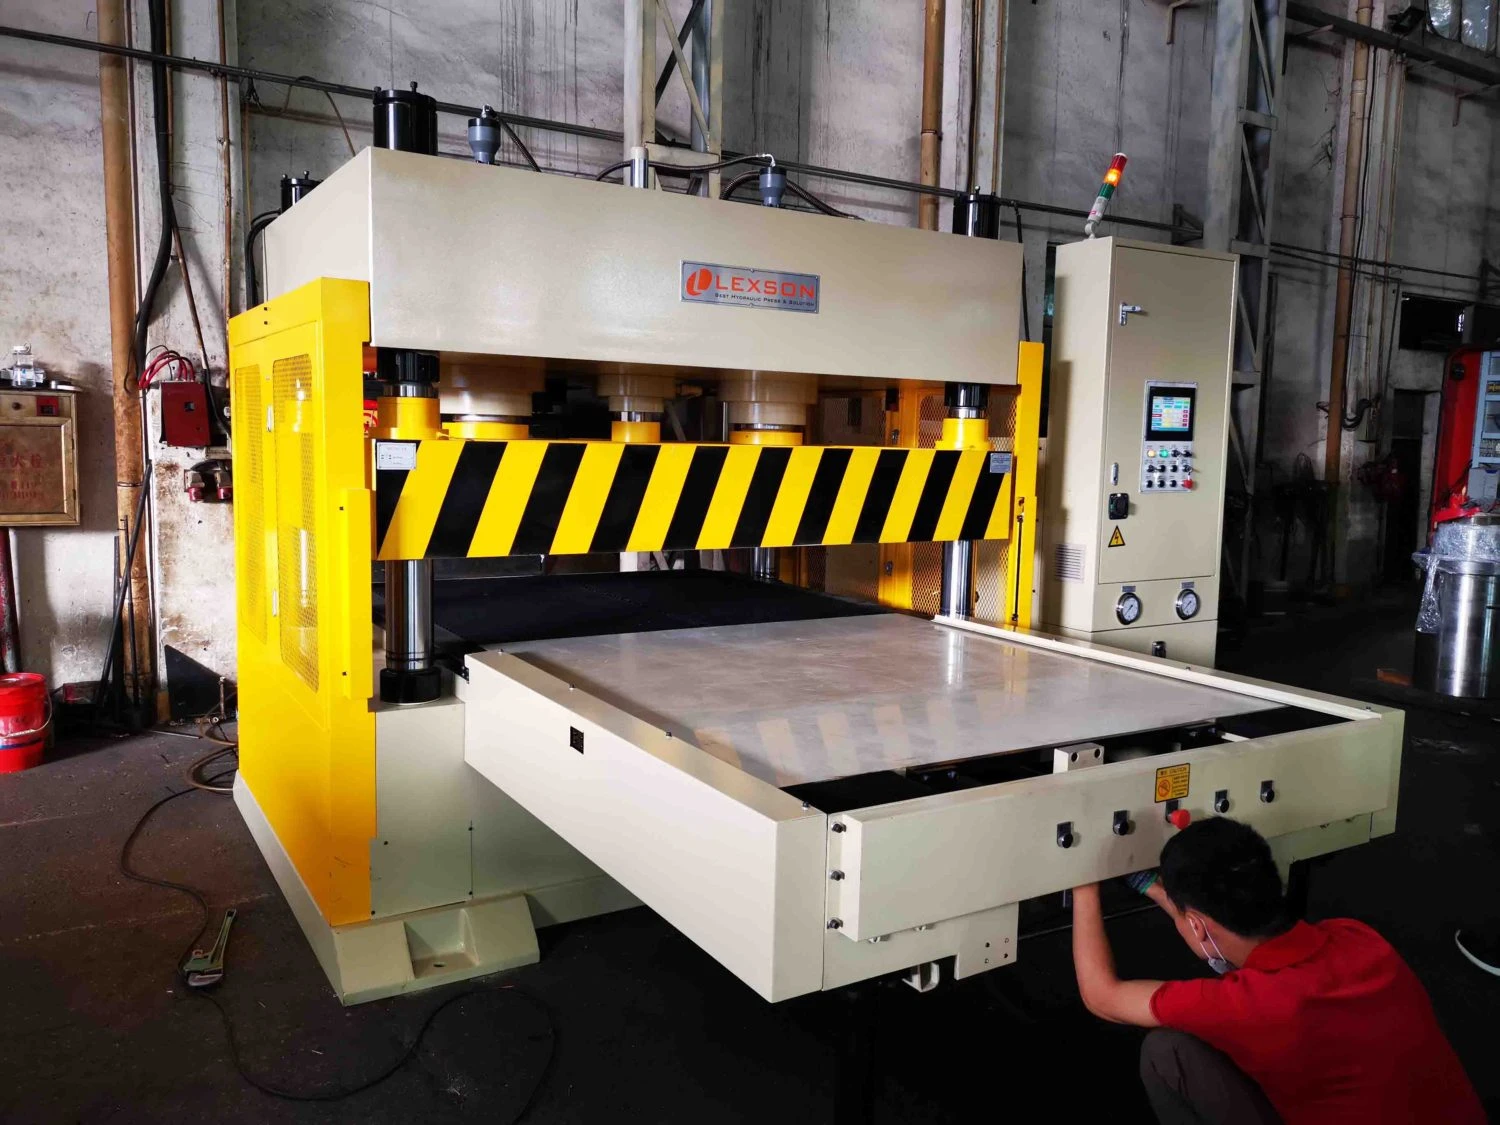
In che modo i metodi di taglio influiscono sul tasso di scarto della pelle?
La forma della pelle, le zone di qualità utilizzabili, le dimensioni dei pezzi, la direzione della grana e l'assortimento influiscono sulla resa. Le cinghie lunghe possono imporre vincoli di assemblaggio diversi rispetto ai piccoli pezzi di pelle. Confrontare i sistemi con pelli equivalenti e le stesse regole di accettazione.
Nesting manuale con fustelle a righello in acciaio
Un operatore può ispezionare i segni naturali e posizionare gli stampi per soddisfare i requisiti di qualità del prodotto. Un buon posizionamento implica più del semplice riempimento del contorno visibile: la direzione di stiramento, la tonalità e la corrispondenza delle parti possono essere importanti. La spaziatura appropriata dipende dallo stampo e dal processo.
Annotare i motivi per cui il materiale viene scartato o lasciato inutilizzato. Alcuni sprechi apparenti contribuiscono a preservare la qualità del prodotto, mentre layout inadeguati o difetti di taglio prevenibili possono essere ridotti. Una percentuale di scarto o di perdita standardizzata non consente di distinguere queste cause.
Nesting digitale e mappatura della qualità
Il flusso di lavoro per la lavorazione della pelle di Zünd descrive l'acquisizione del contorno, la registrazione delle zone di qualità precedentemente contrassegnate, il nesting, il taglio e la selezione. Descrive anche le configurazioni in cui i pezzi vengono disposti manualmente e una telecamera rappresenta un aggiornamento. Il taglio digitale non sempre include il riconoscimento automatico dei difetti.
Il software necessita di regole appropriate per l'orientamento, le aree di qualità e la spaziatura consentita. Un algoritmo non può rendere un'area inutilizzabile idonea per un cinturino di alta qualità né garantire che ogni centimetro quadrato diventi un prodotto. Convalidare il layout rispetto ai vincoli effettivi di materiale e progettazione.
Confronto della resa del materiale
Definisci la resa prima di una prova: ad esempio, l'area dei pezzi tagliati accettati divisa per l'area del materiale in ingresso, utilizzando un metodo di misurazione coerente. Tieni traccia separatamente dei pezzi scartati e del materiale destinato ad altri prodotti, in modo che il confronto sia significativo.
Eseguire simulazioni rappresentative di materiali e dimensioni, quindi confrontare la produzione accettata, la manodopera e i difetti a valle. Il nesting digitale può migliorare la resa di un'operazione, ma il miglioramento deve essere misurato. Non si può presumere che la percentuale di miglioramento sia la stessa per tutte le fabbriche di nastri trasportatori.
| Elemento di confronto | Flusso di lavoro di fustellatura | Flusso di lavoro per il taglio digitale |
|---|---|---|
| Collocamento | Operatore o processo di posizionamento configurato | Nesting manuale, assistito o automatizzato a seconda del sistema |
| Zone di qualità | Riconoscimento dell'operatore e regole concordate | Le informazioni cartografiche e le regole di annidamento devono essere affidabili |
| Spaziatura | Convalidare la matrice, il materiale e la superficie di taglio. | Convalidare la lama, il materiale e il sistema di fissaggio. |
| Prova di resa | Misurare la produzione accettata su materiale rappresentativo | Utilizzare lo stesso materiale e la stessa base di accettazione |
Quale sistema offre una migliore tolleranza dimensionale per le cinghie?
L'importanza della larghezza del cinturino
Larghezza e spessore devono essere adatti alla fibbia e al bordo rifinito. Una larghezza eccessiva può causare sfregamenti, mentre una larghezza insufficiente può compromettere l'aspetto o la tenuta. La misura che conta dipende dalla geometria della ferramenta, non da una regola universale di un millimetro.
Definisci prima i requisiti del pezzo finito, poi assegna il controllo al taglio e ai processi successivi. Esegui le misurazioni in punti definiti e in condizioni concordate. Un pezzo grezzo tagliato e una cinghia assemblata con i bordi verniciati possono avere dimensioni diverse.
Tolleranza del pulsante di scatto e condizioni dell'utensile
La geometria della matrice, l'affilatura, il comportamento del materiale, le condizioni del piano di lavoro e la configurazione della macchina influenzano le dimensioni e i bordi. È preferibile ispezionare l'utensile e il campione di produzione piuttosto che assegnare a ogni matrice in acciaio la stessa tolleranza o deflessione.
Utilizzare controlli sul primo pezzo e campionamenti in corso di produzione appropriati. Indagare su eventuali cambiamenti nella qualità del taglio prima di proseguire con una lunga serie. La manutenzione degli utensili deve seguire le indicazioni del fornitore dello stampo e della macchina; non tutti gli stampi danneggiati sono adatti alla riaffilatura.
Precisione CNC e risultati del pezzo finito
La precisione di posizionamento nelle specifiche di una macchina è diversa dalla tolleranza effettivamente raggiunta nella lavorazione della pelle. L'usura della lama, il fissaggio, il movimento del materiale e le impostazioni del percorso di taglio possono influenzare il risultato. I sistemi digitali non eliminano ogni fonte di variazione fisica.
Richiedete una prova di taglio con lo spessore, la tempra e la geometria desiderati. Misurate i pezzi effettivi dopo le opportune operazioni di lavorazione e finitura. Confermate il risultato su tutta l'area di lavoro e ripetete le prove, anziché affermare che ogni primo e millesimo nastro siano automaticamente identici.
I costi di manutenzione e degli utensili incidono sul tuo profitto?
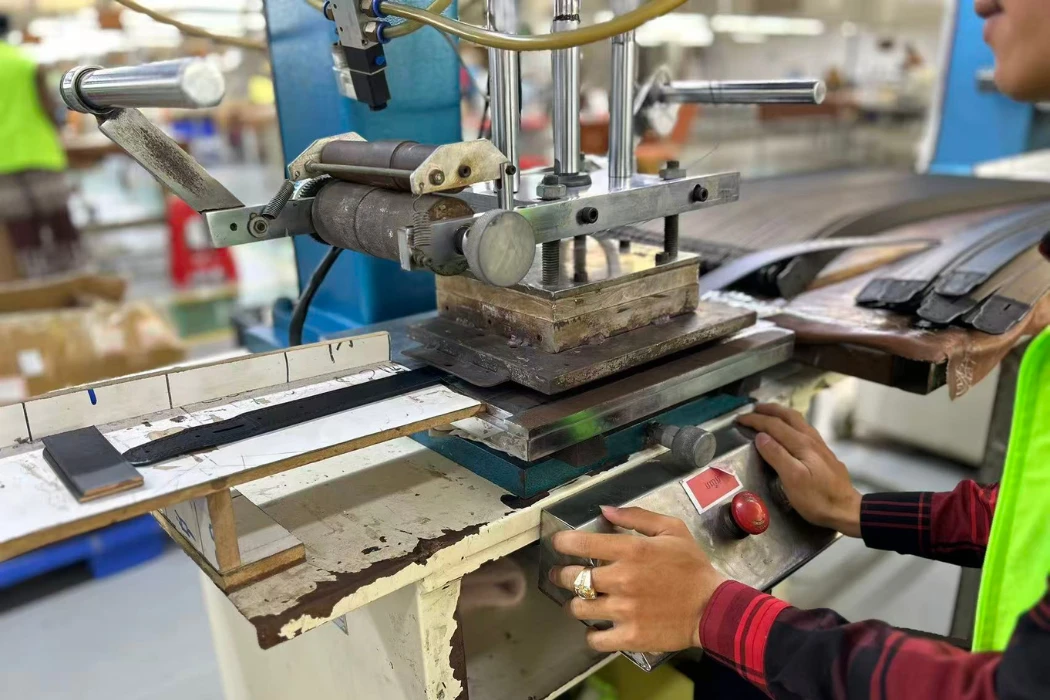
Fustelle in acciaio e stoccaggio fisico
Nel preventivo è necessario includere la progettazione, la produzione, l'identificazione, lo stoccaggio, l'ispezione e la sostituzione degli stampi. Il numero di stampi dipende dal fatto che il flusso di lavoro preveda il taglio di contorni completi o l'utilizzo di operazioni di taglio di strisce e estremità condivise. Non è detto che ogni dimensione richieda uno stampo per nastro intero completamente separato.
Definire la proprietà degli utensili e l'accesso per i riordini. Registrare le condizioni e la geometria approvata e prevedere revisioni in caso di modifiche al prodotto. I preventivi dei fornitori sono più utili di un costo unitario universale non supportato da documentazione.
Lame CNC, software e supporto
Il taglio digitale può evitare la necessità di una fustella sagomata per ogni contorno, ma richiede comunque lame, superfici di taglio, manutenzione degli utensili e file adatti. Anche le licenze software, gli aggiornamenti, la gestione dei dati, la formazione e l'assistenza possono incidere sui costi.
Non considerate i modelli digitali come gratuiti solo perché l'archiviazione dei file è economica. Preparare e verificare la geometria richiede lavoro. Il tipo di lama, la sua durata e la procedura di sostituzione variano a seconda del materiale e della macchina; non esiste un prezzo universale o un numero di cinghie per lama.
Confronto dei costi a lungo termine
Confronta i costi di installazione della macchina, le utenze, gli utensili, il software, la manodopera, l'assistenza, i tempi di inattività, il consumo di materiali e la produzione effettiva ottenibile in base al carico di lavoro previsto. Verifica cosa è incluso nel preventivo, compresa la formazione e l'assistenza locale.
Per valutare l'investimento, è necessario utilizzare dati di prova misurati e un utilizzo realistico. Un prezzo di acquisto più elevato può essere giustificato in un determinato mix produttivo, mentre in un altro può risultare sottoutilizzato. Nessuna percentuale generica di risparmio di materiale garantisce un rapido ritorno sull'investimento.
| Categoria di costo | Fustellatura | Taglio digitale |
|---|---|---|
| Apparecchiature installate | Macchina, superficie di taglio, installazione e supporto | Taglierina, utensili, sistema di fissaggio, software e installazione |
| Preparazione del prodotto | Progettazione dello stampo o operazioni di taglio condivise | Preparazione, convalida e configurazione dell'annidamento dei file. |
| Materiali di consumo | Matrici e superfici di taglio | Lame, superfici di taglio e altri materiali di consumo specificati |
| immagazzinamento e controllo | Identificazione e stoccaggio fisico degli strumenti | Gestione di file/versioni, oltre a strumenti fisici e pezzi di ricambio. |
| Risultato economico | Calcola il costo per ogni parte accettata | Calcolare sulla stessa base di accettazione e carico di lavoro |
Il volume di produzione può determinare la tecnologia di taglio più adatta?
Produzione a basso volume e su misura
Per una piccola officina, la fustellatura può risultare più vantaggiosa per le forme ripetitive, mentre le frequenti revisioni possono rendere utile il taglio digitale anche a volumi modesti. La scelta dipende dal materiale, dalla disponibilità degli utensili e dal processo produttivo nel suo complesso.
Confrontare la frequenza di sviluppo e la varietà dei componenti, nonché la quantità mensile. La formazione e la sicurezza operativa sono fondamentali per entrambi i sistemi. Un basso costo di acquisto da solo non determina il costo più basso per prodotto accettabile.
Scalabilità per ordini al dettaglio
Gli ordini di grandi dimensioni richiedono una produzione affidabile, un supporto di manutenzione e un controllo di processo. Le forme semplici e ripetitive si prestano bene al taglio a fustella, mentre modelli e dimensioni miste possono trarre vantaggio dalla preparazione digitale. Nessuno dei due metodi è adatto a tutti i lavori ad alto volume.
Cerca prove rappresentative della capacità produttiva e un piano per la gestione dei colli di bottiglia, dei guasti e dei controlli di qualità. Esamina l'utilizzo dei materiali e la produzione responsabile delle cinghie separatamente dalle affermazioni infondate secondo cui una singola macchina è automaticamente sostenibile.
Piattaforme di taglio ibride
Un impianto può assegnare parti diverse a macchinari diversi. Cinghie lunghe, punte sagomate, fermi e pezzi decorativi possono avere esigenze di taglio differenti. Un percorso ibrido è un'opzione di produzione, non la prova che ogni fabbrica sofisticata segua la stessa sequenza.
Convalidare le interfacce tra le operazioni, comprese le dimensioni e l'identificazione dei pezzi. Chiedere al fornitore di spiegare il percorso per il vostro progetto. Confermare l'attrezzatura e il processo proposti per l'ordine effettivo, compreso qualsiasi taglio affidato a terzi.
Domande frequenti sul taglio delle cinture in pelle
Le macchine a controllo numerico (CNC) sono più veloci delle presse a scatto per la produzione di cinture in cuoio?
Dipende dalla forma, dal materiale, dalla configurazione, dal carico e dalla selezione. Confronta il flusso di lavoro completo e il risultato finale accettato. Una fustella può tagliare un contorno in un unico passaggio, mentre un coltello segue un percorso, ma nessuna delle due osservazioni da sola determina la produttività totale.
Qual è la durata media di una fustella per il taglio della pelle?
Dipende dall'utensile, dal materiale, dalla superficie di taglio, dalla configurazione e dalla manutenzione. Ispeziona le condizioni e la resa anziché affidarti a un numero universale di colpi. Segui i consigli del fornitore per la riparazione o la sostituzione.
Le macchine a controllo numerico (CNC) sono in grado di tagliare cuoio da briglia spesso conciato al vegetale?
Alcune combinazioni di macchine e utensili possono lavorare cuoio spesso. Verificate le capacità del produttore ed effettuate una prova sul materiale effettivo. Un'indicazione generica sullo spessore non copre ogni tempra, rivestimento o configurazione degli utensili.
Quanta pelle viene sprecata quando si utilizza una pressa a scatto?
Non esiste una percentuale universale. La qualità della pelle, la forma, le dimensioni dei pezzi e le regole di posizionamento determinano la resa utilizzabile. Misurare i pezzi accettati in base a un'area costante e distinguere gli scarti inevitabili dai difetti evitabili.
Avete bisogno di un operatore specializzato per una macchina da taglio CNC per pelle?
Sì. La preparazione dei file, la valutazione dei materiali, l'impostazione, il controllo degli strumenti e il funzionamento in sicurezza richiedono comunque competenza. L'automazione modifica il lavoro, ma non elimina la responsabilità di verificare il risultato.
Quale metodo di taglio produce bordi del nastro più puliti?
Entrambi i metodi possono produrre bordi adeguati con gli strumenti e le impostazioni corrette. Confrontate i tagli direttamente sulla pelle e ispezionateli dopo il processo di finitura previsto. Non date per scontato che tutti i tagli con fustellatrice schiaccino il bordo o che tutti i tagli digitali siano privi di difetti.
Scegliere un percorso di taglio per il tuo programma di allenamento con la cintura
Definisci prima le dimensioni finali e l'aspetto desiderato, poi confronta i risultati di taglio misurati, la resa accettabile e il costo totale. La soluzione migliore dovrebbe essere in linea con il tuo progetto e la quantità richiesta, piuttosto che basarsi su una generica classificazione delle attrezzature.
Per la produzione di cinture in pelle personalizzate Hoplok , vi preghiamo di condividere disegni, materiale, fibbia e volume in modo da poter confermare il processo produttivo. Il quantitativo minimo d'ordine (MOQ) per le cinture in pelle è di 300 unità, mentre per le cinture in PU è di 1,000 unità; la realizzazione dei campioni richiede 2-3 settimane e la produzione in serie 60-90 giorni, con tempi di sviluppo e approvazione concordati e confermati nel preventivo.






