
La produzione di cinture in cuoio combina solitamente manodopera specializzata con macchinari in diverse fasi. Taglio, scarnitura, cucitura, finitura e assemblaggio della ferramenta possono richiedere diversi livelli di meccanizzazione. Le attrezzature di una fabbrica possono garantire ripetibilità e produttività, ma non assicurano materiali identici, zero difetti o conformità automatica.
Per i responsabili degli acquisti, il confronto utile consiste nel verificare se il processo proposto soddisfa i requisiti di progettazione, tolleranza, aspetto e tempistica di consegna approvati. Questa guida illustra le fasi di produzione e la documentazione da richiedere quando si confrontano programmi di produzione di cinghie basati su lavorazioni artigianali e programmi più automatizzati.
Quali sono le differenze tra i processi artigianali e quelli automatizzati?
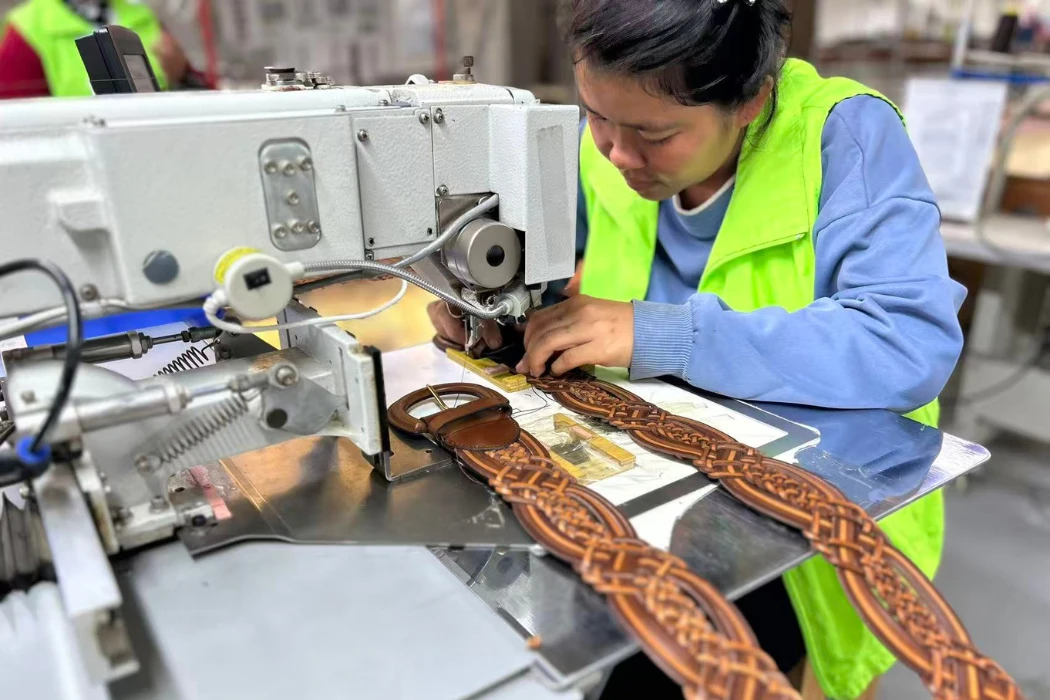
In una stessa fabbrica possono coesistere utensili manuali, macchine a guida operatore e apparecchiature programmabili. Una pressa idraulica da taglio è un'apparecchiatura meccanizzata, ma ciò non significa necessariamente che la disposizione, il carico o l'ispezione del materiale siano automatizzati. Descrivete il processo effettivo anziché attribuire un valore di qualità in base all'etichetta "fatto a mano" o "automatizzato".
Taglio
Il taglio manuale e le macchine per il taglio di cinturini dipendono da guide adeguate e dal controllo dell'operatore. Il taglio a fustella utilizza un utensile fisico, mentre il taglio digitale o altri sistemi idonei seguono un programma. Il posizionamento del materiale, le condizioni della lama, la calibrazione e l'ispezione influiscono comunque sul risultato. Le specifiche di una macchina non garantiscono una tolleranza universale di ±0.1 mm su ogni cinturino in pelle.
Cucito
La cucitura industriale può contribuire a una formazione ripetibile dei punti, e alcuni sistemi controllano modelli o altre impostazioni. L'ago, il filo, la tensione, il supporto e la gestione del materiale necessitano ancora di sviluppo e verifica. Né la cucitura a macchina né quella a mano garantiscono l'assenza di anelli allentati, punti saltati o rotture.
Finitura dei bordi
I bordi lucidati, verniciati, piegati e di altro tipo richiedono processi adatti al materiale e all'aspetto desiderato. I macchinari possono agevolare l'applicazione o la lucidatura, ma la preparazione, la sequenza di applicazione e l'asciugatura o la polimerizzazione rimangono fondamentali. Un trattamento dei bordi non è una sigillatura impermeabile universale né una garanzia contro lo sfogliamento.
| Confronto | Domanda utile per l'acquirente |
|---|---|
| Uscita | Qual è la capacità disponibile per questa costruzione e questo ordine? |
| Dimensioni | Quali tolleranze vengono validate e come vengono misurate? |
| Forma | Qual è la variazione accettabile rispetto al campione di riferimento? |
| Cambi | Quali strumenti, impostazioni e prove cambiano in base allo stile? |
| Campionamento | Quali fasi di sviluppo e approvazione determinano la tempistica? |
| Controllo qualità | Come vengono rilevati, registrati e contenuti i difetti? |
Valutate i campioni e il processo che li ha prodotti. Evitate di dare per scontato che un laboratorio artigianale abbia sempre lo stesso tasso di difettosità o che una linea automatizzata possa produrre qualsiasi quantità senza limiti di materiale o di programmazione.
Quali sono le principali fasi di produzione delle cinghie?
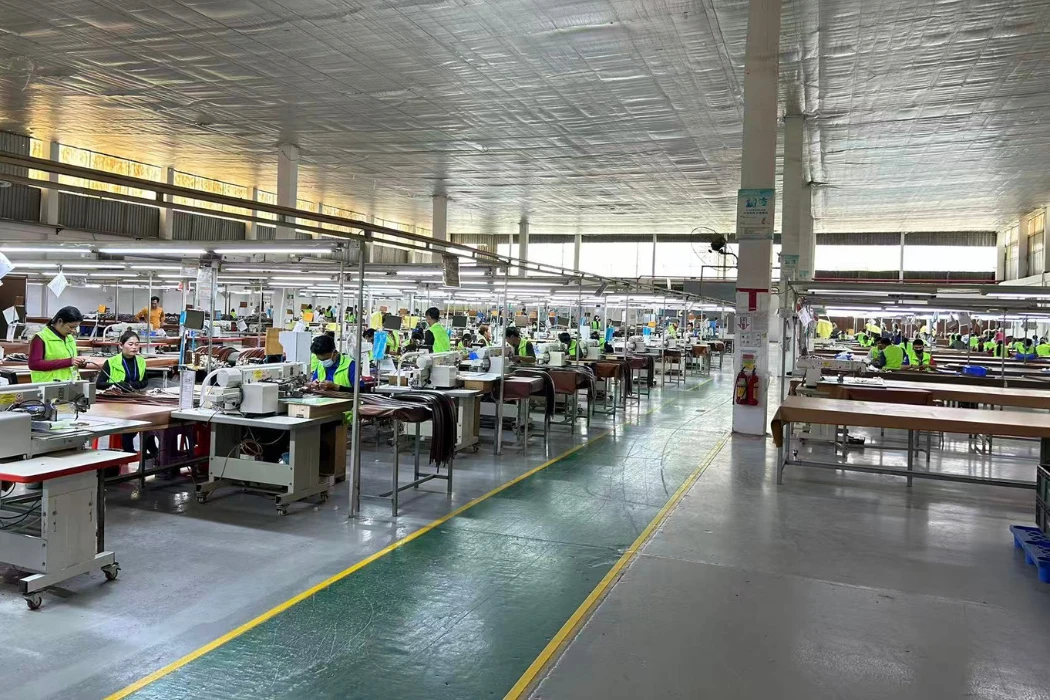
Il processo di assemblaggio di una cintura alla moda inizia con materiali e componenti specifici in pelle o sintetici. Non si parte necessariamente da pelli grezze. La sequenza varia a seconda che si tratti di una cintura a strato singolo, foderata, intrecciata o decorata.
Revisione dei materiali e preparazione dello spessore
Verificare il materiale, la finitura, le aree utilizzabili e lo spessore richiesto. La spaccatura consente di regolare lo spessore complessivo, mentre la scarnitura localizzata riduce aree specifiche, come ad esempio una piega. Nessuna delle due operazioni è in grado di riparare ogni punto debole o di ispessire una sezione già sottile. Definire obiettivi e tolleranze per la costruzione effettiva.
Impaginazione e taglio
Posizionare i pezzi tenendo conto dell'area utilizzabile, delle caratteristiche naturali, dell'orientamento e dei requisiti estetici. Selezionare il sistema di taglio più adatto al materiale e al modello. Il sistema NEK di Comelz illustra come la digitalizzazione, la marcatura delle aree difettose o di qualità e il nesting manuale o automatico siano funzioni distinte. L'attrezzatura può supportare la pianificazione, ma non elimina la necessità di criteri relativi al materiale.
Scarnitura, incollaggio e preparazione dei bordi
Definire le aree di scarnitura consentite e lo spessore rimanente. Sviluppare l'incollaggio, il rivestimento e il rinforzo ove necessario. Mantenere il processo di incollaggio e la relativa polimerizzazione separati dall'asciugatura della vernice di bordo. Uno spessore fisso di un millimetro per la piega a soffietto non è appropriato per ogni materiale o tipo di fissaggio.
Cucito e assemblaggio hardware
Definire la struttura della cucitura e l'aspetto desiderato sui campioni. Fissare fibbie, passanti o altri componenti utilizzando strumenti adatti. La geometria e la spaziatura dei fori devono essere ricavate dal disegno del prodotto. Le operazioni possono essere eseguite separatamente anziché simultaneamente su un unico nastro trasportatore continuo.
Controlli finali e imballaggio
Verificare dimensioni, aspetto, funzionalità e controlli di prestazione concordati a campione. Gestire i resi e le rilavorazioni secondo la procedura approvata. Confermare la protezione dell'imballaggio e le etichette prima di rilasciare l'ordine.
Chiedete quali fasi del processo produttivo il fornitore esegue presso lo stabilimento proposto e quali componenti o operazioni provengono da altre sedi. Una semplice fotografia di un'attrezzatura non è sufficiente a ricostruire l'intero ciclo produttivo.
In che modo i macchinari possono contribuire a garantire una qualità costante?
Le apparecchiature controllate possono semplificare la manutenzione di un'operazione ripetibile, ma le naturali variazioni dei materiali e i cambiamenti di processo rimangono inevitabili. Definire l'obiettivo, il metodo di misurazione e la variazione accettabile prima di confrontare i fornitori. "Esattamente identico" non è un valido sostituto di una specifica di ispezione.
Il video di produzione allegato illustra un processo e non costituisce prova di una tolleranza, di una produzione, di un tasso di difettosità o di una certificazione dichiarata per un ordine dell'acquirente.
Controllo dimensionale
Indicare la larghezza, la lunghezza totale, lo spessore e le dimensioni di costruzione locali con le relative tolleranze. Verificare il metodo di misurazione e le condizioni del materiale. Una larghezza programmata necessita comunque di verifica dopo le operazioni pertinenti; né l'utensile di taglio né il display della macchina sono in grado di dimostrare autonomamente la dimensione finale.
Posizionamento dei fori
Utilizzare un disegno o un modello approvato per controllare posizione, forma e spaziatura. Verificare le condizioni e l'allineamento degli utensili. Un foro posizionato correttamente può comunque allungarsi o lacerarsi in presenza di carichi o materiali non idonei, pertanto la precisione dimensionale non equivale alla durata del fissaggio.
Aspetto delle cuciture e dei bordi
Approvare il posizionamento della cucitura, l'aspetto della cucitura e la variazione accettabile del bordo. Verificare le impostazioni dopo un cambio di materiale o di filo e ispezionare il risultato effettivo. Un tunnel di asciugatura non garantisce l'asciugatura istantanea di ogni finitura né elimina la possibilità di bolle, screpolature o scarsa adesione.
| Area di controllo | Prove da richiedere |
|---|---|
| Dimensioni | Disegni approvati, tolleranze e registrazioni delle misurazioni |
| Disposizione dei fori | Modello, riferimento degli utensili e ispezione del campione |
| cuciture | Criteri approvati per costruzione, ambientazione ed aspetto |
| bordi | Processo compatibile con i materiali e campioni finiti |
| difetti | Categorie registrate, indagine e azioni correttive |
| Modifiche | Revisione delle modifiche a materiali, strumenti e processi |
Valutare i tassi di difettosità solo sulla base di dati che presentino una definizione chiara, un periodo di riferimento, una tipologia di prodotto e una base di ispezione. Non si presuppone in questa sede un tasso di difettosità inferiore all'uno per cento o un risultato pari a zero.
In che modo la finitura del cuoio influisce sulla cintura?
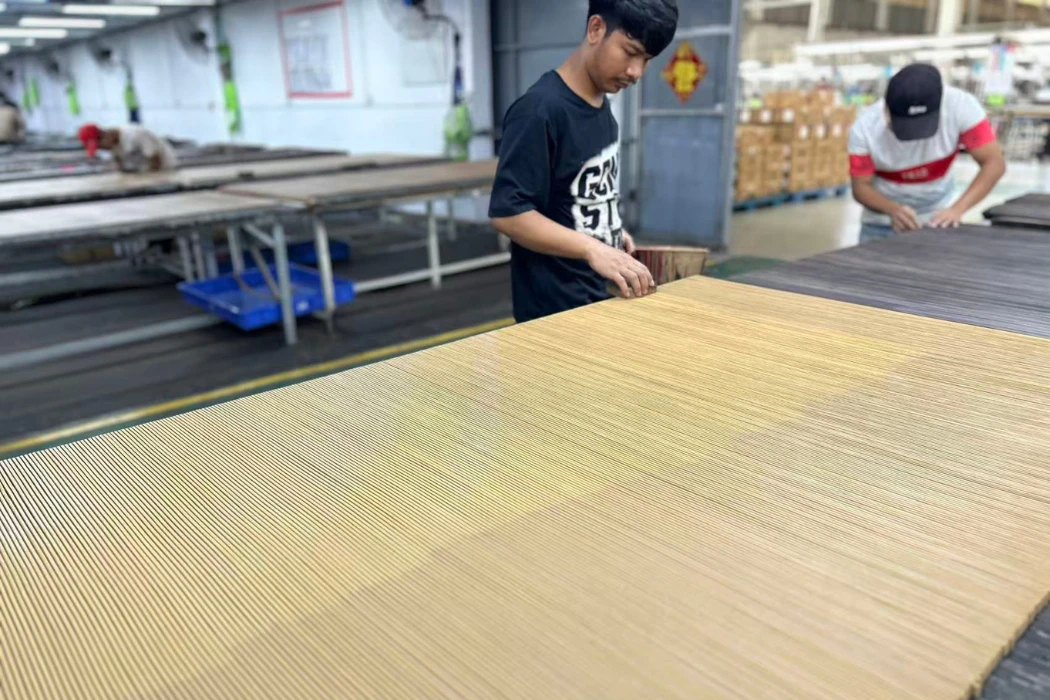
La concia trasforma la pelle in cuoio; la finitura del cuoio ne regola le proprietà, come colore, morbidezza, consistenza e aspetto superficiale, dopo le fasi di lavorazione precedenti. La pelle di base è già conciata, non è cuoio grezzo. Il processo di finitura richiesto dipende dal tipo di articolo in pelle e dalle specifiche del prodotto.
Esamina l'articolo in arrivo
Identificare la crosta o la pelle finita, la concia e le precedenti lavorazioni, ove pertinenti. Verificare le aree utilizzabili, lo spessore e l'aspetto. Non dare per scontato che tutte le croste siano tinte, uniformemente assorbenti o che richiedano la stessa sequenza di stiratura e burattatura.
Sviluppare il colore e l'effetto superficiale
È possibile utilizzare, ove opportuno, processi di spruzzatura, rivestimento, lucidatura, goffratura, burattatura e altre operazioni. Il processo deve essere compatibile con il materiale e il sistema di finitura. L'automazione non garantisce una temperatura di lucidatura universale, un'asciugatura istantanea del colore o una resistenza all'acqua.
Approvazione del pull-up e dell'aspetto vintage
Il termine "pull-up" descrive un cambiamento di colore che si verifica quando la pelle adatta viene flessa o allungata, comunemente associato all'uso di oli o cere. L'effetto esatto dipende dal tipo di articolo. Un aspetto vintage o invecchiato può essere ottenuto attraverso diversi trattamenti; non esiste una ricetta universale per la spazzolatura o l'iniezione di cera.
Mantenere la gamma di colori e aspetto approvata e verificare il materiale finito per la costruzione della cintura prevista. Un campione deve essere identificato per articolo e finitura, piuttosto che essere considerato come prova della produzione giornaliera in metri quadrati di una fabbrica.
Ambito di finitura di Hoplok
ProPelli in Cambogia è uno stabilimento di finitura del cuoio di 5,000 m² che lavora pelli grezze provenienti dall'esterno. L'attuale certificazione LWG Gold si riferisce a questo stabilimento. Non si tratta di una conceria di pelli grezze e la sua certificazione non certifica ogni singola cintura finita né tutti gli stabilimenti Hoplok.
Come si sviluppano i progetti personalizzati per la produzione?
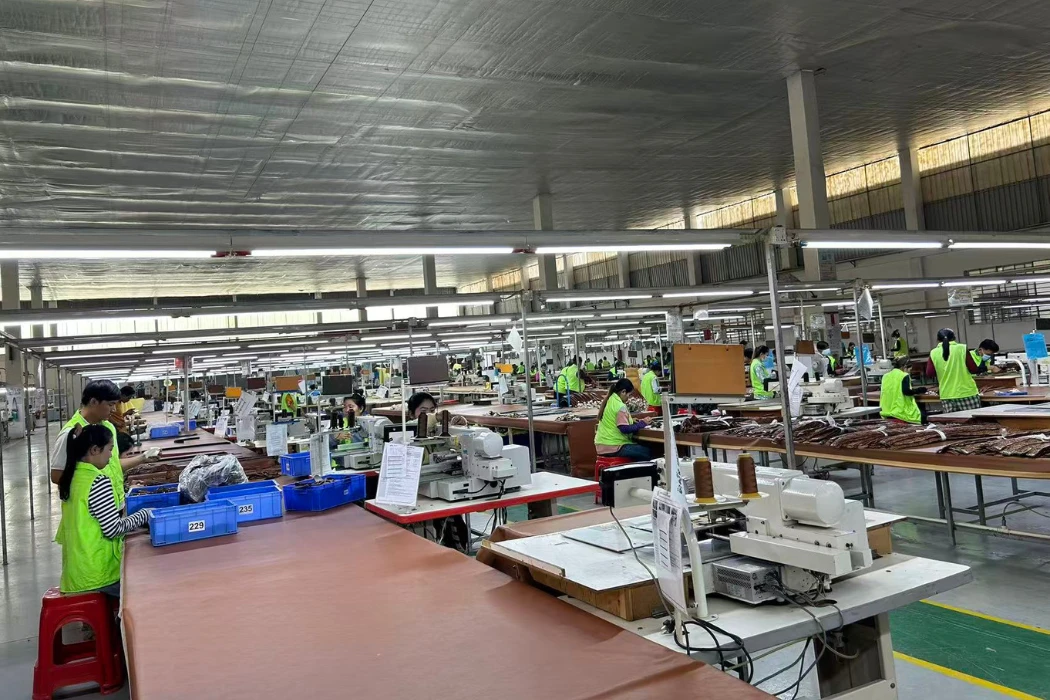
La personalizzazione dipende dai materiali, dagli utensili, dalle attrezzature e dalle competenze disponibili. Un'operazione programmabile può semplificare alcune modifiche, ma nuovi componenti, larghezze o motivi decorativi possono comunque richiedere utensili, dispositivi di fissaggio, impostazioni e campioni. Uno stampo da taglio fisico non può essere ridimensionato semplicemente inserendo una nuova dimensione nella pressa.
Hardware personalizzato
Verificare il disegno della fibbia e del fissaggio, il materiale, la finitura, le parti di accoppiamento e gli strumenti di regolazione necessari. Verificare la vestibilità e la funzionalità del cinturino. Il passaggio da un tipo di fibbia all'altro può comportare modifiche alla piegatura, al rinforzo, allo spazio libero e ai test; non si tratta necessariamente di una sostituzione immediata.
Loghi e texture
Specificare l'opera d'arte, le dimensioni, la posizione e l'aspetto desiderato. Sviluppare la stampa, la goffratura o un altro metodo di marcatura direttamente sul materiale. Una pressa non garantisce la stessa profondità su tutte le pelli. La goffratura effetto coccodrillo può essere un effetto decorativo su pelle comune; non deve essere spacciata per vera pelle esotica.
Gamma di larghezza e dimensioni
Concordare le dimensioni richieste e la ferramenta compatibile, quindi rivedere il set di dimensioni. Confermare le regolazioni degli utensili e delle guide e qualsiasi effetto sulla produttività o sulla resa del materiale. In questa fase non viene stabilita alcuna gamma di larghezza illimitata o cambio formato senza perdita di tempo di produzione.
Costruzioni intrecciate e dettagliate
Un processo può combinare componenti tagliati con assemblaggio manuale o altre operazioni. Verificare la fattibilità e l'aspetto desiderato tramite campioni. La presenza di attrezzature automatizzate in altre aree dello stabilimento non significa che ogni treccia o elemento decorativo venga realizzato automaticamente da una macchina.
| Cambiare | Cosa recensire |
|---|---|
| Fibbia o ferramenta | Attacco, spazio libero, strumenti e funzione |
| Logo o texture | Opera d'arte, strumenti e risposta materiale |
| Larghezza o lunghezza | Modello, guide, mappatura delle taglie e compatibilità dei componenti |
| Edilizia | Sovrapposizione di strati, cucitura, bordi e test pertinenti |
| Materiale o finitura | Compatibilità del processo e approvazione dell'aspetto |
Come si dovrebbero valutare le dichiarazioni ambientali?
L'automazione può supportare il controllo dei processi, ma da sola non garantisce un minore impatto ambientale. È necessario valutare i materiali, l'energia, le sostanze chimiche, i rifiuti e gli output effettivi utilizzando un ambito definito. I processi manuali e automatizzati devono essere confrontati sulla base di prodotti e parametri equivalenti.
Resa del materiale
Il software di nesting può facilitare il posizionamento delle parti, ma la resa dipende dalla qualità della pelle, dalle zone utilizzabili, dal modello, dalla direzione e dai requisiti estetici. Richiedete una misura di resa chiaramente definita e i dati relativi a produzioni comparabili. Non date per scontato che ogni pelle digitalizzata raggiunga un tasso di utilizzo superiore all'85% o che tutti gli scarti non finiscano in discarica.
Finitura ed emissioni
Esaminate il sistema di finitura selezionato, il processo di applicazione e i relativi controlli. La verniciatura automatizzata non cattura intrinsecamente tutta la vernice in eccesso né impedisce ogni fuoriuscita. Verificate le prove e le effettive procedure di controllo presenti nell'impianto, anziché dedurle da un nastro trasportatore o da una cabina di verniciatura.
Ambito di certificazione e di prova
Verificare l'entità, il sito, l'attività e la validità di qualsiasi certificato o audit fornito. Un test su un materiale o un prodotto deve coprire il campione e i requisiti pertinenti. L'automazione non garantisce automaticamente la conformità al regolamento REACH, la conformità dei prodotti per bambini, un certificato ISO o l'utilizzo di uno specifico sistema di valutazione ambientale.
Quando si comunica un attributo ambientale, è necessario utilizzare affermazioni specifiche e supportate da prove. Né la certificazione di un impianto né l'acquisto di un macchinario dimostrano che l'intero nastro trasportatore sia sicuro per ogni utilizzo o che non abbia alcun impatto ambientale.
Domande frequenti
Come vengono prodotte le cinture in vera pelle?
Il processo di lavorazione dipende dalla costruzione. Il cuoio conciato, selezionato e preparato, viene tagliato e assemblato con i bordi, le cuciture e la ferramenta necessari. Alcune cinture sono a strato singolo, mentre altre utilizzano una fodera o un rinforzo. L'assemblaggio delle cinture non inizia necessariamente con pelli grezze.
Quali macchinari vengono utilizzati in una fabbrica di cinghie?
Tra le possibili attrezzature si possono includere macchine per il taglio, la spaccatura, la scarnitura, la cucitura, la stiratura e la finitura. È opportuno chiedere quali attrezzature e operazioni vengono utilizzate per il progetto proposto, anziché presumere un'unica linea automatizzata universale.
Come vengono rifiniti i bordi delle cinture?
Il metodo può includere verniciatura, lucidatura, piegatura o un'altra tecnica di costruzione approvata. Bisogna scegliere il processo più adatto ai materiali e all'aspetto desiderato, quindi verificare il risultato. Nessuna macchina garantisce che un bordo non si sfogli mai.
Qual è la differenza tra cuoio pieno fiore e crosta di cuoio?
La pelle pieno fiore conserva la grana originale della pelle; la crosta di cuoio proviene da uno strato di pelle separato. Finitura e costruzione variano all'interno di entrambe le categorie. La crosta di cuoio non è sempre rivestita in PU e il solo nome non è garanzia di durata della cintura.
Come si fa a praticare fori uniformi?
Una disposizione definita, utensili adeguati, allineamento e ispezione consentono di controllare la posizione. Sia i processi manuali che quelli meccanizzati possono utilizzare guide. Approvare il risultato dimensionale effettivo e le relative prestazioni.
Una fabbrica può produrre cinghie intrecciate?
Confermare la treccia, il materiale e il metodo di assemblaggio proposti tramite campioni. Il taglio e l'assemblaggio possono richiedere diversi livelli di meccanizzazione; la sola presenza di attrezzature non determina ogni capacità progettuale.
Quanto tempo ci vuole per ricevere un ordine di cinture Hoplok?
La campionatura dei nastri trasportatori richiede generalmente 2-3 settimane e la produzione in serie 60-90 giorni, escluse le spese di spedizione. Confermare la disponibilità dei materiali, le approvazioni, gli utensili e la tempistica del progetto nel preventivo; l'automazione non riduce automaticamente ogni ordine a tempi di consegna brevi.
Scegli un processo che soddisfi i requisiti della cintura approvata
Confronta i fornitori in base al processo produttivo effettivo, ai campioni approvati, alle tolleranze, ai registri di qualità e alla disponibilità di tempo. Le attrezzature devono essere in grado di supportare un lavoro ripetibile, mentre la selezione dei materiali, l'installazione professionale e il controllo qualità rimangono parte integrante del risultato finale.
Per la produzione di cinture personalizzate Hoplok , si prega di fornire design, materiale, componenti, gamma di taglie e mercato di destinazione. Gli ordini minimi sono di 300 cinture in vera pelle o 1,000 cinture in PU. Si prega di specificare quali reparti e stabilimenti si occuperanno del progetto e quali campioni e test saranno necessari per l'approvazione.
La capacità produttiva mensile dichiarata da Hoplok è di 200,000-300,000 cinture in vera pelle e di 600,000-800,000 cinture in PU. Si tratta di intervalli di capacità produttiva, non di una garanzia di assegnazione o consegna per un singolo ordine. Si prega di verificare la capacità disponibile per la costruzione e la tempistica selezionate.






